

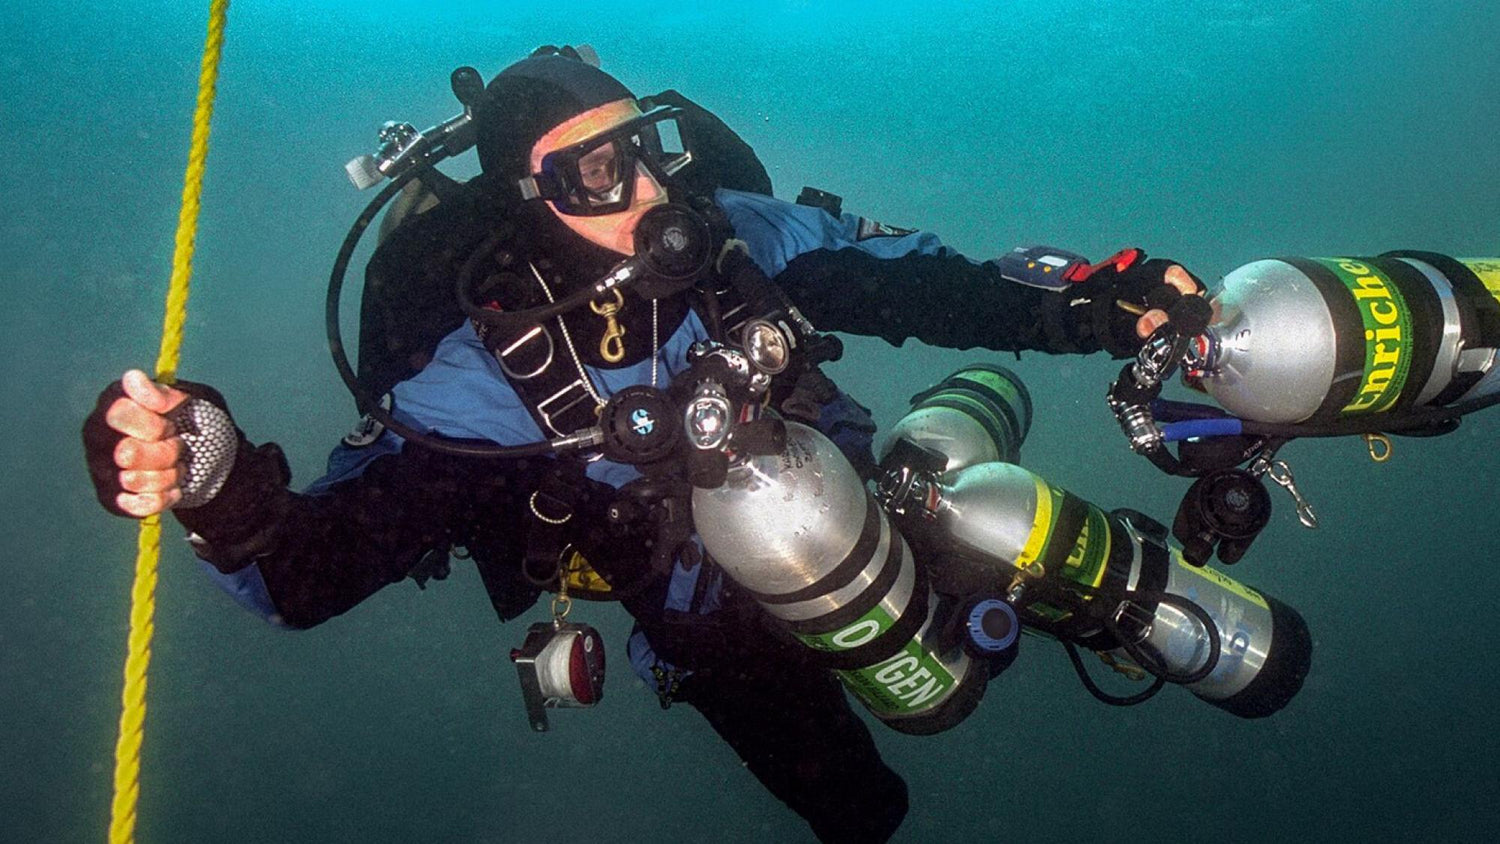
Para evitar el óxido en los tanques de buceo de acero, enjuágalos bien con agua dulce después de cada inmersión para eliminar los residuos de sal, luego seca completamente el interior (déjalo secar al aire durante al menos 24 horas) para eliminar la humedad, el principal factor que provoca el óxido, y aplica anualmente una fina capa de epoxi para impedir la entrada de oxígeno; además, revisa si hay puntos de óxido incipientes cada 6 meses para solucionar los problemas antes de que se extiendan.
Enjuaga después de cada inmersión
Las sales disueltas del agua salada, que representan un 3,5% (el cloruro de sodio es el principal problema), dejan cristales microscópicos que absorben la humedad del aire y crean celdas electrolíticas propensas al óxido en el acero. Las tasas de corrosión aumentan hasta un 70% en 24 horas. Un tanque típico de 12 litros utilizado durante 60 minutos en agua salada retiene entre 100 y 150 gramos de residuos de sal; si se ignora, esa sal absorbe la humedad ambiental (incluso el aire «seco» mantiene una HR del 50–60%), convirtiéndose en una salmuera que corroe el metal rápidamente.
Así es como debes hacer el enjuague:
-
Usa agua dulce tibia (15–25 °C / 59–77 °F): el agua fría (por debajo de 10 °C) disuelve las sales un 15% menos eficazmente, mientras que el agua caliente (por encima de 40 °C) deforma las juntas tóricas de goma un 30% más rápido con el tiempo.
-
Mantén una presión de 40–60 PSI: las presiones más altas (más de 80 PSI) dañan los recubrimientos o desprenden los sellos; las más bajas (menos de 30 PSI) no eliminan la sal de las roscas de la válvula ni de las soldaduras. Inclina el chorro 45 grados para alcanzar zonas difíciles, como la base o el resalte de la válvula del tanque.
-
Dedica entre 3 y 5 minutos por tanque: escatimar tiempo (menos de 2 minutos) deja entre un 40 y un 60% más de sal.
Toma un cepillo suave de nailon (¡el metal raya el acero!) y limpia el interior a través de la abertura de la válvula durante 1–2 minutos; esto elimina entre el 80 y el 90% de los restos de agua salada. Para quienes bucean con frecuencia, un aditivo de ácido cítrico (concentración del 5–10%) mezclado en una proporción de 1:20 con agua dulce disuelve los depósitos persistentes un 25% más rápido y reduce la sal posterior al enjuague de 100 mg/cm² a menos de 75 mg/cm².
Inclina el tanque 45 grados y abre la válvula durante 30–60 segundos para expulsar el agua acumulada; dejar agua durante 1 hora eleva la humedad interna al 90–100%, lo que hace que el acero se corroa 5 veces más rápido que con una HR del 50%. Usa una pistola de aire de 30–40 PSI para expulsar las gotas; reduce el tiempo de secado en un 50% frente al secado al aire.
Todo esto solo añade entre 10 y 15 minutos después de la inmersión, pero vale la pena: los tanques con enjuagues constantes duran entre un 30 y un 50% más (20–25 años frente a 12–18 años), lo que permite ahorrar 1.000+ en reemplazos anticipados. Después de 50 inmersiones, el grosor del acero disminuye entre 0,1 y 0,2 mm, suficiente para fallar las pruebas de presión.
Seca completamente el interior y el exterior
El acero empieza a corroerse cuando la humedad relativa (HR) supera el 40%, y hasta las diminutas gotas de agua que quedan dentro pueden convertirse en fábricas de óxido con el tiempo.
Los residuos de agua salada retienen la humedad en lo profundo de las roscas de la válvula, las costuras de soldadura o la base del tanque, incluso después del enjuague. Para secarlo correctamente:
-
Usa aire comprimido (30-40 PSI): Este expulsa el agua de los lugares difíciles de alcanzar más rápido que la evaporación natural. Un tanque de 12 litros con 100 gramos de agua residual tarda solo 6-8 minutos con aire comprimido (a 35 PSI), frente a más de 24 horas secándose únicamente al aire.
-
Evita el calor intenso: El aire caliente (por encima de 50 °C) deforma las juntas tóricas de goma un 40 % más rápido y no seca el acero 2 veces más rápido que el aire a temperatura ambiente; mantén la temperatura entre 20 y 25 °C (68-77 °F) para lograr un equilibrio.
-
Comprueba primero la válvula: Desenrosca la válvula y seca el asiento con un paño de microfibra (el algodón 100 % retiene la humedad; la microfibra la absorbe 3 veces mejor). Deja la válvula desmontada hasta que el tanque esté completamente seco; así evitarás la humedad atrapada.
El secado exterior también es importante: las gotas de agua en la superficie del tanque se evaporan lentamente y dejan una fina película que eleva la HR local. Para los exteriores:
-
Límpialo con un paño de gel de sílice: Estos paños absorben un 40 % más de humedad que las toallas normales y reducen el tiempo de secado de 30 minutos a 5-7 minutos.
-
Usa un ventilador (flujo de aire de 10-15 CFM): Oriéntalo hacia el tanque durante 15-20 minutos para hacer circular el aire; esto reduce la HR superficial del 70 % a menos del 30 % 2 veces más rápido que el viento natural.
Así se comparan los distintos métodos de secado para un tanque de acero estándar de 12 L con humedad residual:
|
Método |
Tiempo de secado (interior) |
Tiempo de secado (exterior) |
Costo |
Riesgo de daños |
|---|---|---|---|---|
|
Secado al aire natural |
24-36 horas |
1-2 horas |
$0 |
Alto (descenso lento de la HR) |
|
6-8 minutos |
2-3 minutos |
$0,50 (aire) |
Bajo (si la presión es <40 PSI) |
|
|
Ventilador + paño de gel de sílice |
12-15 minutos |
5-7 minutos |
$2 (paño) |
Ninguna |
El acero se corroe a una velocidad de ~0,05 mm/año con una HR del 60 %, pero esa cifra aumenta a 0,2 mm/año con una HR del 80 %. Un solo tanque secado hasta una HR del 30 % dura entre 3 y 5 años más (más de 20 años frente a 15-17 años) que uno dejado húmedo, lo que ahorra 600 en costos de reemplazo prematuro.
Incluso 0,1 mL de agua atrapada (aproximadamente del tamaño de la cabeza de un alfiler) eleva la HR local al 90 % en un tanque sellado, acelerando la corrosión un 50 % durante las primeras 10 inmersiones. Para confirmar que está seco: limpia el tanque con un paño blanco; si no aparecen marcas de agua y un higrómetro (colocado dentro de la abertura de la válvula) indica menos del 40 % de HR, puedes utilizarlo.
Consejo profesional: si buceas con frecuencia, invierte en un soporte de secado para tanques con ventiladores integrados (60). Estos reducen el tiempo total de secado a 15–20 minutos y disminuyen las revisiones de mantenimiento anuales en 2–3 visitas: cada céntimo vale la pena para evitar fallos en las pruebas de presión relacionados con el óxido.

Guárdalo en un lugar fresco y seco
Las tasas de corrosión del acero aumentan entre un 25 y un 30 % por cada 5 °C (9 °F) por encima de 20 °C (68 °F). Un tanque en un garaje a 30 °C (86 °F) se corroe 2 veces más rápido que uno a 20 °C (68 °F). Y lo que es peor, el calor ablanda las juntas tóricas de goma: por encima de 25 °C (77 °F), su eficacia de sellado disminuye entre un 15 y un 20 % en 6 meses, lo que provoca fugas lentas.
El acero comienza a oxidarse visiblemente con una HR del 60 %, pero el daño microscópico comienza con una HR del 50 %. Un tanque en un sótano con una HR del 70 % acumula 0,5 mg de óxido por cm² al mes; si reduces la HR al 40 %, la cantidad baja a solo 0,1 mg/cm²: una reducción del 80 %. Durante 6 meses, eso equivale a 3 mg frente a 0,6 mg de óxido por cm².
Los garajes son trampas de óxido: la temperatura varía estacionalmente entre 15 y 35 °C (59–95 °F) y la HR alcanza entre un 65 y un 75 % en verano. ¿Sótanos? Son mejores, pero no seguros: se mantienen entre 10 y 20 °C (50–68 °F), aunque la HR aumenta hasta el 70 % cuando llueve. Una habitación con climatización (15–20 °C / 59–68 °F, HR del 30–40 %) o un cobertizo sombreado con circulación de aire.
El aire estancado mantiene la HR entre un 10 y un 15 % más alta que el aire en movimiento. Un área de almacenamiento con 1–2 renovaciones de aire por hora (ACH), gracias a un ventilador pequeño (50–100 CFM) o a tanques separados entre sí (15–20 cm), reduce la HR más rápidamente. Compáralo con un armario cerrado: la HR se mantiene entre un 10 y un 15 % más alta, lo que aumenta el riesgo de oxidación un 40 % en 60 días.
El acero «suda» con mucha humedad: libera entre 0,1 y 0,3 mL de condensación por litro de volumen del tanque cada noche con una HR del 80 %. Guárdalo en posición horizontal (con la válvula hacia arriba); la parte inferior acumula entre 2 y 3 veces menos humedad que cuando se almacena en posición vertical, lo que reduce la corrosión localizada por picaduras en un 50 %.
Los tanques almacenados a 15–20 °C (59–68 °F), con una HR del 30–40 % y circulación de aire, duran entre un 30 y un 40 % más (22–28 años frente a 13–20 años). Superan las pruebas de presión entre 2 y 3 veces más a menudo, lo que permite ahorrar 800 en gastos y reemplazos durante una década.
Realiza inspecciones profesionales periódicas
Un tanque de acero estándar de 12 L tiene una vida útil de 20–25 años, pero solo si se inspecciona dos veces al año. Si omites esas inspecciones, las tasas de corrosión aumentan un 40–60 %: los estudios demuestran que los tanques no inspeccionados fallan las pruebas de presión 3 veces más rápido (10–12 años frente a 20–25 años). Esto se debe a que el óxido comienza internamente, donde quedan residuos de sal después de las inmersiones, y desgasta el acero a razón de 0,03–0,05 mm/año en entornos «seguros» y de 0,1–0,2 mm/año en ambientes húmedos. Una sola inspección omitida permite que se erosione 0,1 mm de acero, suficiente para fallar una prueba hidrostática (obligatoria cada 5 años) en el año 15.
Utilizan medidores ultrasónicos de espesor (UT) (con una precisión de ±0,01 mm) para medir el grosor de la pared de acero en 12–15 puntos clave: los resaltes de las válvulas, las líneas de soldadura y la sección central de la botella. Una botella en buen estado comienza con un grosor de 5–6 mm; cuando alcanza los 4,5 mm, deja de ser segura. Los inspectores también realizan pruebas de presión a 1,5 veces la presión de trabajo (por ejemplo, 300 bar para una botella de 200 bar) para detectar fugas y utilizan ensayos de partículas magnéticas (MPT) para encontrar grietas finas en las válvulas o las juntas.
Las inspecciones anuales detectan el 70 % de la corrosión temprana; las semestrales (dos veces al año), el 90 %. Compáralo con las revisiones “según sea necesario”: las botellas inspeccionadas solo después de que aparece óxido visible tienen una corrosión un 50 % más gruesa (0,2–0,3 mm) que aquellas revisadas con regularidad, lo que cuesta 1.200 más en reparaciones.
Así es como las inspecciones compensan su coste:
|
Frecuencia de inspección |
Tasa de corrosión (mm/año) |
Tiempo para alcanzar 4,5 mm |
Tasa de aprobación de la prueba de presión |
Coste de mantenimiento a 10 años |
|---|---|---|---|---|
|
Ninguna |
0.15–0.25 |
8–10 años |
30% |
3,500 |
|
Anual |
0.05–0.08 |
15–18 años |
85% |
1,200 |
|
Semestral |
0.03–0.05 |
20–25 años |
95% |
800 |
Los profesionales también comprueban si hay daños ocultos: el 80 % de las fallas “repentinas” de las botellas comienzan con problemas no detectados, como el desgaste del asiento de la válvula (medido en micras) o el deterioro de la junta tórica (controlado mediante pruebas de dureza). Una cuesta 500 en reparaciones de emergencia y evita más de 2.000 $ en costes de sustitución si la corrosión no se controla.
Un estudio de la industria del buceo de 2024 descubrió que las botellas con inspecciones profesionales semestrales duraban 2,5 veces más que aquellas mantenidas únicamente por los buceadores.

Dejar un comentario
Todos los comentarios se revisan antes de su publicación.
Este sitio está protegido por hCaptcha y se aplican la Política de privacidad de hCaptcha y los Términos del servicio.