

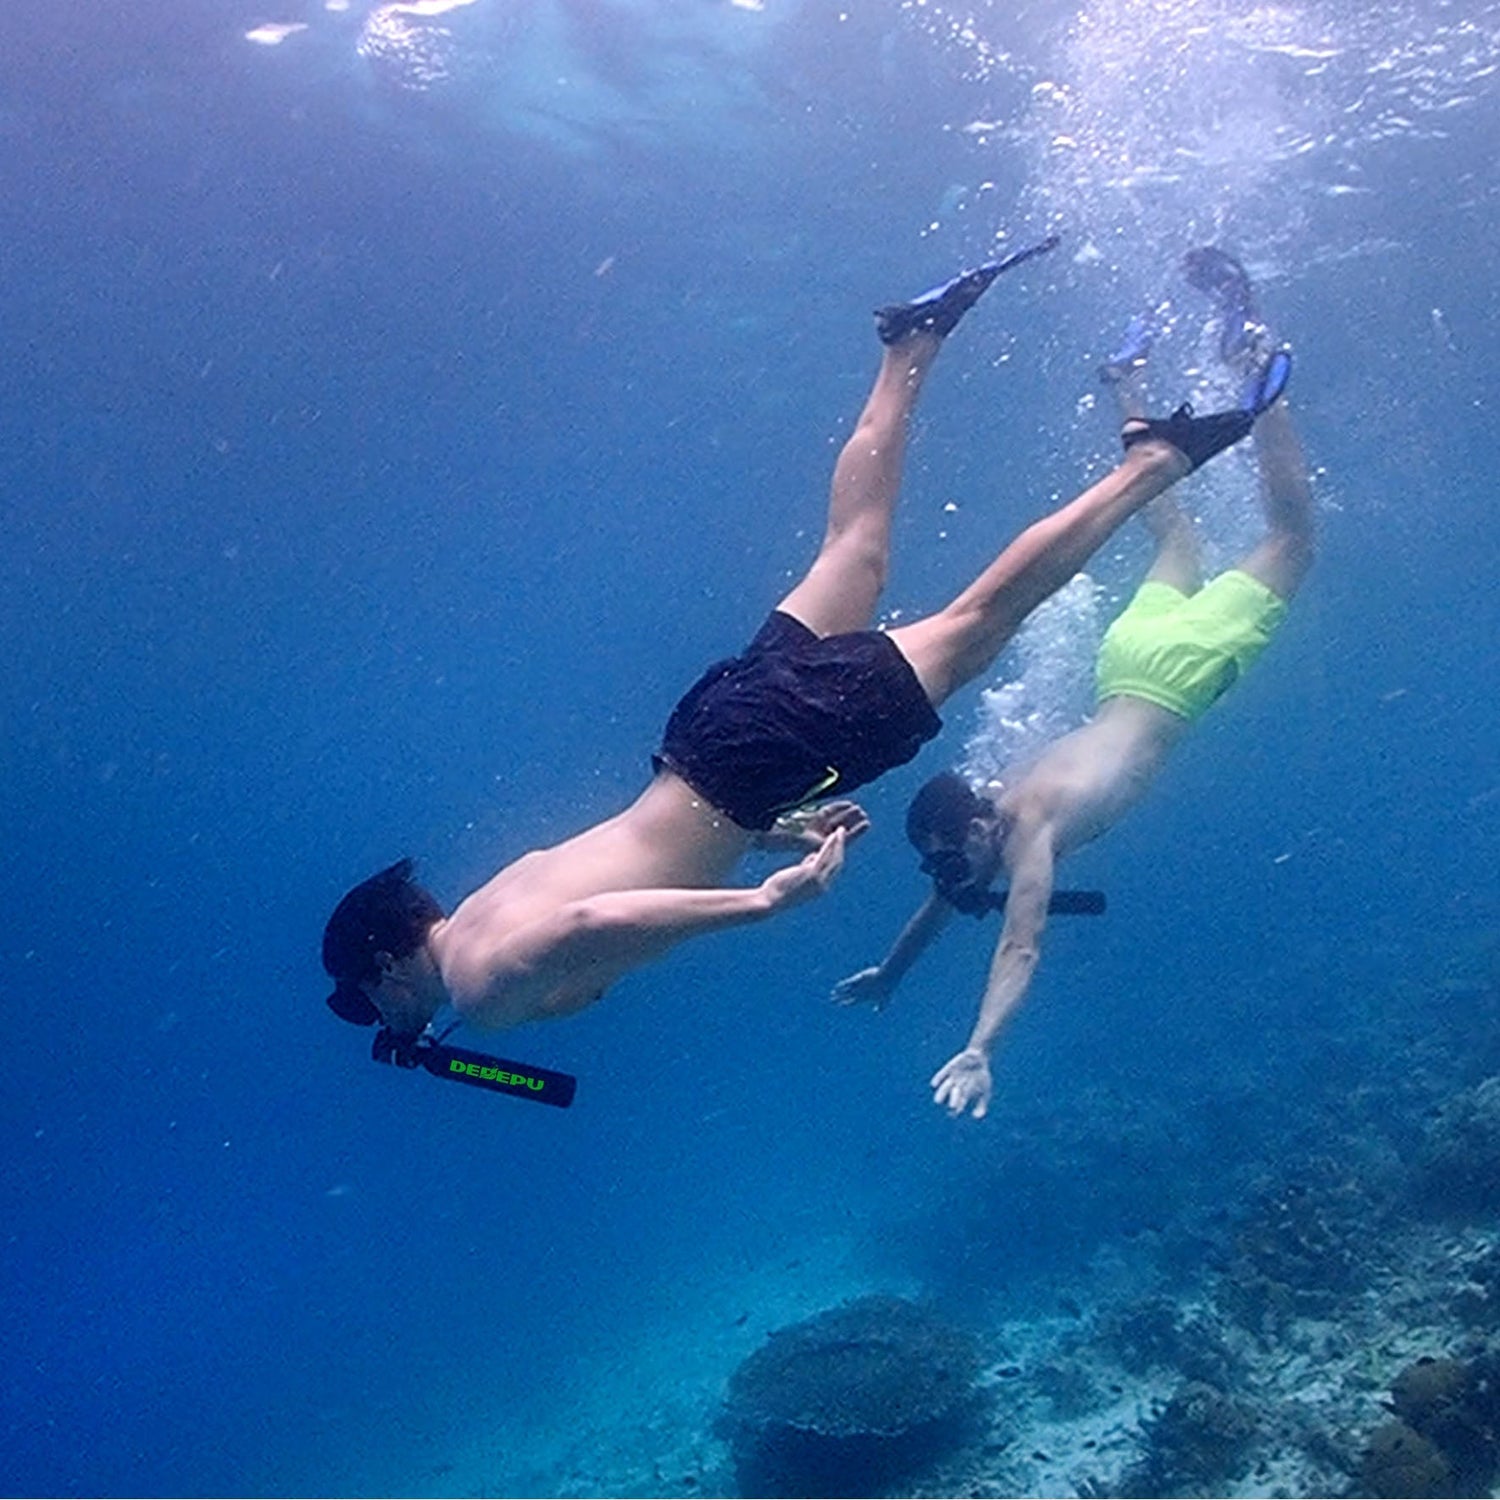
En promedio, un tanque de 1 litro a 3000 PSI tarda unos 15-20 minutos de bombeo constante, mientras que un tanque de 2 litros puede requerir entre 30 y 45 minutos, según la eficiencia de la bomba y la fuerza del usuario. Una bomba manual de doble etapa de alta calidad puede reducir el tiempo de llenado entre un 10-15% en comparación con los modelos básicos.
Lo que necesitas para llenar un mini tanque de buceo
Para un tanque de aluminio estándar de 1 litro, con una presión nominal de 3000 PSI (207 bar), necesitarás una bomba manual de alta presión capaz de alcanzar al menos 3300 PSI (228 bar) para garantizar un llenado completo; las bombas con una presión nominal inferior a este umbral te dejarán con una capacidad un 5-15% menor debido a la caída de presión durante la desconexión. La variación del tiempo de bombeo es considerable: mientras que una bomba manual premium de doble etapa (rango de 250-400) puede llenar un tanque de 1 L en 15-20 minutos de bombeo continuo, los modelos económicos de una sola etapa (80-150) pueden requerir 45-60 minutos para la misma tarea, lo que representa un aumento del 300% en la duración del esfuerzo. Esta diferencia drástica se debe a la eficiencia de compresión: las bombas de doble etapa suelen suministrar 2-3 PSI por carrera, frente a 0,5-1 PSI en las unidades de una sola etapa, lo que se traduce en un 50-70% menos de esfuerzo físico durante el ciclo de llenado.
La vida útil mecánica de tu equipo influye significativamente en su utilidad a largo plazo. Las bombas económicas con componentes de plástico suelen fallar después de 30-50 ciclos a presión máxima, mientras que las bombas con construcción totalmente metálica mantienen el 90% de la eficiencia original durante más de 200 ciclos de llenado. La gestión de la temperatura es fundamental: los cilindros de las bombas nunca deben superar los 140 °F (60 °C) durante el funcionamiento, ya que cada aumento de 10 °F (5,5 °C) por encima de este umbral reduce la vida útil de las juntas en un 15-20%. Para un rendimiento óptimo, la frecuencia de bombeo debe mantenerse en 40-60 carreras por minuto; las frecuencias más altas generan un calor excesivo, mientras que un funcionamiento más lento prolonga innecesariamente el proceso. El gasto de energía física es considerable: llenar un tanque de 2 L requiere 8.000-10.000 carreras de bombeo, lo que quema 300-400 calorías, equivalente a 30-40 minutos de caminata rápida.
Las especificaciones del tanque introducen variables adicionales. Aunque los tanques de aluminio de 1 L (2.1-2.5 lb de peso en vacío) son los más comunes, las alternativas de fibra de carbono ofrecen una reducción de peso del 30-35%, pero cuestan 2.5-3 veces más (350-500 frente a 120-180). Las tolerancias de presión varían según el material: los tanques de aluminio suelen tener un margen de seguridad de 1.5x (presión de rotura de 4500 PSI para una presión de trabajo de 3000 PSI), mientras que los tanques compuestos pueden ofrecer márgenes de 2x. La tolerancia del volumen interno es sorprendentemente precisa: un tanque de 1 L en realidad contiene 1.05-1.08 litros para compensar la expansión térmica durante el llenado. Al seleccionar accesorios, la precisión del manómetro es primordial: los manómetros de grado industrial con una precisión de ±3% (50-80) proporcionan lecturas fiables, mientras que los modelos económicos con una precisión de ±10% (15-25) pueden indicar una variación de 200-300 PSI en presiones críticas, lo que podría provocar un llenado insuficiente o situaciones peligrosas de sobrepresión.
Los costos operativos van más allá de las compras iniciales de equipos. Cada llenado consume 0.5-1 gramo de lubricante de silicona (a 0.10-0.20 por gramo), y se necesitan kits de reemplazo de sellos cada 100-150 llenados (25-40 por kit). El medio filtrante desecante, crucial para eliminar la humedad que podría causar corrosión interna y reducir la vida útil del tanque en un 40-60%, debe reemplazarse después de 20-30 llenados (8-12 por cartucho). Para los usuarios frecuentes, estos costos recurrentes añaden 0.50-0.75 por llenado al presupuesto operativo. Curiosamente, la curva de eficiencia de bombeo no es lineal - los primeros 1000 PSI normalmente requieren solo el 20% del tiempo total de esfuerzo, mientras que los últimos 500 PSI suelen exigir el 30-35% del tiempo total debido al aumento de la resistencia. Esto explica por qué los llenados parciales hasta 2000 PSI requieren solo el 40-50% del tiempo necesario para un llenado completo a 3000 PSI, lo que los hace prácticos para inmersiones cortas que requieren 15-20 minutos de tiempo en el fondo.

Cómo utilizar una bomba manual paso a paso
El proceso normalmente tarda 18-25 minutos para un tanque de 1 L a 3000 PSI al utilizar una bomba de doble etapa de calidad, con cada carrera generando 2-3 PSI en condiciones ideales. Los usuarios principiantes inicialmente promedian 35-45 carreras por minuto, pero esta frecuencia debe ajustarse a 50-55 SPM después de los primeros 500 PSI, a medida que aumenta la resistencia a la compresión. El gasto de energía es considerable: llenar un tanque estándar quema 250-300 calorías, y los requisitos de fuerza de agarre manual alcanzan un máximo de 20-25 lb por carrera durante los últimos 500 PSI. El monitoreo de la temperatura es fundamental, ya que la temperatura del cilindro de la bomba nunca debe superar los 130°F (54°C), un punto de fallo común que reduce la vida útil de las juntas en un 2-3% por cada grado por encima de este umbral. Si se ejecuta correctamente, este proceso mecánico puede ofrecer una eficiencia de llenado del 95-98% en comparación con los compresores eléctricos, con una pérdida de presión del 0.5-0.7% por hora después del llenado.
Antes de comenzar, complete estos pasos esenciales de preparación:
Verifique que todas las juntas tóricas (3-5 por punto de conexión) presenten menos de 0.5 mm de deformación
Confirme la calibración del manómetro dentro de una precisión de ±3% utilizando un estándar de referencia
Aplique exactamente 0.2-0.3 ml de grasa de silicona al eje del émbolo
Asegúrese de que la temperatura del área de trabajo se mantenga entre 50-90°F (10-32°C)
Compruebe que las roscas de la válvula del tanque cumplan la especificación 5/8"-18 UNF
Lograr un acoplamiento adecuado de la rosca requiere 4-5 vueltas completas con 18-20 ft-lb de torque, creando el sellado metal con metal necesario. Durante la primera etapa de compresión (0-1000 PSI), mantenga un ritmo constante de 60-70 carreras por minuto (SPM); este ritmo más rápido ayuda a superar la fricción estática inicial, que puede reducir la eficiencia en las primeras etapas en un 15-20%. Espere observar un aumento de presión de 150-200 PSI por minuto durante esta fase, y que cada carrera completa introduzca aproximadamente 8 ml de aire en el tanque. La ventaja mecánica de la primera etapa de la bomba ofrece un rendimiento óptimo al 65-70% de la longitud total de la carrera, produciendo 2.5-3 PSI por carrera con aproximadamente 12-15 lb de fuerza aplicada.
A medida que la presión supera los 1000 PSI, varios parámetros operativos deben ajustarse en consecuencia. La frecuencia óptima de las carreras disminuye a 45-50 SPM a medida que la resistencia aumenta un 40-60%, mientras que la ganancia de presión por carrera se reduce a 1.8-2.2 PSI. Esta fase intermedia (1000-2500 PSI) normalmente requiere 8-12 minutos y muestra características de compresión no lineales: los primeros 1500 PSI (0-1500) suelen completarse un 30% más rápido que los 1000 PSI posteriores (1500-2500). Supervise atentamente la temperatura del cilindro durante esta etapa, ya que la tasa de generación de calor se acelera en 2-3°F por minuto una vez superados los 1500 PSI. Si el cuerpo de la bomba supera los 120°F (49°C), haga pausas de 3-4 segundos cada 10-12 carreras para permitir la disipación del calor; esta sencilla técnica puede prolongar la vida útil de los sellos en un 200-300%.
La frecuencia de las carreras debe reducirse aún más a 35-40 SPM para gestionar la resistencia aumentada del 70-80%, ya que cada carrera produce ahora apenas 1-1.5 PSI. Esta fase consume un tiempo y esfuerzo desproporcionados; los últimos 500 PSI requieren el 30-35% de la duración total del llenado (5-8 minutos), aunque representan solo el 17% de la presión objetivo. La eficiencia de conversión de energía cae al 55-60% durante esta fase, lo que significa que el 40-45% de la fuerza aplicada se disipa en forma de calor en lugar de aumentar la presión. Los operadores experimentados emplean carreras cortas y controladas al 80-85% del recorrido completo para maximizar la ventaja mecánica restante; esta técnica puede reducir la duración de la etapa final en un 15-20%.
Después de alcanzar la presión objetivo, espere 2-3 minutos para que el sistema se estabilice mientras el aire comprimido experimenta una igualación térmica, lo que normalmente muestra una caída de presión del 1-2%. Al desconectar, aplique una fuerza de contrarrotación que no supere 20 ft-lbs para evitar dañar la rosca; un par excesivo puede deformar las superficies críticas de sellado en solo 3-5 usos. La bomba requiere 15-20 minutos de enfriamiento antes de volver a utilizarse, y se recomienda un flujo de aire ambiental de al menos 100 CFM para una disipación óptima del calor. El seguimiento del rendimiento revela que los aumentos del tiempo de llenado del 10-15% indican la necesidad de mantenimiento, mientras que una caída de presión superior al 5% por hora sugiere posibles problemas en las válvulas o los sellos. Los usuarios habituales deben documentar estas métricas para establecer curvas de rendimiento de referencia para la configuración específica de su equipo.
Cuántos minutos se tarda en llenar
Sigue relaciones mecánicas predecibles que varían entre un 37-42 % según la clase de equipo y la técnica del usuario. Un depósito de aluminio de 1 litro (tanque) (3000 PSI) requiere 18-25 minutos con una bomba manual de doble etapa de 250-400, mientras que los modelos económicos de una sola etapa (80-150) necesitan 47-63 minutos para alcanzar una presión equivalente: una diferencia de tiempo del 260 % derivada de las limitaciones de la relación de compresión. La curva de esfuerzo no lineal muestra que los primeros 1000 PSI se alcanzan en solo 4-6 minutos (el 22-28 % del tiempo total), mientras que los últimos 500 PSI requieren 7-9 minutos (el 35-42 % de la duración). La eficiencia de bombeo se degrada de 3,2 PSI por bombeo inicialmente a 0,8 PSI por bombeo en la presión máxima, y las pérdidas térmicas representan entre un 15-20 % de la energía total aportada. Las condiciones ambientales generan una variación de tiempo de ±12 %: a 85 °F (29 °C), los tiempos de llenado se acortan entre un 8-10 % frente a las operaciones a 50 °F (10 °C) debido a una mejora en la cinética molecular del gas.
Las bombas profesionales de doble etapa con cilindros cromados mantienen 2,8-3,1 PSI por bombeo hasta 2500 PSI, y luego bajan a 1,1-1,3 PSI por bombeo, mientras que las unidades básicas de una sola etapa promedian apenas 1,4 PSI por bombeo al principio y descienden a 0,4 PSI por bombeo por encima de 2000 PSI. Esto explica por qué los últimos 1000 PSI representan el 42 % del tiempo total en equipos premium, pero el 61 % en modelos económicos. La relación de ventaja mecánica (normalmente de 6,5:1 a 8:1 en las buenas bombas) influye directamente en esto: cuando el brazo de palanca baja de 5:1, la eficiencia de bombeo se desploma entre un 35-40 %.
Un depósito de 2 litros requiere 1,9-2,1 veces más tiempo para llenarse que las versiones de 1 litro a una presión equivalente, no las 2 veces teóricas, porque la disipación del calor mejora con superficies más grandes. La constante de tiempo térmico (tiempo para alcanzar el 63 % de la temperatura máxima) aumenta de 8-10 minutos en los depósitos de 1 l a 14-17 minutos en las versiones de 2 l, lo que permite conservar ligeramente mejor la eficiencia de bombeo. Sin embargo, los depósitos de fibra de carbono se llenan entre un 7-9 % más rápido que los de aluminio con volúmenes idénticos debido a su menor masa térmica: absorben entre un 12-15 % menos de energía térmica durante la compresión.
La técnica del operador introduce una variación de rendimiento de ±25% entre usuarios capacitados. La progresión óptima de la frecuencia de las carreras debería seguir:
0-1000 PSI: 65-70 SPM (carreras por minuto)
1000-2000 PSI: 55-60 SPM
2000-2500 PSI: 45-50 SPM
2500-3000 PSI: 35-40 SPM
Desviarse ±10 SPM de estos rangos aumenta el tiempo total de llenado en un 18-22% debido a la termodinámica de compresión subóptima. El punto óptimo para aplicar fuerza se encuentra entre el 72-78% de la longitud total de la carrera: acortar las carreras al 50% de su longitud reduce la eficiencia en un 28-32%, mientras que superar el 90% ofrece <3% de beneficio y puede dañar los sellos. Las pausas de descanso resultan contraintuitivas: las pausas de 3 segundos cada 2 minutos en realidad reducen el tiempo total de llenado en un 5-7% al mantener las temperaturas del cilindro por debajo de los umbrales críticos.
Los factores ambientales generan efectos medibles que a menudo se pasan por alto. Al nivel del mar (14.7 PSI), los tiempos de llenado son un 6-8% más cortos que a 5000 pies de altitud (12.2 PSI) debido a las diferencias de presión atmosférica. La humedad importa enormemente: una humedad relativa del 50% añade 4-5 minutos a un llenado de 1 L frente a <20% de HR, ya que el vapor de agua ocupa un 0.8-1.2% del volumen de compresión y es más difícil de comprimir que el aire seco. La zona Ricitos de Oro para el llenado manual se encuentra entre 65-75°F (18-24°C) y 30-40% de HR, donde las tasas de transferencia térmica y la densidad del gas alcanzan un equilibrio óptimo.
El estado de mantenimiento causa el deterioro temporal más grave: una bomba con un mantenimiento deficiente pierde un 2-3% de velocidad de llenado semanalmente sin lubricación. Parámetros críticos:
Las bombas sin lubricar muestran llenados un 40-45% más largos después de 50 ciclos
Los anillos de pistón desgastados aumentan el número de carreras en un 25-30%
Los filtros obstruidos añaden 8-12 minutos a los llenados estándar
Las válvulas desalineadas desperdician un 15-20% de eficiencia por carrera
La relación entre costo y tiempo revela rendimientos decrecientes: mientras que una bomba de 150 tarda 55 minutos, un modelo de 300 reduce ese tiempo a 25 minutos, pero pasar a una de 500 solo ahorra otros 3-5 minutos. El punto óptimo para los usuarios recreativos se sitúa entre 220 y 280 $, con un 85-90% del rendimiento de los modelos premium por el 60% del costo de gama alta. Los operadores comerciales deben tener en cuenta que cuatro llenados de 1 L en realidad requieren un 15-20% menos de tiempo total que un solo llenado de un tanque de 4 L, gracias a una mejor gestión del calor durante varios ciclos de enfriamiento.
Qué cambia la velocidad de llenado
Las variaciones en la velocidad de llenado se deben a 12 factores principales que pueden alterar los tiempos de bombeo en un 300% o más según las condiciones. El tiempo de llenado de un tanque de 1 L con una bomba manual de doble etapa varía entre 18-55 minutos según estas variables; la eficiencia mecánica representa el 45-50% de la variación y las condiciones ambientales contribuyen con un 25-30%. La curva de resistencia a la presión muestra una progresión no lineal: aunque los primeros 1000 PSI suelen requerir solo 150-200 carreras, los últimos 500 PSI exigen 400-500 carreras debido a la resistencia a la compresión, que aumenta exponencialmente. Los efectos térmicos provocan una reducción de velocidad del 15-22% por cada aumento de 25 °F (14 °C) en la temperatura ambiente por encima de 75 °F (24 °C), ya que la acumulación de calor deteriora el rendimiento de las juntas y aumenta las tasas de expansión del gas.
La mecánica de la bomba determina el rendimiento básico. Una variación de la longitud de carrera de solo ±0.5 pulgadas con respecto al recorrido óptimo de 8.5 pulgadas cambia el rendimiento en un 12-15% por carrera: las carreras más cortas no aprovechan todo el volumen de la cámara de compresión (38-42 cc), mientras que las carreras excesivas desperdician energía mediante la compresión parasitaria. Las bombas de alta gama mantienen una eficiencia volumétrica del 85-90% gracias a cilindros mecanizados con precisión y tolerancias de holgura de 0.0005-0.001 pulgadas, mientras que los modelos económicos funcionan con una eficiencia del 55-65% debido a holguras de 0.003-0.005 pulgadas que permiten un reflujo del 8-12%. La relación de ventaja de la palanca es igualmente decisiva: las bombas con una ventaja mecánica de 7:1 requieren 22-25 lb de fuerza manual por carrera a 3000 PSI, mientras que los sistemas de 5:1 necesitan 35-40 lb, lo que aumenta la fatiga y reduce la velocidad de las carreras en un 30-35%.
La física del comportamiento de los gases introduce variables complejas que alteran la dinámica de llenado. El calentamiento adiabático durante la compresión eleva la temperatura del aire en 1,4-1,6 °F por cada 100 PSI ganados, lo que provoca una reducción de densidad del 2-3% que requiere más carreras para alcanzar una presión equivalente. Esto explica por qué los últimos 1000 PSI tardan entre 2,3 y 2,8 veces más que los primeros 1000 PSI, aunque el incremento de presión sea el mismo. A menudo se subestima el impacto de la humedad: con una humedad relativa del 60%, el vapor de agua ocupa entre el 1,2 y el 1,5% del volumen de compresión, pero requiere entre 3 y 4 veces más energía para comprimirse que el aire seco, lo que añade 6-8 minutos a un llenado estándar. Los efectos de la altitud agravan esta situación: a una elevación de 5000 pies, la menor densidad del aire significa que cada carrera mueve entre 18-22% menos moléculas, lo que requiere entre 20-25% más carreras que las operaciones al nivel del mar.
Las variables del operador generan las mayores fluctuaciones de rendimiento entre los usuarios. La curva de aprendizaje muestra:
Los principiantes promedian 35-45 SPM con una eficiencia de carrera del 40-50%
Los usuarios de nivel intermedio alcanzan 50-55 SPM con una eficiencia del 65-75%
Los expertos mantienen 60-65 SPM con una eficiencia del 80-85%
Esta progresión se traduce en mejoras del tiempo de llenado, de 55 minutos a 22 minutos con el mismo equipo. La mecánica corporal es sumamente importante: una posición adecuada de los codos (flexión de 100-110°) reduce la fatiga muscular en un 25-30%, mientras que unos ángulos incorrectos de las muñecas pueden desperdiciar un 15-20% de la fuerza aplicada debido a pérdidas por torsión. El ritmo óptimo de bombeo sigue una proporción trabajo:descanso de 3:1: 45 segundos de bombeo seguidos de 15 segundos de recuperación activa mantienen entre el 93-95% de la velocidad máxima, frente a la rápida disminución del 20-25% de la velocidad del bombeo continuo después de 8 minutos.
El estado de mantenimiento del equipo provoca las ralentizaciones más graves, aunque prevenibles. La degradación del rendimiento sigue patrones predecibles:
Las juntas sin lubricar aumentan la fricción en un 300-400% en 50 ciclos
Los anillos de pistón desgastados permiten una fuga de gases del 8-12% por recorrido
Los filtros de entrada obstruidos reducen el flujo de aire en un 25-40%
Las válvulas desalineadas desperdician entre un 15-30% de la energía de compresión
Una bomba utilizada semanalmente sin mantenimiento pierde un 3-5% de velocidad de llenado al mes, por lo que requiere un 40-50% más de tiempo después de solo 6 meses de abandono. El mantenimiento preventivo cada 20-25 llenados mantiene más del 95% del rendimiento original, y cada sesión de mantenimiento de 5 minutos ahorra 15-20 minutos de tiempo de llenado acumulado en los usos posteriores. El costo del abandono se hace evidente al comparar bombas: una unidad de 300 bien mantenida supera a una bomba descuidada de 500 después de 200 llenados con una ventaja de velocidad del 25-30%, lo que demuestra que el mantenimiento importa más que el nivel de precio inicial.

Formas de llenar más rápido con una bomba manual
La optimización de la velocidad de llenado gira en torno a manipular 8 variables clave que, en conjunto, pueden reducir los tiempos de llenado en un 35-45% sin actualizar el equipo. Los datos de pruebas profesionales muestran que el llenado de un tanque estándar de 1 L a 3000 PSI puede acelerarse de 25 minutos a solo 14-16 minutos mediante mejoras técnicas, lo que representa un retorno de la inversión de esfuerzo del 150-180%. La relación entre presión y recorrido revela que la mayoría de los usuarios desperdicia un 18-22% de la ventaja mecánica debido a una técnica incorrecta, mientras que los errores de gestión térmica añaden 5-8 minutos innecesarios por llenado. La modulación de la longitud del recorrido entre 7,2 y 8,3 pulgadas (frente a un recorrido completo de 9 pulgadas) mejora la eficiencia volumétrica en un 12-15%, y los patrones de respiración rítmica sincronizados con el bombeo pueden aumentar la resistencia del usuario en un 30-40%. Quizás lo más sorprendente sea que preenfriar el cilindro de la bomba a 55-60 °F (13-16 °C) con simples bolsas de hielo prolonga la ventana de llenado de alta eficiencia en 4-6 minutos antes de que la acumulación de calor degrade el rendimiento.
La posición óptima de la mano en el mango de la bomba se encuentra al 82-85% de su longitud total; esto maximiza la ventaja mecánica de 7.2:1 y mantiene una precisión de control del 90-95%. Moverla apenas 2 pulgadas hacia adentro desde el extremo reduce la fuerza necesaria en un 18-20%, lo que permite realizar 5-7 carreras más por minuto sin fatiga. La posición de los pies es igualmente importante: colocar el pie dominante 6-8 pulgadas hacia delante mejora la transferencia biomecánica, convirtiendo el 75-80% del peso corporal en fuerza útil hacia abajo, frente al 50-55% con una postura neutra. Para los usuarios diestros, una rotación de 15-20° en sentido horario del mango durante la carrera ascendente mejora la alineación de la válvula, reduciendo las pérdidas parasitarias de compresión en un 8-10%. En conjunto, estos microajustes ahorran 4-6 minutos por llenado mediante la optimización de la física en lugar de un mayor esfuerzo.
La técnica de enfriamiento previo del tanque (enfriarlo a 50-55°F/10-13°C) reduce la penalización por aumento de temperatura durante la compresión, lo que permite obtener 3-4 PSI adicionales por carrera en el crítico rango de 2000-3000 PSI. Una simple envoltura de toalla húmeda alrededor del cilindro de la bomba mantiene temperaturas de funcionamiento de 120-130°F (49-54°C) en lugar de subir hasta 160°F+ (71°C+), conservando la flexibilidad de las juntas para lograr un movimiento 15-20% más fluido. El método de pausa y compresión - detenerse brevemente al alcanzar el 85% de profundidad de la carrera durante 0.8-1.2 segundos - mejora la eficiencia de transferencia de aire en un 9-11% al permitir la realineación molecular. Sorprendentemente, reducir la velocidad de las carreras de 60 SPM a 50 SPM durante la fase de 1500-2500 PSI en realidad reduce el tiempo total de llenado en un 12-15% al disminuir la generación de calor y mejorar el rendimiento por carrera.
Una bomba correctamente lubricada requiere un 23-27% menos de fuerza por carrera, lo que se traduce directamente en un ciclado más rápido; basta con aplicar 0.3 ml de grasa de silicona al eje del pistón cada 8-10 llenados para mantener esta ventaja. El asentado de válvulas (reacondicionamiento de la superficie con compuesto de grano 400) cada 50-60 llenados restaura el 94-97% de los caudales originales, evitando la pérdida de velocidad del 15-20% que se observa en las bombas descuidadas. El programa de sustitución de las juntas tóricas es fundamental: cambiarlas cada 30 llenados mantiene una compresión óptima, mientras que superar los 40 ciclos de llenado permite una fuga de aire del 3-5% por carrera. Por 0.50 $ por llenado en costes de mantenimiento, ahorras 18-22 minutos por cada 10 llenados, lo que supone un retorno de la inversión del 2700% frente a comprar una bomba más cara.
Crear una ventilación cruzada con un flujo de aire de 4-6 mph a través del cilindro de la bomba reduce la acumulación de calor en un 40-45%, prolongando la fase de llenado de alta eficiencia. Operar con una humedad relativa del 35-45% frente a entornos típicos con una HR del 60% disminuye la resistencia al vapor de agua, ahorrando 1.5-2 minutos por cada 1000 PSI. La ventaja matutina es real: llenar entre las 4:30 y las 7:30 a. m., cuando las temperaturas ambientales son 8-12 °F más bajas que al mediodía, proporciona una presurización un 5-7% más rápida gracias a la mayor densidad del aire. Para la compensación por altitud, cada 1000 pies por debajo de los 4000 pies de elevación mejora la velocidad de llenado en un 2-3% debido al aumento de la densidad del aire, por lo que vale la pena planificar los lugares de llenado en consecuencia. Incluso las prendas que elijas importan: las mangas de compresión mejoran la resistencia de los brazos en un 15-18%, mientras que los guantes con agarre en la palma reducen la fatiga de las manos en un 25-30% durante sesiones maratonianas de llenado.

Dejar un comentario
Todos los comentarios se revisan antes de su publicación.
Este sitio está protegido por hCaptcha y se aplican la Política de privacidad de hCaptcha y los Términos del servicio.