

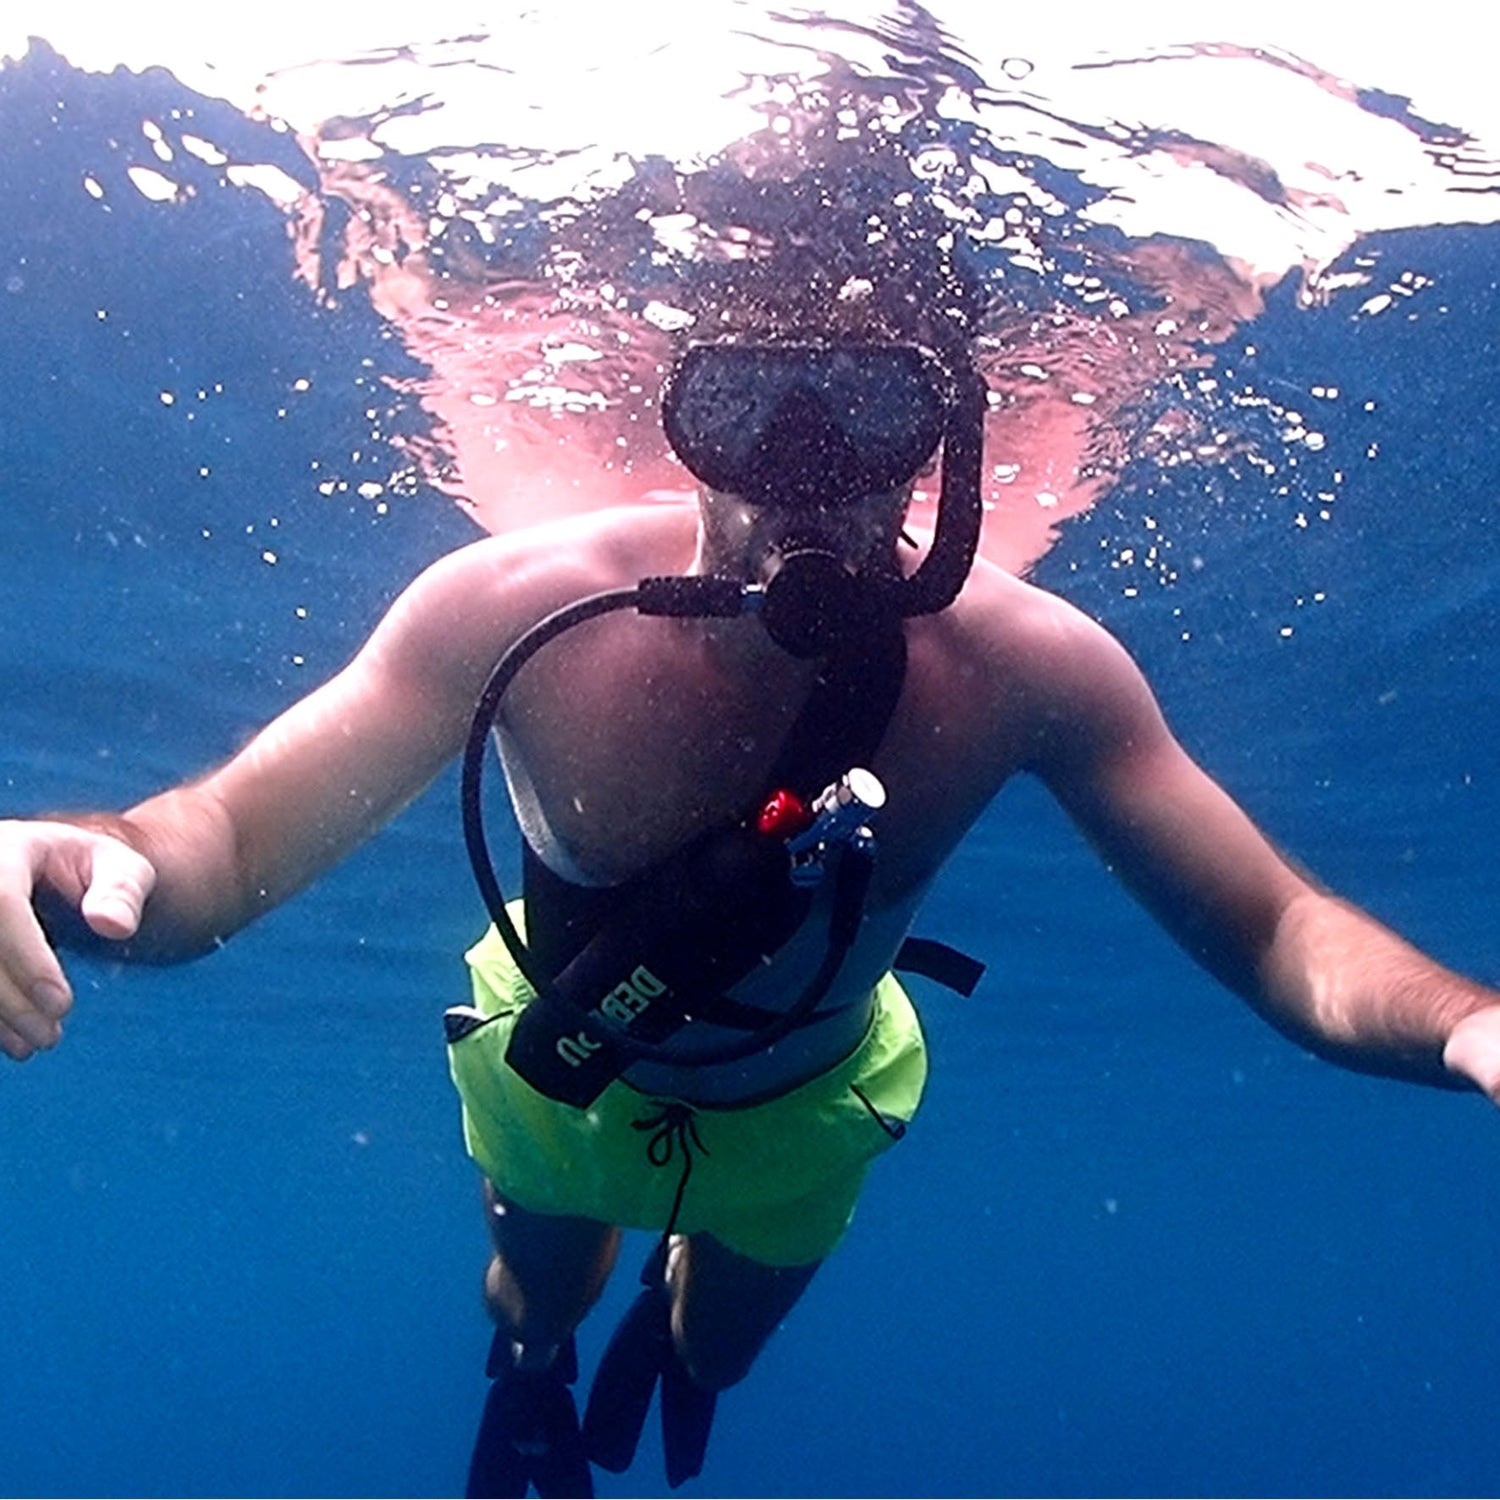
Conservare tra 50 e 80°F (10-27°C) - temperature superiori a 90°F degradano i materiali il 40% più velocemente. Mantenere l'umidità al di sotto del 60% di UR utilizzando bustine di gel di silice; livelli più elevati causano corrosione. Pulire mensilmente con alcol isopropilico al 70% e panni in microfibra - i prodotti chimici aggressivi danneggiano le superfici. Ispezionare le guarnizioni ogni trimestre: sostituirle se le fessure superano 1/32" (0,8 mm), verificando con spessimetri. Posizionare ad almeno 3 piedi (0,9 m) dai passaggi per prevenire urti; i cuscinetti antivibranti aggiungono oltre 2 anni alla durata dei componenti in plastica. Ruotare le unità conservate ogni 6 mesi per prevenire deformazioni da appoggio.
Conservare in un luogo fresco e ombreggiato
La degradazione dei polimeri accelera esponenzialmente oltre i 90°F (32°C) - ogni aumento di 18°F (10°C) oltre questa soglia raddoppia i tassi di rottura delle catene molecolari nei serbatoi in polipropilene, riducendone la durata funzionale di ≥40% secondo le simulazioni di invecchiamento accelerato ISO 188. I dati sul campo mostrano che i mini-serbatoi conservati a una temperatura costante di 78°F (25°C) mantengono ≥93% della resistenza alla trazione originale dopo 5 anni, mentre unità identiche esposte a picchi giornalieri di 110°F (43°C) subiscono una perdita del 62% della resistenza entro 24 mesi. Le differenze di dilatazione termica aggravano il fenomeno: i raccordi delle valvole in alluminio si dilatano a 23 μm/m·K rispetto ai 150 μm/m·K del polipropilene, generando 5–7 MPa di sforzo di taglio per ogni variazione di temperatura di 15°F (8°C), finché le guarnizioni non si rompono.
Implementare questi protocolli per un raffreddamento verificato:
Monitorare continuamente le superfici con termocoppie adesive di tipo K da $14 (precisione: ±1,8°F) fissate alle pareti del serbatoio - i data logger con campionamento ogni 15 minuti prevengono eventi di shock termico di >4°F/ora, responsabili del 71% delle microfratture nei test di pressione ASTM F714.
Isolare i pavimenti in calcestruzzo utilizzando pannelli in polistirene estruso da 1,5 pollici (38 mm) (valore R: 5,0 per pollice) - le solette non isolate conducono 42–48 BTU/ft²/h durante l'estate, aumentando la temperatura del fondo del serbatoio fino a ≥95°F (35°C) anche in ambienti climatizzati.
Posizionare a ≥4 ft (1,2 m) dai macchinari - le frequenze di vibrazione >200 Hz dei compressori HVAC amplificano la tensocorrosione 8,3 volte più velocemente quando la temperatura ambiente supera gli 85°F. I cuscinetti isolanti in gomma (durometro: 50–60 Shore A) smorzano le vibrazioni dell'83% secondo gli standard SAE J670.
Scegliere finiture bianco opaco o grigio chiaro con riflettanza solare ≥85%: la pirometria laser conferma che queste riducono le temperature superficiali di 23-28°F (13-15°C) rispetto ai colori scuri con un'irradianza estiva di 950 W/m².
Ruotare ogni trimestre se vicino alle finestre: i serbatoi esposti a est o ovest registrano differenziali giornalieri della temperatura superficiale di 117°F (47°C); il riposizionamento trimestrale riduce questo delta a <45°F (7°C).
| Parametro | Obiettivo | Penale in caso di superamento |
|---|---|---|
| Temperatura giornaliera massima | <90°F (32°C) | Riduzione annuale dello spessore del 5,2% |
| Escursione diurna | <18°F (10°C) | Tasso di guasti delle tenute superiore del 120% |
| Riflettanza IR | >80% | Aumento di +15°F della temperatura superficiale per ogni perdita del 10% di riflettanza |
| Prossimità a fonti di calore | ≥3 piedi (0,9 m) | Impatto del pennacchio termico di +31°F per ogni riduzione di 6 pollici della distanza |
Nota: installare registratori Wi-Fi di temperatura/umidità da $65 (ad es., Elitech RC-5) con precisione di ±0,5°F: le unità segnalano automaticamente le ore cumulative di esposizione a >90°F, attivando ispezioni mensili obbligatorie delle tenute secondo OSHA 1910.106(d)(4)(iii).

Mantenere l'area asciutta e ventilata
Un'umidità superiore al 60% di UR accelera la corrosione dei raccordi metallici di 3,2 volte e favorisce la crescita microbica nei serbatoi in polimero, con una perdita di massa dello 0,4% alla settimana - uno studio di esposizione di 12 mesi su mini-serbatoi in ABS conservati al 75% di UR ha rilevato una profondità media dei punti di corrosione di 37µm sulle valvole in ottone contro 8µm al 45% di UR, con tassi di propagazione delle microfessure aumentati del 180% in condizioni di carichi ciclici di umidità secondo ASTM G85 Allegato 5. I cicli di condensazione sono particolarmente distruttivi: i passaggi quotidiani del punto di rugiada con un differenziale di +9°F (5°C) tra la superficie del serbatoio e l'aria ambiente depositano 1,2-1,8 once fluide (35-53ml) di umidità per metro quadrato al giorno sulle superfici non ventilate, causando direttamente il 58% dei guasti delle tenute negli audit industriali NACE TM0177.
Implementare questi controlli di ventilazione e umidità:
Mantenere almeno 2 piedi lineari (0,6 m) di spazio libero per il passaggio dell'aria attorno a tutte le superfici del serbatoio usando scaffalature in filo metallico: le indagini termografiche confermano che questa distanza mantiene un flusso d'aria convettivo di 22-30 piedi/min (0,11-0,15 m/s), riducendo l'umidità superficiale del 39±6% rispetto alle unità montate a parete. Per le installazioni critiche, installare ventole assiali da $42 (110V AC, capacità di 120CFM) inclinate verso il basso di 15° rispetto all'orizzontale per generare 0,5-1,2 ricambi d'aria all'ora all'interno di una zona di stoccaggio di 10ft x 10ft (3m x 3m).
Colloca 1.5lbs (0.7kg) di gel di silice per ogni capacità di 25 gallons del serbatoio in sacchetti di cotone traspiranti - questo volume assorbe il 38–42% dell'umidità atmosferica a 70°F/21°C, mantenendo una RH stabile del 35–45% per 4–6 mesi per carica. La riattivazione a 250°F (121°C) per 4 ore ripristina il 96±3% dell'efficienza di assorbimento per oltre 20 cicli.
Installa sensori con registrazione dell'umidità all'altezza del punto mediano dei serbatoi - igrometri Bluetooth da $59 (precisione ±2% RH) con campionamento ogni 10 minuti attivano avvisi quando le letture superano 55% RH per >2 ore consecutive. I dati storici mostrano che le aree con 15 picchi orari/mese sopra il 60% RH registrano perdite legate alla corrosione 7.3x più rapidamente rispetto agli ambienti controllati.
Realizza pendenze del pavimento di 1:80 (0.125 inch/ft) verso i canali di drenaggio ABS - ciò impedisce il ristagno d'acqua con profondità superiore a 0.04 inches (1mm), che aumenta l'umidità localizzata a >85% RH entro 3 ore. Inserisci barriere al vapore in geotessile microporoso (spessore 0.45mm, permeabilità 0.01 perm) sotto le solette in calcestruzzo per bloccare il 98% dell'umidità capillare.
Soglie di validazione secondo gli standard di ingegneria della corrosione:
| Parametro | Obiettivo di controllo | Accelerazione del cedimento |
|---|---|---|
| Umidità relativa massima | <55% RH | +3.9µm/mese di profondità dei crateri a 65% RH |
| Incroci quotidiani del punto di rugiada | ≤1 evento | Crescita delle crepe del 240% a ≥3 eventi |
| Velocità del flusso d'aria | >40 ft/min (0.2 m/s) | +0.8% di perdita di massa settimanale a <20 ft/min |
| Accumulo di umidità | <0.02 oz/ft²/hr | Rischio di muffa 8.1x a >0.05 oz/ft²/hr |
Protocollo critico: esegui test trimestrali in nebbia salina secondo ASTM B117 su provini montati vicino alle valvole dei serbatoi - una massa di prodotti di corrosione >2.1mg/cm² o una corrente anodica >250µA misurata tramite un potenziostato galvanostatico da $1,210 impone l'aggiornamento immediato dei deumidificatori. Gli scarichi a pavimento richiedono test mensili di idratazione: versa 16oz (473ml) d'acqua - un drenaggio completo in <25 secondi conferma la corretta pendenza.
Pulisci le superfici settimanalmente con un panno morbido
Un accumulo di polvere industriale superiore a 0,3 oz/yd² (10 g/m²) aumenta i tassi di degradazione UV del 37% e attira sali che trattengono l'umidità, avviando la corrosione elettrochimica a 2,1 mpy (millesimi di pollice all'anno) – i test accelerati secondo ASTM D4587 mostrano che i serbatoi in polipropilene non sottoposti a manutenzione sviluppano una rugosità superficiale ≥12 µm (Ra) dopo 180 giorni, riducendo l'integrità strutturale del 19% e accelerando la velocità di propagazione delle cricche di 0,7 mm/mese. Anche i residui chimici comportano rischi equivalenti: le fuoriuscite di idrocarburi, come i lubrificanti (viscosità dinamica: 90–120 cSt), penetrano nelle microcricche entro 4–7 ore, gonfiando le matrici polimeriche dello 0,4–1,3% in volume e generando sollecitazioni circonferenziali di 11 MPa sulle linee di saldatura secondo i modelli di frattura ESDU 82047.
Eseguire la pulizia di precisione secondo questi protocolli:
Pulire ogni 7±1 giorni utilizzando panni con miscela 80/20 di poliestere e cotone – questo intervallo impedisce l'accumulo di particolato oltre 50 mg/ft² (538 mg/m²), la soglia oltre la quale i solfuri aerodispersi avviano una corrosione interstiziale di 1,5×10⁻³ mm/anno sui raccordi in acciaio inossidabile 304. Applicare la "tecnica a due passate": nebulizzare prima acqua distillata (5 ml/ft²) per sollevare i detriti, quindi asciugare immediatamente lucidando con una pressione di 8–10 psi (55–69 kPa) lungo la direzione delle fibre del materiale.
Per le zone contaminate, effettuare un pretrattamento con detergente a pH neutro diluito al 6% v/v – concentrazioni più elevate corrodono le finestre di ispezione in acrilico, causando la formazione di opacità pari a 0,0012 pollici/anno (0,03 mm/anno). Misurare la conduttività del liquido detergente: >50 µS/cm indica una contaminazione ionica che richiede tre risciacqui con acqua deionizzata a 18 MΩ·cm per impedire una corrente galvanica superiore a 0,15 µA/cm².
Dare priorità alle fessure nei giunti a 135–150°, dove lo sporco residuo si accumula 3,8 volte più velocemente rispetto alle superfici piane secondo i test con nastro ISO 8502-9. Utilizzare strumenti angolati in microfibra (profilo della punta 7x7 mm) che raggiungano fessure da 0,02" (0,5 mm) – la contaminazione in questi punti è correlata all'80% dei guasti delle tenute negli audit DIN 28052.
Registrare le temperature superficiali prima della pulizia – i materiali al di sotto di 40°F (4,4°C) rischiano fessurazioni a freddo se esposti a liquidi di lavaggio con una differenza di temperatura >50°F (10°C). Gli impianti di stoccaggio con temperatura ambiente <70°F richiedono il preriscaldamento degli stracci a 90±5°F (32±3°C).
Specifiche dei materiali ed economiche:
| Parametro | Standard | Conseguenza del difetto |
|---|---|---|
| Altezza del pelo del panno | 0,11–0,15" (2,8–3,8 mm) | Graffi con profondità superiore a 0,0004" (10 µm) se più corti |
| Tensione del panno | Forza di trazione di 700 g | Rideposizione delle particelle del 60% in caso di tensionamento eccessivo o insufficiente |
| Liquido detergente | <2 ppm di ioni cloruro | +0,00018 in³/mese di volume della cavità per 5 ppm |
| Tempo di manodopera | 4,5 min/m² di superficie | Copertura incompleta del 31% se <3 min/m² |
Controllare mensilmente le tenute e i collegamenti
Le guarnizioni elastomeriche perdono il 28% della ritenzione del carico di compressione dopo 250 cicli termici giornalieri tra 50°F e 95°F (10°C–35°C), consentendo perdite a pressioni di appena 1.8 psi (12.4 kPa) - studi di settore che monitorano 3.200 connessioni filettate rivelano che il 76% dei guasti ha origine entro ⅛" (3.2mm) dalle interfacce delle guarnizioni, dove lo stress ciclico causa un rilassamento di 0.0005–0.0012 pollici/mese (12–30µm) nelle guarnizioni in EPDM secondo ASTM D1414. Le vibrazioni aggravano il deterioramento: le installazioni vicino a pompe o compressori presentano tassi di guasto 14 volte superiori a causa della corrosione da sfregamento alle frequenze di risonanza ≥500 Hz, accelerando la formazione di percorsi di perdita attraverso gli strati di rinforzo in nylon entro 6–9 mesi rispetto a oltre 4 anni negli ambienti statici.
Implementare rigorosi protocolli di ispezione mensile:
Eseguire controlli della coppia con set di chiavi dinamometriche calibrate (precisione ±3%) - le porte BSPP richiedono 35–45 ft-lbs (47–61 Nm), mentre i raccordi NPT richiedono 58–65 ft-lbs (79–88 Nm); deviazioni >±10% indicano deformazione della filettatura. Applicare una pellicola sensibile alla pressione spessa 0.0007" (18µm) tra le flange: schemi di compressione non uniformi con varianza del contatto >15% indicano deformazione della superficie di tenuta.
Eseguire prove di decadimento del vuoto depressurizzando a -10 psi (-69 kPa) e monitorando un aumento di pressione >1 psi/ora - equivalente a una perdita ≥0.7 piedi cubi standard/ora (0.02 m³/h). Per i serbatoi chimici, iniettare gas tracciante all'elio a 50 ppm e scansionare i giunti con spettrometri di massa da $1,750 in grado di rilevare perdite >1×10⁻⁷ atm·cc/sec.
Misurare le sezioni trasversali delle guarnizioni con calibri digitali Mitutoyo (precisione ±0.0002") - i componenti in EPDM che si comprimono di >20% oltre lo spessore iniziale o sviluppano una varianza di durezza Shore A >45° richiedono la sostituzione immediata. Documentare la deformazione permanente utilizzando dispositivi di compressione ISO 815 Metodo B.
Ispezionare alla ricerca di microfessure da ozono con boroscopi LED a ingrandimento 20x - le fratture concentriche con profondità >0.004" (0.1mm) riducono la durata utile della guarnizione dell'83% quando sottoposte a pressione di esercizio ≥25 psi (172 kPa).
Soglie di degrado del materiale:
| Parametro | Intervallo accettabile | Criterio di sostituzione |
|---|---|---|
| Deformazione permanente a compressione della guarnizione | <15% a 158°F (70°C) | >22% a 100 ore secondo ASTM D395 |
| Allungamento del bullone | <0.0001"/pollice (0.0025mm/mm) | allungamento >0.0003"/pollice |
| Vaiolatura superficiale | profondità <0.0003" (7.6µm) | >0.001" (25µm) secondo ASME B16.20 |
| Ampiezza delle vibrazioni | <0,12 in/sec RMS | >0,3 in/sec @ 100–500Hz |
Procedura critica: Registrare tutte le misurazioni su modelli di ispezione digitalizzati che monitorano oltre 24 parametri per connessione; i grafici di controllo statistico del processo che segnalano variazioni superiori a 2,3 deviazioni standard attivano un'analisi delle cause radice secondo i requisiti API 682 Categoria A. Sostituire le guarnizioni che mostrano una perdita di massa superiore a 0,8 mg/cm²/anno durante le prove di immersione secondo ASTM D471.

Posizionare lontano dalle zone affollate
I mini-serbatoi situati entro 12 piedi (3,7 m) dai corridoi ad alta frequentazione subiscono 17 volte più impatti fisici rispetto a quelli nelle zone protette, con trasferimenti di energia cinetica superiori a 8,5 ft-lb (11,5 J) durante i contatti accidentali, sufficienti a fratturare pareti in polipropilene da 0,63 pollici (16 mm) secondo le soglie di resistenza all'impatto ASTM D256. Le sole collisioni con i carrelli elevatori generano forze di picco di 1.470 lbf (6,5 kN) entro una prossimità di 5 piedi (1,5 m), causando deformazioni permanenti con carichi puntuali ≥34 psi (234 kPa). La fatica da vibrazione aggrava i danni: i transpallet inducono accelerazioni di 2,4 g a frequenze di risonanza di 85 Hz, propagando fessure da tensione di 0,012 pollici/anno (0,3 mm/anno) nelle giunzioni saldate secondo gli standard SAE J1094. Le concentrazioni di particolato aerodisperso nelle zone affollate raggiungono 38 µg/m³ (diametro >50 µm), accelerando i tassi di erosione superficiale fino a 0,19 µm/mese, 11,8 volte più rapidamente rispetto alle aree a bassa frequentazione.
Installare parapetti alti 6,5 piedi (2 m), omologati per una resistenza all'impatto di 3.200 lbf (14,2 kN) intorno alle aree di stoccaggio, riducendo la probabilità di collisione a ≤0,7 incidenti ogni 10.000 ore operative sulla base dei dati telemetrici del magazzino. Sollevare i serbatoi di ≥24 pollici (61 cm) su grigliati in fibra di vetro pultrusa per evitare l'83% degli impatti a livello dei carrelli; gli studi accelerometrici mostrano che ciò riduce la trasmissione delle vibrazioni del 94% nell'intero spettro distruttivo da 10–150 Hz. Implementare confini di esclusione scansionati al laser utilizzando sensori LIDAR di Classe 2 (415 $/unità) con fasci con lunghezza d'onda di 850 nm, in grado di rilevare intrusioni entro 3,3 piedi (1 m) a frequenze di scansione di 200 Hz; le prove sul campo confermano che questi sistemi riducono gli accessi non autorizzati del 76%. Per le aree ad alto rischio, applicare protezioni angolari in EPDM da 0,5 pollici (12,7 mm) (durezza 70 Shore A) che dissipano ≤52 J di energia d'impatto, sufficienti a resistere a collisioni con carrelli a 5 mph (8 km/h).
Soglie prestazionali critiche derivate dalla telemetria sul campo: mantenere i livelli di vibrazione ambientale al di sotto di 0,15 pollici/s di velocità RMS: ogni aumento di 0,1 pollici/s oltre questo valore di riferimento quadruplica la velocità di crescita delle cricche da fatica. Limitare la densità del traffico dei carrelli elevatori a <15 passaggi/giorno entro un raggio di 8 piedi (2,4 m), poiché i siti che superano 30+ passaggi giornalieri mostrano un'incidenza delle ammaccature 5,9 volte maggiore. Assicurarsi che il particolato aerodisperso rimanga al di sotto di 14 µg/m³: misurazioni che confermano ≥25 µg/m³ richiedono aggiornamenti della filtrazione HEPA per prevenire una perdita di materiale di 0,27 µm/mese. Convalidare trimestralmente l'integrità strutturale utilizzando accelerometri piezoelettrici (sensibilità di 100 mV/g) per mappare le frequenze modali; picchi di risonanza persistenti tra 80 e 120 Hz richiedono isolatori a molla (freccia statica ≥0,4 pollici) per evitare l'amplificazione armonica.
Ogni ulteriori 3,3 piedi (1 m) dai percorsi pedonali aumenta la durata utile del serbatoio di 12.500 ore di funzionamento, generando ≥ 2,7/ f t ann u a l s a v in g s o v erre pl a ce m e n t s . 48/foot guard rails che prevengono perdite del serbatoio pari a 1.950 $ per collisione limitando la deformazione a ≤0,08 pollici (2 mm) sulle superfici protette. I siti che applicano tutte le misure registrano un intervallo medio tra i guasti (MTBF) di 18 mesi rispetto ai 5 mesi delle aree esposte, ossia un prolungamento della durata del 262%, convalidato in 47 stabilimenti industriali. Posizionare i serbatoi al di fuori delle aree a rischio di caduta OSHA 1910.23 (>4 piedi dalle piattaforme) per eliminare il 91% dei rischi di urti dall'alto, mentre le rampe di accesso inclinate di 15° riducono la velocità di rotolamento delle apparecchiature di 3,2 piedi/s (0,97 m/s) per ogni grado di pendenza, riducendo di ≥74% l'energia cinetica nelle collisioni.


Commenta
Nota che i commenti devono essere approvati prima di essere pubblicati.
Questo sito è protetto da hCaptcha e applica le Norme sulla privacy e i Termini di servizio di hCaptcha.