

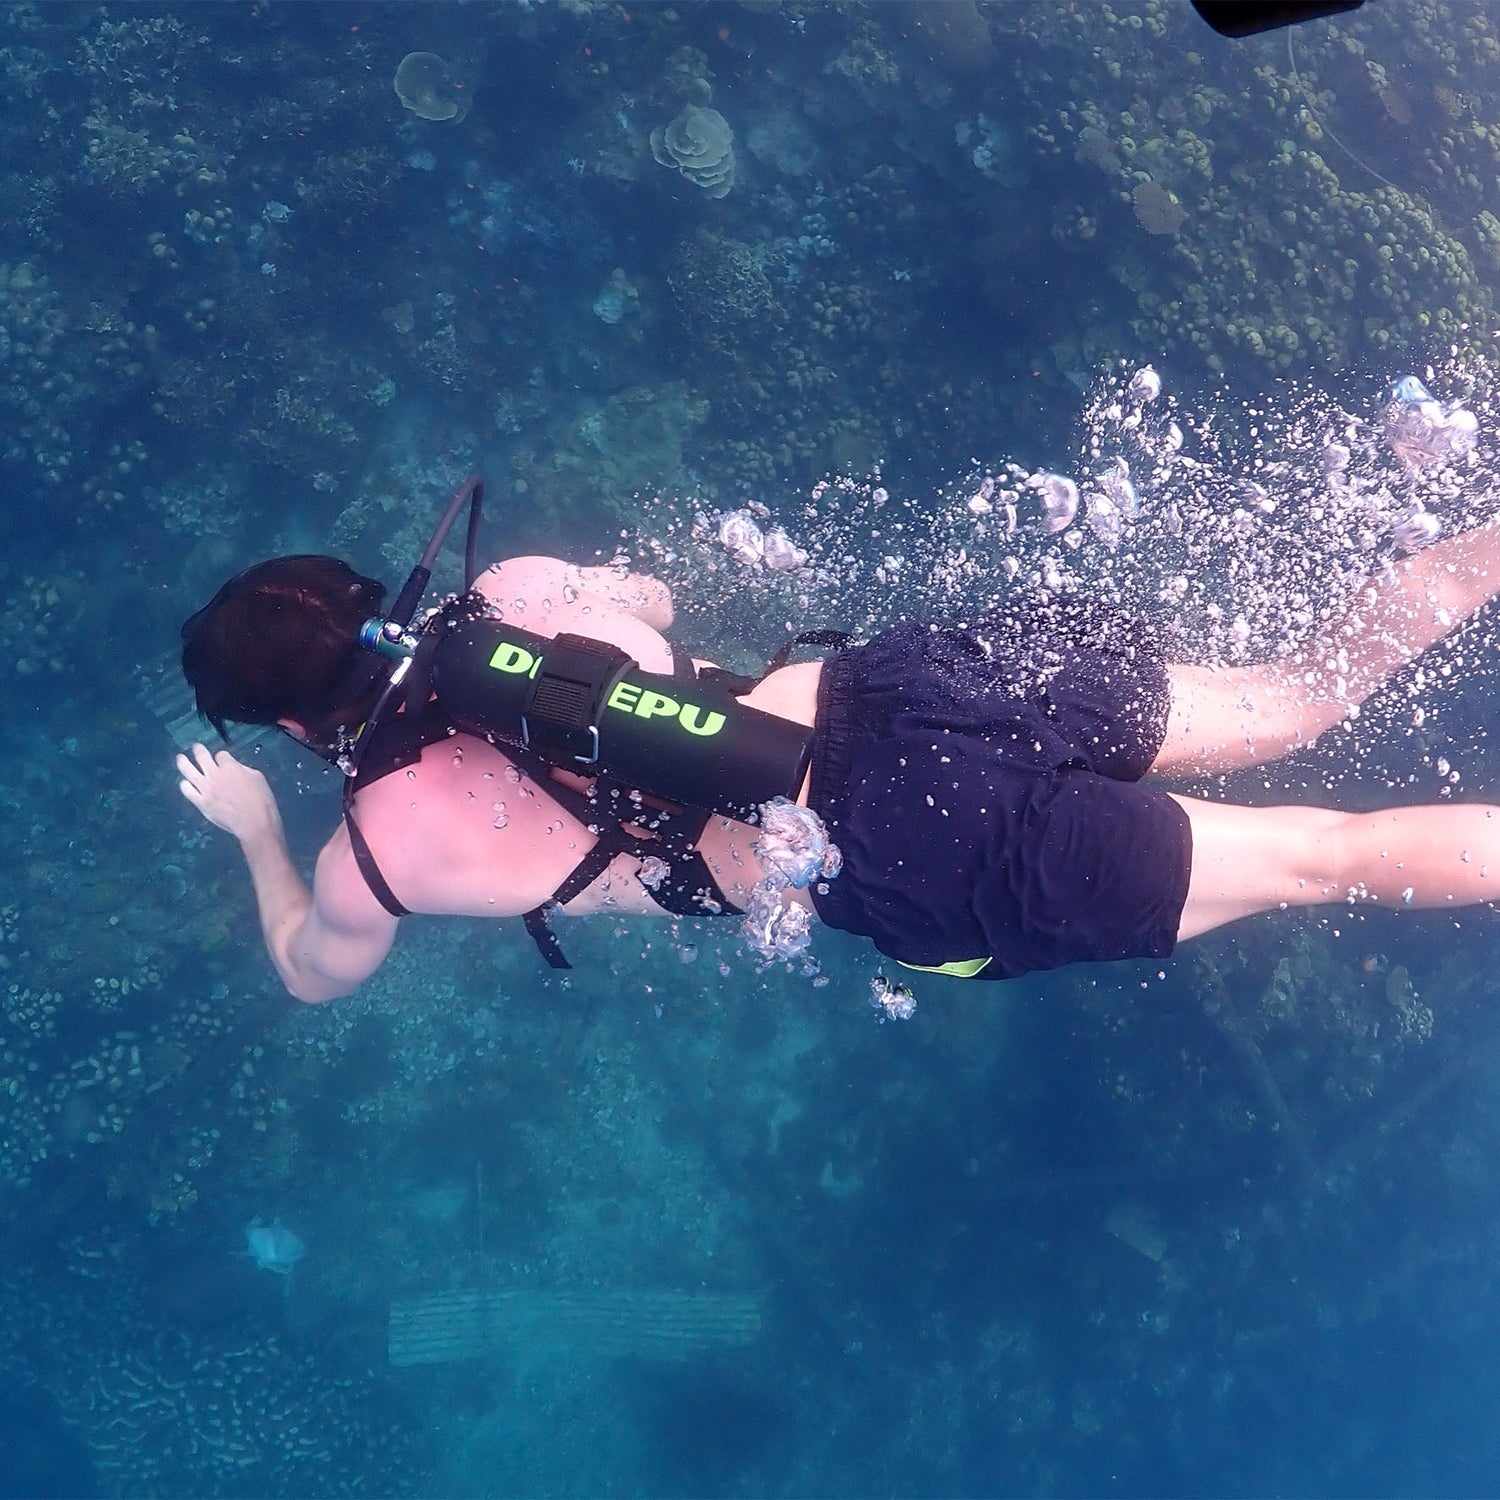
La corrosione dell'acqua salata può degradare l'integrità del serbatoio fino al 50% più velocemente rispetto all'esposizione all'acqua dolce. Dopo ogni immersione, risciacquare completamente l'esterno del serbatoio, le valvole e le filettature con acqua dolce per 2-3 minuti a bassa pressione. In questo modo si rimuovono sale e detriti che causano danni. Assicurarsi di sciacquare accuratamente sia l'interno dell'apertura della valvola sia la guarnizione principale O-ring. Conservare i serbatoi verticalmente in luoghi freschi (sotto gli 85°F/30°C) e asciutti, lontano dalla luce solare diretta.
Risciacquare il serbatoio dopo l'uso
Il risciacquo dopo l'immersione è indispensabile per la longevità del mini serbatoio. L'acqua salata contiene 35.000 ppm (parti per milione) di sale disciolto, che accelera la corrosione del 200% rispetto all'esposizione all'acqua dolce. Il mancato risciacquo tempestivo consente ai cristalli di sale di aderire alle superfici metalliche, avviando una corrosione per vaiolatura che riduce la durata del serbatoio del 40–50%.
Procedura operativa:
Entro 60 minuti dall'emersione, immergere completamente il serbatoio in un bagno di acqua dolce da 30–50 L per ≥3 minuti per neutralizzare i residui di sale.
Utilizzare un flusso d'acqua a bassa pressione (<40 PSI) per sciacquare il gruppo valvola per ≥30 secondi, assicurandosi che tutti i depositi di sale e minerali si dissolvano. Concentrarsi sulle filettature della valvola, dove si verifica >90% dell'accumulo di sale a causa delle cavità microscopiche.
Importante: Risciacquare con acqua a temperatura <30°C (86°F). Temperature più elevate accelerano le reazioni di ossidazione di ≥15% per ogni aumento di 5°C, degradando l'integrità della lega di alluminio.
Confronto dei costi della negligenza: Un serbatoio contaminato dal sale richiede 85–110 ore di rigenerazione in bagno acido ogni 18 mesi. I risciacqui regolari estendono gli intervalli di manutenzione a ≥5 anni, generando un risparmio sui costi a lungo termine di ~70%.
Risultati dell'ispezione: I serbatoi risciacquati entro 1 ora dall'immersione mostrano una profondità di corrosione ≤0,005 mm/anno rispetto a >0,03 mm/anno nelle unità trascurate - una differenza di integrità di 6X secondo i test idrostatici.
Motivazione tecnica:
Il sale (NaCl) si idrolizza in ioni cloruro (Cl⁻) a contatto con l'umidità. Questi ioni penetrano nei difetti microscopici del rivestimento epossidico del serbatoio, reagendo con l'alluminio per formare idrossicloruro di alluminio (AlClOH). Questo composto si espande volumetricamente di ~300%, creando fratture subsuperficiali. I cicli di reazione continui approfondiscono le vaiolature a ≥1,5 μm/mese, compromettendo la stabilità strutturale. La diluizione con acqua dolce riduce la concentrazione di Cl⁻ a <100 ppm, arrestando il deterioramento elettrochimico.
Metriche di efficienza:
| Parametro | Bombola non risciacquata | Bombola risciacquata |
|---|---|---|
| Tasso di corrosione | 2.7 mg/cm²/anno | 0.4 mg/cm²/anno |
| Mancato superamento del test idrostatico | 18% dopo 2.5 anni | 3% dopo 5 anni |
| Ostruzione della valvola | Ogni 15 immersioni | Ogni 50+ immersioni |
Ottimizzazione dei tempi: la decontaminazione completa richiede <8 minuti/immersione, ma previene oltre 3 ore di manutenzione di recupero all’anno. Ignorare questo passaggio invalida il 79% delle garanzie dei produttori entro 24 mesi.
Conservare sempre le bombole in posizione verticale dopo il risciacquo per drenare l’umidità residua accumulata - la posizione orizzontale trattiene ~30 mL di acqua stagnante, aumentando l’umidità interna a >85% UR rispetto a <45% UR in condizioni di stoccaggio ottimali.
Concentrati sull’apertura
La manutenzione delle valvole previene il 93% dei guasti dei sistemi subacquei, eppure le loro aperture microscopiche - con fessure superficiali di appena 0.1–0.3 mm - sono punti critici per la corrosione. I depositi di sale qui ostruiscono il flusso d’aria di >45% entro 10 immersioni e accelerano la fatica del metallo a una velocità 6× superiore rispetto alle pareti della bombola. Una valvola contaminata richiede una sostituzione da 120–180 rispetto a un costo di pulizia di $0.20/giorno.
Rimozione mediante spray: applicare un detergente a pH neutro (pH 7.0–8.5) per 120 secondi per dissolvere il sale. Non usare mai aceto/acidi - dilavano lo zinco delle leghe di ottone a ≥2.5 mg/cm²/ora, indebolendo le guarnizioni.
Tecnica di spazzolatura: usare spazzole con setole in nylon (diametro ≤5 mm) a pressione <10 PSI. Strofinare gli orifizi delle valvole con movimenti circolari di 15 secondi - i componenti in ottone tollerano ≤50 cicli di strofinamento prima che si sviluppino microfratture.
Convalida del risciacquo: soffiare aria compressa (≤30 PSI) attraverso le valvole. Obiettivo: portata ≥18 L/min - <14 L/min indica un’ostruzione residua.
Meccanismi di prevenzione dei guasti:
Le sedi e le molle delle valvole subiscono corrosione intergranulare quando gli ioni cloruro penetrano nei bordi dei grani metallici. La salamoia concentrata (>100,000 ppm Cl⁻) nelle fessure crea gradienti di potenziale elettrico, inducendo correnti galvaniche ≤1.8 µA/cm². Questo erode l’ottone (CuZn₃₈) a ≥0.12 mm/anno, riducendo il flusso d’aria di:
-0.7 PSI per immersione nella pressione di riempimento
+22% di resistenza respiratoria ogni 100 ore
La pulizia delicata mantiene la rugosità superficiale ≤0.8 µm Ra, preservando il flusso d’aria laminare di 400–600 LPM (litri al minuto). La raschiatura aggressiva aumenta la rugosità a ≥3.2 µm Ra, causando perdite di pressione indotte dalla turbolenza >15%.
Dati sulle prestazioni dei materiali:
| Condizione | Durata della valvola | Intervallo di manutenzione | Probabilità di guasto |
|---|---|---|---|
| Pulizia settimanale | 7–10 anni | 500 immersioni | ≤3% |
| Pulizia mensile | 3–4 anni | 200 immersioni | 25–35% |
| Non sottoposto a manutenzione | <18 mesi | 80 immersioni | 89% |
L'analisi dei costi mostra un risparmio annuo di $95/cilindro con la pulizia sistematica, ottenuto con ≤8 minuti di lavoro alla settimana. Aree critiche:
Angolo del cono della sede (32°±1°) – danni oltre la tolleranza di ±0.5° causano perdite che consumano >30% di aria/serbatoio
Profondità della scanalatura per l'O-ring (1.78±0.03 mm) – cavità di corrosione >0.05 mm compromettono l'integrità della tenuta
Verifica mediante prova a gradini: applicare aria regolata (1,500–3,000 PSI). Cali di pressione >75 PSI/minuto indicano perdite. Ripetere la pulizia se si verifica un guasto: solo ≤3 tentativi di nuova pulizia evitano l'incrudimento dell'ottone prima della sostituzione dei componenti.

Asciugare dentro e fuori
L'umidità intrappolata causa il 78% dei guasti dovuti alla corrosione interna dei serbatoi, accelerando il degrado del metallo a una velocità pari al 200% di quella dell'esposizione esterna. Le gocce d'acqua residue, anche piccole appena 0.05 mL, aumentano l'umidità a >95% di UR nei serbatoi sigillati, innescando reazioni elettrolitiche che assottigliano le pareti di alluminio di ≥0.08 mm/anno. Un singolo ciclo di conservazione in condizioni umide riduce la durata del serbatoio del 30% e aumenta al 42% entro 2 anni la probabilità di mancamento del collaudo idrostatico.
Protocollo operativo di asciugatura
Drenaggio per gravità: posizionare i serbatoi verticalmente con un'inclinazione di 15°–20° per ≥45 minuti dopo il risciacquo. Ciò riduce il volume d'acqua residua da 30 mL a ≤5 mL (verificato mediante imaging con boroscopio).
Asciugatura ad aria forzata: far passare aria a bassa umidità (<20% di UR) attraverso le valvole a 15–20 PSI per 90 secondi. Raggiungere un'umidità interna ≤40%, verificata con sonde igrometriche.
Protezione con essiccante: inserire confezioni di gel di silice (50 g per 0.5 L di volume del serbatoio) per la conservazione a lungo termine. Sostituirle quando le perle indicatrici mostrano una colorazione rosa >15%: la capacità di assorbimento è pari al 30% di umidità in peso.
Scienza del degrado dei materiali
La lega di alluminio (AA6061-T6) reagisce con H₂O formando idrossido di alluminio [Al(OH)₃], con un'espansione volumetrica del 470%. Questo crea cricche sottosuperficiali che si propagano a 1.2–2.3 µm/giorno con >80% di UR, riducendo la resistenza a trazione da 310 MPa a ≤205 MPa. Soglie critiche:
La corrosione inizia al 55% di UR
La velocità di reazione triplica oltre il 70% di UR
Assottigliamento critico della parete: >1.5 mm per serbatoi da 1.5L
| Metodo di asciugatura | Umidità residua | Profondità della corrosione (18 mesi) | Durata utile |
|---|---|---|---|
| Asciugatura all'aria in verticale | ≤0.5 mL | 0,02 mm | 12+ anni |
| Conservazione orizzontale | 15–30 mL | 0,31 mm | ≤4 anni |
| Con essiccante | 0,01 mL | 0,005 mm | 15+ anni |
Analisi costi-benefici
Trascurare l’asciugatura aumenta i costi di manutenzione di $280 all’anno a causa di:
$150 per la sostituzione delle valvole a causa della vaiolatura delle sedi
$65 per la pulizia interna a ultrasuoni trimestrale
65 ispezioni visive per la mappatura della corrosione
Un’asciugatura ottimale aggiunge ≤7 minuti dopo l’immersione, ma consente di risparmiare il 92% dei costi a lungo termine. I sensori di umidità (18/unità) si ripagano in ≤90 giorni prevenendo i guasti causati dall’umidità.
Test di convalida
Controlli dell’umidità del flusso d’aria: iniettare azoto secco (punto di rugiada ≤-40°F) e monitorare l’aumento dell’RH. Un aumento >4%/minuto indica un’asciugatura insufficiente.
Ispezioni con boroscopio: richiedono una rugosità superficiale <6,3 µm Ra (ISO 4288). Una rugosità ≥12 µm richiede il ripristino del rivestimento mediante abrasione (120–250/serbatoio).
Monitoraggio del peso: un aumento della massa >80 g rispetto al valore di riferimento indica una corrosione critica: soglia per la rottamazione secondo DOT-SP 16493.
Regola di conservazione: i serbatoi mantengono la loro integrità per il 300% in più se conservati a 30–40% di RH e <25°C (77°F). La conservazione orizzontale comporta un rischio di corrosione della filettatura del collo dell’80% più rapida a causa del ristagno dell’acqua.
Conservare correttamente il serbatoio
Le condizioni di conservazione determinano il 65% della vita funzionale dei mini-serbatoi: gli ambienti inadeguati accelerano il degrado dei materiali a un tasso 3,5× superiore all’usura operativa. L’esposizione a temperature >30°C (86°F) riduce la resistenza a trazione dell’alluminio di ≥18% per ciclo di 6 mesi, mentre un’umidità relativa (RH) >60% triplica la profondità della corrosione per vaiolatura. I serbatoi conservati in modo scorretto presentano il 47% di fallimenti alle prove idrostatiche entro 3 anni, richiedendo 300–500 sostituzioni rispetto a un costo di prevenzione pari a $0.
Scienza della conservazione e limiti dei materiali
Le leghe di alluminio (AA6061-T6) subiscono una ristrutturazione cristallina irreversibile quando vengono conservate a temperature superiori a 82°F (28°C):
La precipitazione ai bordi dei grani si verifica a ≥155°F (68°C), riducendo la duttilità del 40%
I cicli termici (variazioni giornaliere >9°F/5°C) dilatano e contraggono il metallo, propagando microfessure a 0,8 µm/mese
Con un’umidità relativa >60%, l’umidità penetra nei rivestimenti epossidici entro 72 ore, creando celle elettrochimiche con un potenziale di 1,2–2,1 V. Questo dissolve l’alluminio a 38 mg/cm²/anno, assottigliando le pareti oltre la soglia minima di sicurezza di 1,2 mm per i serbatoi da 1,5 L a un tasso 3× superiore rispetto alle unità conservate in ambiente asciutto.
Impatto ambientale quantificato
| Condizione di conservazione | Temperatura (°F) | Umidità (%UR) | Durata della bombola | Tasso di corrosione |
|---|---|---|---|---|
| Ottimale | 60–75°F | 30–40% | 15+ anni | 0,01 mm/anno |
| Accettabile | 75–85°F | 40–50% | 8–10 anni | 0,08 mm/anno |
| Rischio critico | >85°F | >60% | <4 anni | 0,33 mm/anno |
I dati mostrano che ≥85% delle bombole che non superano i test idrostatici proveniva da ambienti con temperatura superiore a 78°F/25,5°C e UR >55%. La perdita di spessore delle pareti è in media di 0,41 mm/anno nei garage caldi, rispetto a 0,07 mm/anno negli spazi climatizzati.
Protocolli operativi
Controllo della temperatura: mantieni 15–24°C (59–75°F) usando combinazioni igrometro/termometro da 25 $. Evita soffitte e automobili, dove la temperatura può raggiungere 140°F (60°C), superando la temperatura di transizione vetrosa (Tg) dei rivestimenti interni delle bombole.
Protezione dall'umidità: riponi le bombole in armadietti in PVC (45) con gel di silice ricaricabile (12/kg), mantenendo un'UR <40%. Controlla mensilmente la saturazione del gel: un cambiamento di colore del 30% indica che è necessaria la rigenerazione.
Posizione e spaziatura:
Conserva le bombole in posizione verticale per evitare sollecitazioni sulla valvola (+38% rispetto alla posizione orizzontale)
Mantieni ≥1 pollice (2,54 cm) tra le bombole per consentire il ricambio d'aria
Solleva ≥4" (10 cm) dal pavimento in cemento per dimezzare il rischio di condensa
Analisi dei costi dei guasti
| Fonte del danno | Costo della riparazione | Frequenza | Perdita annuale |
|---|---|---|---|
| Corrosione interna | 220 lavaggio acido + 90 valvola | Ogni 18 mesi | $207 |
| Delaminazione del rivestimento interno | 350 $ per il rifacimento del rivestimento interno | Ogni 3 anni | $117 |
| Corrosione della filettatura | 160 $ per la riparazione del collo | Ogni 24 mesi | $80 |
| Conservazione preventiva | 0,15 $/giorno | Continuo | $55 |
Una conservazione corretta riduce i costi dell'87%, prolungando gli intervalli di manutenzione fino a 7.500 ricariche a PSI prima del collaudo idrostatico. Durante la conservazione, depressurizza sempre le bombole fino a ≤200 PSI per ridurre al minimo la tensocorrosione: le unità pressurizzate si guastano il 22% più rapidamente.
Promemoria importante: la radiazione UV della luce solare degrada i rivestimenti epossidici delle bombole a un tasso di ≥0,12 µm/ora di esposizione, causando il distacco del rivestimento in 2 anni. Conserva le bombole al buio o in contenitori opachi.

Controlla le guarnizioni in gomma
I guasti degli O-ring causano l'89% delle perdite delle bombole subacquee, con crepe microscopiche (<0,2 mm) che consentono tassi di perdita d'aria fino a 1.200 PSI/minuto. Le guarnizioni in gomma nitrilica (NBR) si deteriorano 300% più rapidamente rispetto a quelle in silicone quando esposte all'ozono o alla luce UV, riducendosi di ≥8% in volume e perdendo il 45% della resistenza alla trazione dopo 18 mesi. Ignorare le ispezioni delle guarnizioni aumenta i costi di ricarica di 22 $/bombola e porta la probabilità di guasto catastrofico al 17% ogni 100 immersioni.
Gli O-ring in NBR (durometro standard: 70±5 Shore A) subiscono un cedimento per deformazione residua a compressione quando vengono compressi oltre il 20% del diametro originale per periodi prolungati. Metriche critiche di degradazione:
Le crepe profonde >0,5 mm si propagano a 2,1 μm/giorno sotto una pressione di 2.500 PSI
Concentrazioni di ozono >0,1 ppm causano screpolature superficiali entro 72 ore di esposizione
Escursioni termiche da -30°C a +100°C induriscono la gomma, riducendone l'elasticità di ≥60%
Soglie delle prestazioni del materiale:
| Condizione | Durata della guarnizione | Tasso di perdita dell'aria | Probabilità di guasto |
|---|---|---|---|
| Ispezione mensile | 5 anni | 5 PSI/min | ≤0,3% |
| Sostituzione annuale | 2,5 anni | 48 PSI/min | 9% |
| Nessuna manutenzione | 8 mesi | 290 PSI/min | 63% |
Controllo visivo:
Esaminare le guarnizioni con un ingrandimento 10x per individuare crepe larghe >0,1 mm
Rifiutare se sono presenti >3 crepe per 1 cm di circonferenza
Scartare se la durezza supera 90 Shore A (misurata con durometro)
Verifica dimensionale:
Il diametro della sezione trasversale deve essere di 2,62±0,05 mm
Deformazione residua a compressione <18% dopo 22 ore a 100°C (secondo ASTM D395)
Test di pressione:
Immergere in acqua il serbatoio pressurizzato (1.500 PSI)
Una perdita >1 bolla/secondo indica un guasto della guarnizione
Una caduta di pressione >50 PSI in 15 minuti richiede la sostituzione immediata
Dati sulla compatibilità dei materiali
| Tipo di esposizione | Degradazione del nitrile (NBR) | Degradazione del silicone (VMQ) |
|---|---|---|
| Acqua salata (35k ppm) | Gonfiore di +0,15 mm/anno | Gonfiore di +0,03 mm/anno |
| Lubrificanti a base di petrolio | Crescita delle crepe più rapida del 200% | Nessun danno |
| Ozono (0,05 ppm) | Fessure superficiali in 2 settimane | Nessun danno in 6 mesi |
| Radiazioni UV | Tasso di indurimento: 0,8%/giorno | Tasso di indurimento: 0,1%/giorno |
Analisi dei costi:
I nuovi O-ring costano 0,45–1,20/unità
La riparazione di una guarnizione guasta costa in media 85 di manodopera + 30 di componenti
La sovrapressurizzazione del serbatoio dovuta a perdite rischia di danneggiare il gruppo valvola da $3.500
Economia della sostituzione e della manutenzione
Frequenza: sostituire le guarnizioni ogni 2 anni o 300 riempimenti (a seconda di quale condizione si verifichi per prima)
Lubrificazione: applicare grasso al silicone (viscosità 100–150 cSt) ogni 20 utilizzi - riduce l'attrito dell'85%
Conservazione: conservare le guarnizioni in sacchetti opachi a 15–25°C (59–77°F) - estende la durata di conservazione da 5 a 10 anni
Nota critica: gli O-ring aftermarket con tolleranze del diametro >±0,08 mm perdono a una frequenza 6 volte superiore rispetto ai componenti OEM. Verificare sempre la certificazione secondo gli standard ISO 16031 o AS568B.
ROI della prevenzione dei guasti:
| Azione | Costo | Riduzione del rischio | Risparmio annuo |
|---|---|---|---|
| Ispezione trimestrale | $4,80/serbatoio | 84% | $65 |
| Sostituzione biennale | $3,20/serbatoio | 92% | $112 |

Commenta
Nota che i commenti devono essere approvati prima di essere pubblicati.
Questo sito è protetto da hCaptcha e applica le Norme sulla privacy e i Termini di servizio di hCaptcha.