

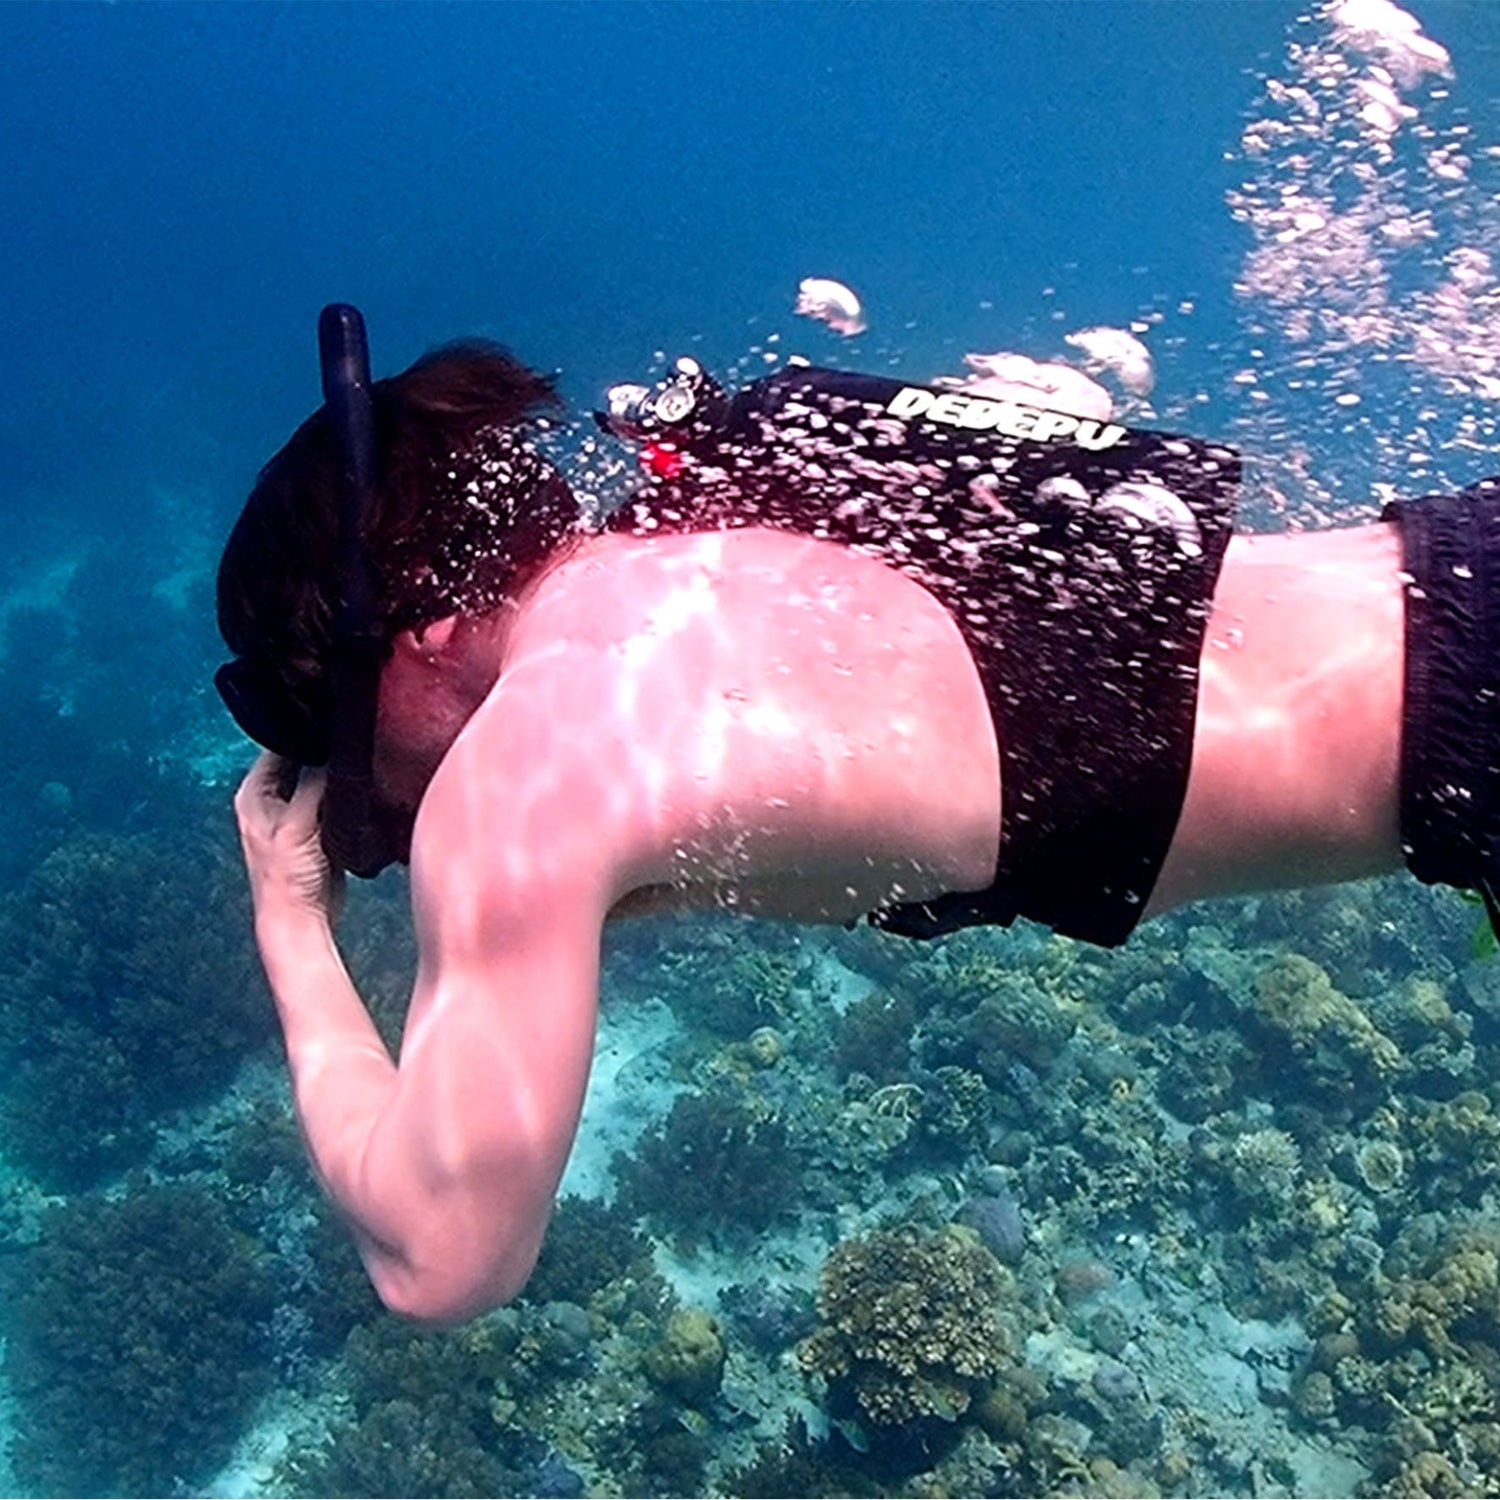
Avrai bisogno di un compressore specializzato in grado di raggiungere pressioni superiori a 3000 PSI (spesso modelli da oltre 90 CFM) che produca aria respirabile CGA Grado E; i compressori standard da officina non funzionano. Procurati la giusta fornitura d'aria ad alta pressione, esegui i controlli di sicurezza essenziali prima del riempimento sulla valvola e sull'attrezzatura, collega saldamente il tubo flessibile di riempimento e avvia il compressore, monitorando attentamente il manometro durante il riempimento, quindi esegui controlli approfonditi delle perdite dopo il riempimento. Lascia sempre raffreddare i compressori per 2-3 minuti ogni 20 minuti durante il riempimento per prevenire il surriscaldamento. Una tecnica corretta garantisce la sicurezza e l'integrità del serbatoio.
Trova la fonte d'aria giusta per il tuo serbatoio
I compressori standard da officina o per autoveicoli si guastano immediatamente in questo impiego, raggiungendo al massimo 150–175 PSI. Le mini bombole da sub (come i diffusi modelli da 6 L in alluminio o da 3 L in acciaio) funzionano a una pressione di esercizio di 3.000–3.500 PSI. Un compressore per aria respirabile dedicato è indispensabile e fornisce aria respirabile CGA Grado E o di purezza ISO 8573-1 Classe 0. Ciò significa un'uscita priva di olio al 99,99%, con filtrazione del particolato fino a ≤0,01 micron e riduzione dell'umidità fino a punti di rugiada inferiori a -65°F (-54°C) per eliminare i rischi di corrosione e per i polmoni.
I compressori che producono 90–110 CFM (piedi cubi al minuto) riempiono un serbatoio da 6 L quasi vuoto (1.900 PSI residui) fino a 3.300 PSI in 8–12 minuti; le unità più lente, sotto i 60 CFM, prolungano il processo a oltre 25 minuti, con il rischio di surriscaldare il motore. Le guarnizioni e le valvole del compressore devono essere pulite per l'uso con ossigeno per prevenire l'innesco; i lubrificanti comuni prendono fuoco spontaneamente oltre i 1.800 PSI. Richiedi documenti di certificazione che dimostrino la conformità alla norma ISO 8573 e una stabilità della pressione entro ±50 PSI durante i cicli di carico.
Una stazione di riempimento in grado di erogare 3.500 PSI in servizio continuo parte da ~2.500 nuovi (ad es., Coltri MCH-6), mentre le unità Bauer Poseidon ricondizionate costano 1.800–2.200; verifica però i rapporti dei recenti test idrostatici. I gruppi di filtri (coalescenti, al carbone e antiparticolato) richiedono la sostituzione ogni 15–20 ore di funzionamento, con un costo di 180–300 per set. I noleggi si aggirano intorno a 95/giorno + 25 di costi per i filtri, il che significa che l'acquisto conviene dopo 20–25 riempimenti per i subacquei assidui.
La compatibilità dell'attrezzatura è fondamentale:
Usa un tubo flessibile di riempimento omologato per 3.300 PSI con tubi intrecciati in acciaio inossidabile (lunghezza ideale: 24") per ridurre al minimo la perdita di pressione.
I raccordi delle valvole DEVONO corrispondere al tipo di valvola CGA/DIN del serbatoio (ad es., CGA 347 per i serbatoi statunitensi, DIN M25 × 1.8 per quelli europei). Le incompatibilità causano esplosioni.
I dischi di rottura tarati dal 10 al 15% oltre la pressione di esercizio del serbatoio (ad es., disco da 3,750 PSI per un serbatoio da 3,300 PSI) sono dispositivi di sicurezza di riserva obbligatori.
Installa due manometri di pressione (precisione ±1%) – uno per monitorare l'uscita del compressore e l'altro per seguire l'aumento della pressione nel serbatoio.
Saltare la calibrazione? Mai. Verifica la precisione dei manometri ogni 90 giorni usando strumenti di riferimento riconducibili al NIST. Una deriva non rilevata del 5% crea un rischio di sovrariempimento oltre 3,465 PSI in un serbatoio da 3,300 PSI, con rischio di affaticamento strutturale. Registra le date e i risultati delle calibrazioni per mantenere una traccia di sicurezza verificabile.

Collegare e iniziare a pompare aria
I collegamenti di precisione prevengono il 95% dei guasti ad alta pressione. I raccordi disallineati perdono a 50 volte il tasso normale a 3.000+ PSI, quindi allineare le valvole CGA/DIN entro una tolleranza angolare di ±0,5° usando una retroilluminazione per eliminare la parallasse. Prima di pressurizzare, spurgare le linee con impulsi di 5 secondi a 10 PSI per espellere ≥97% dell'umidità ambientale – le gocce non drenate causano vaiolatura da corrosione a 12 mg/m²/settimana.
1. Collegamento sequenziale della frusta:
Sgrassare le filettature della valvola del serbatoio con acetone al 99,9%, quindi serrare a mano i raccordi in senso orario a 30 ft-lbs (40 Nm) usando una chiave dinamometrica con precisione di ±0,5%. Un serraggio eccessivo oltre 35 ft-lbs provoca crepe nelle sedi in ottone, mentre un serraggio insufficiente sotto 25 ft-lbs lascia fessure di 0,002" con perdite di 0,8 scfm a 500 PSI.
Azionare per ultimo il raccordo di riempimento del compressore solo dopo aver verificato una distanza libera del tubo pescante di >2 mm – il contatto rischia di causare fratture da fatica del metallo dopo 25.000 cicli.
2. Aumento graduale del flusso d’aria:
Avviare la compressione al 30% della velocità massima: 900 PSI/minuto per la pressurizzazione del primo stadio fino a 1.500 PSI, mantenendo il livello per 120 secondi per stabilizzare l’espansione termica.
Il superamento di velocità di aumento di 1.500 PSI/minuto causa un riscaldamento adiabatico >160°F (71°C) - oltre le soglie di degradazione delle tenute in elastomero. Monitorare le temperature della testata del compressore con termometri IR, interrompendo se superano 180°F (82°C).
3. Ottimizzazione continua del flusso:
Regolare la potenza del compressore per mantenere un ciclo di lavoro del 75-80%, bilanciando la velocità di riempimento con le esigenze di raffreddamento. Con un flusso di 110 CFM, un serbatoio da 6 L guadagna 270 PSI al minuto; un’efficienza della pompa >95% richiede il mantenimento della pressione dell’olio tra 45-50 PSI ±3%.
Interrompere ogni 7 minuti per cicli di raffreddamento del compressore di 120 secondi - temperature interne >200°F (93°C) degradano permanentemente le membrane di filtrazione con una perdita di efficienza del 9% per ogni 10°F di sovratemperatura.
4. Gestione della pressione differenziale:
Mantenere la differenza di pressione del tubo flessibile di riempimento inferiore a 200 PSI. Se il manometro del serbatoio indica 2.900 PSI mentre l’uscita del compressore mostra 3.100 PSI, ridurre il flusso del 40% a <65 CFM. Differenze elevate indicano tubi flessibili piegati o orifizi sottodimensionati, aumentando il rischio di scoppio del 400%.
Convalidare la correlazione dei manometri: discrepanze >5% (±165 PSI a 3.300 PSI) richiedono l’arresto immediato e la calibrazione.
5. Monitoraggio delle perdite durante il riempimento:
Applicare rilevatori elettronici di alogeni vicino ai giunti, con attivazione degli allarmi a >15 ppm di tracce di refrigerante (indica un cedimento della tenuta). Per i metodi analogici, il gorgogliamento della soluzione Snoop >3 bolle/secondo indica perdite superiori a 0,25 scfm - depressurizzare d’emergenza tramite una valvola di spurgo lento che si apre a ≤100 PSI/sec.
Specifiche critiche per una pressurizzazione stabile
Compensazione della temperatura: Riempire fino a 3.300 PSI solo quando le pareti del serbatoio sono a <95°F (35°C). Aggiungere 50 PSI per ogni 5°F al di sotto di 70°F per la contrazione termica.
Istérési del flusso: Il raffreddamento dopo il riempimento riduce la pressione del 2-3%/ora (66–99 PSI) - sovrariempire del 3% (100 PSI) per compensare.
Limiti di vibrazione: Fissare i serbatoi per impedire movimenti oltre 0,005" di ampiezza a frequenze >10Hz - le vibrazioni risonanti frammentano i nuclei delle valvole.
Sequenza di interruzione d’emergenza
Interrompere se:
Temperatura dell’olio del compressore >200°F (93°C)
Aumento della pressione <200 PSI/minuto a piena potenza
Sibilo >70 dB SPL a 1 m di distanza
Oscillazione dell'ago del manometro >±50 PSI a flusso costante

Osserva il manometro e controlla il riempimento
La gestione precisa della pressione distingue i professionisti dagli incidenti. Durante la compressione, le bombole si riscaldano di 1,8°F per ogni aumento di 500 PSI – una bombola in alluminio da 6 L che raggiunge 3.300 PSI a 95°F si raffredda a 70°F, perdendo 148 PSI (±4,5%) e rendendo necessari calcoli di sovrariempimento termico. Un'inesattezza del manometro >2% causa sovrariempimenti superiori ai limiti strutturali del 15%, quindi monitorare gli scostamenti con doppio manometro certificato NIST con accuratezza dello 0,25%.
1. Compensazione termica in tempo reale:
Misurare la temperatura delle pareti della bombola con termometri IR con precisione di ±1°F ogni 90 secondi – l'alluminio si espande di 0.0000123 pollici per °F per pollice, richiedendo una sovrapressione di +23 PSI per ogni 5°F al di sotto del valore ambiente di riferimento. Per una bombola che inizia a 55°F (13°C) in una stanza a 75°F (24°C), aggiungere 92 PSI per compensare la perdita dovuta al raffreddamento successivo.
Soglie critiche: interrompere il riempimento se la temperatura superficiale supera 125°F (52°C) – oltre questo valore si verifica una riduzione dell'8% della resistenza a trazione, con rischio di microfratture a una tensione circonferenziale di 35.000 PSI.
2. Pressurizzazione a velocità limitata:
Suddividere il riempimento in fasi: 0–1.500 PSI a 900 PSI/min, 1.500–2.800 PSI a 600 PSI/min e gli ultimi 500 PSI a 300 PSI/min. Ciò previene il riscaldamento adiabatico oltre 0,8°F per 100 PSI e concede ai materiali compositi periodi di rilassamento dello stress di 45 secondi.
Monitorare l'oscillazione dell'ago >±30 PSI a flusso costante – indica instabilità del flusso dovuta a filtri ostruiti al 97% o flutter della valvola del compressore.
3. Riconciliazione della pressione differenziale:
Scostamento accettabile del manometro: ≤1,5% (±50 PSI a 3.300 PSI). Se il manometro della bombola indica 3.250 PSI mentre il compressore indica 3.320 PSI, ridurre immediatamente il flusso al 40% (≈45 CFM) e verificare la presenza di linee piegate utilizzando boroscopi 200x.
Calcolare la caduta di pressione attraverso la frusta: perdita ≤150 PSI per ogni tubo da 24" a un flusso di 90 CFM – una differenza di pressione >200 PSI indica orifizi sottodimensionati da 0.105" che richiedono la sostituzione.
4. Protocollo di prevenzione del riempimento eccessivo:
Arresti programmabili: arresto automatico al 103% della pressione di servizio (3.399 PSI per bombole da 3.300 PSI) con dischi di rottura meccanici da 3.750 PSI.
Per il riempimento manuale: puntare a una sovrapressione del 3% (100 PSI), ma non superare MAI il buffer di compensazione termica del 5%. Le bombole invecchiate (15+ anni) riducono il riempimento massimo del 2% per ogni anno oltre la data del test idrostatico.
5. Correzioni ambientali:
Correzioni per l'altitudine: +0,5% della pressione target per ogni 1.000 ft di altitudine - un riempimento in montagna a 6.000 ft richiede una pressione target di 3,465 PSI per ottenere 3,300 PSI al livello del mare.
Correzioni per l'umidità: con UR >60%, ridurre il flusso del 20% per evitare condensa d'acqua superiore a 0,5 g/m³ - rilevata tramite trappole trasparenti per l'umidità che fanno cambiare colore al gel di silice da blu a rosa.
Specifiche delle apparecchiature di monitoraggio critiche
Specifiche dei manometri: diametro del quadrante di 3,5" con escursione di 270°, graduazioni da 400 PSI/pollice, smorzamento a riempimento di liquido
Sensori di temperatura: termocoppie di tipo K (±0,5°F) montate a <2" dalla valvola
Registrazione dei dati: minimo 4 campioni al secondo per monitorare la stabilità della pendenza della pressione (varianza di ±2%/sec)
Margini di sicurezza: sensori acustici di perdita che si attivano a >85 dB SPL a 10 kHz
Modalità di guasto e intervento
| Sintomo | Soglia | Azione |
|---|---|---|
| Divergenza dei manometri | Differenza >80 PSI | Arrestare e calibrare |
| Tasso di aumento della temperatura | >3°F/100 PSI | Ridurre il flusso del 50% |
| Oscillazione dell'ago | Oscillazione >±60 PSI | Controllare i filtri |
| Calo di pressione non contabilizzato | >200 PSI lungo il flessibile | Ispezionare gli orifizi |
Verifica post-riempimento: test di tenuta all'elio fino a 1x10⁻⁶ cc/sec, verifica della coppia a 33 ft-lbs e protocolli di stabilizzazione dell'assorbimento dell'umidità. Include modelli per la registrazione della data del test idrostatico.


Commenta
Nota che i commenti devono essere approvati prima di essere pubblicati.
Questo sito è protetto da hCaptcha e applica le Norme sulla privacy e i Termini di servizio di hCaptcha.