

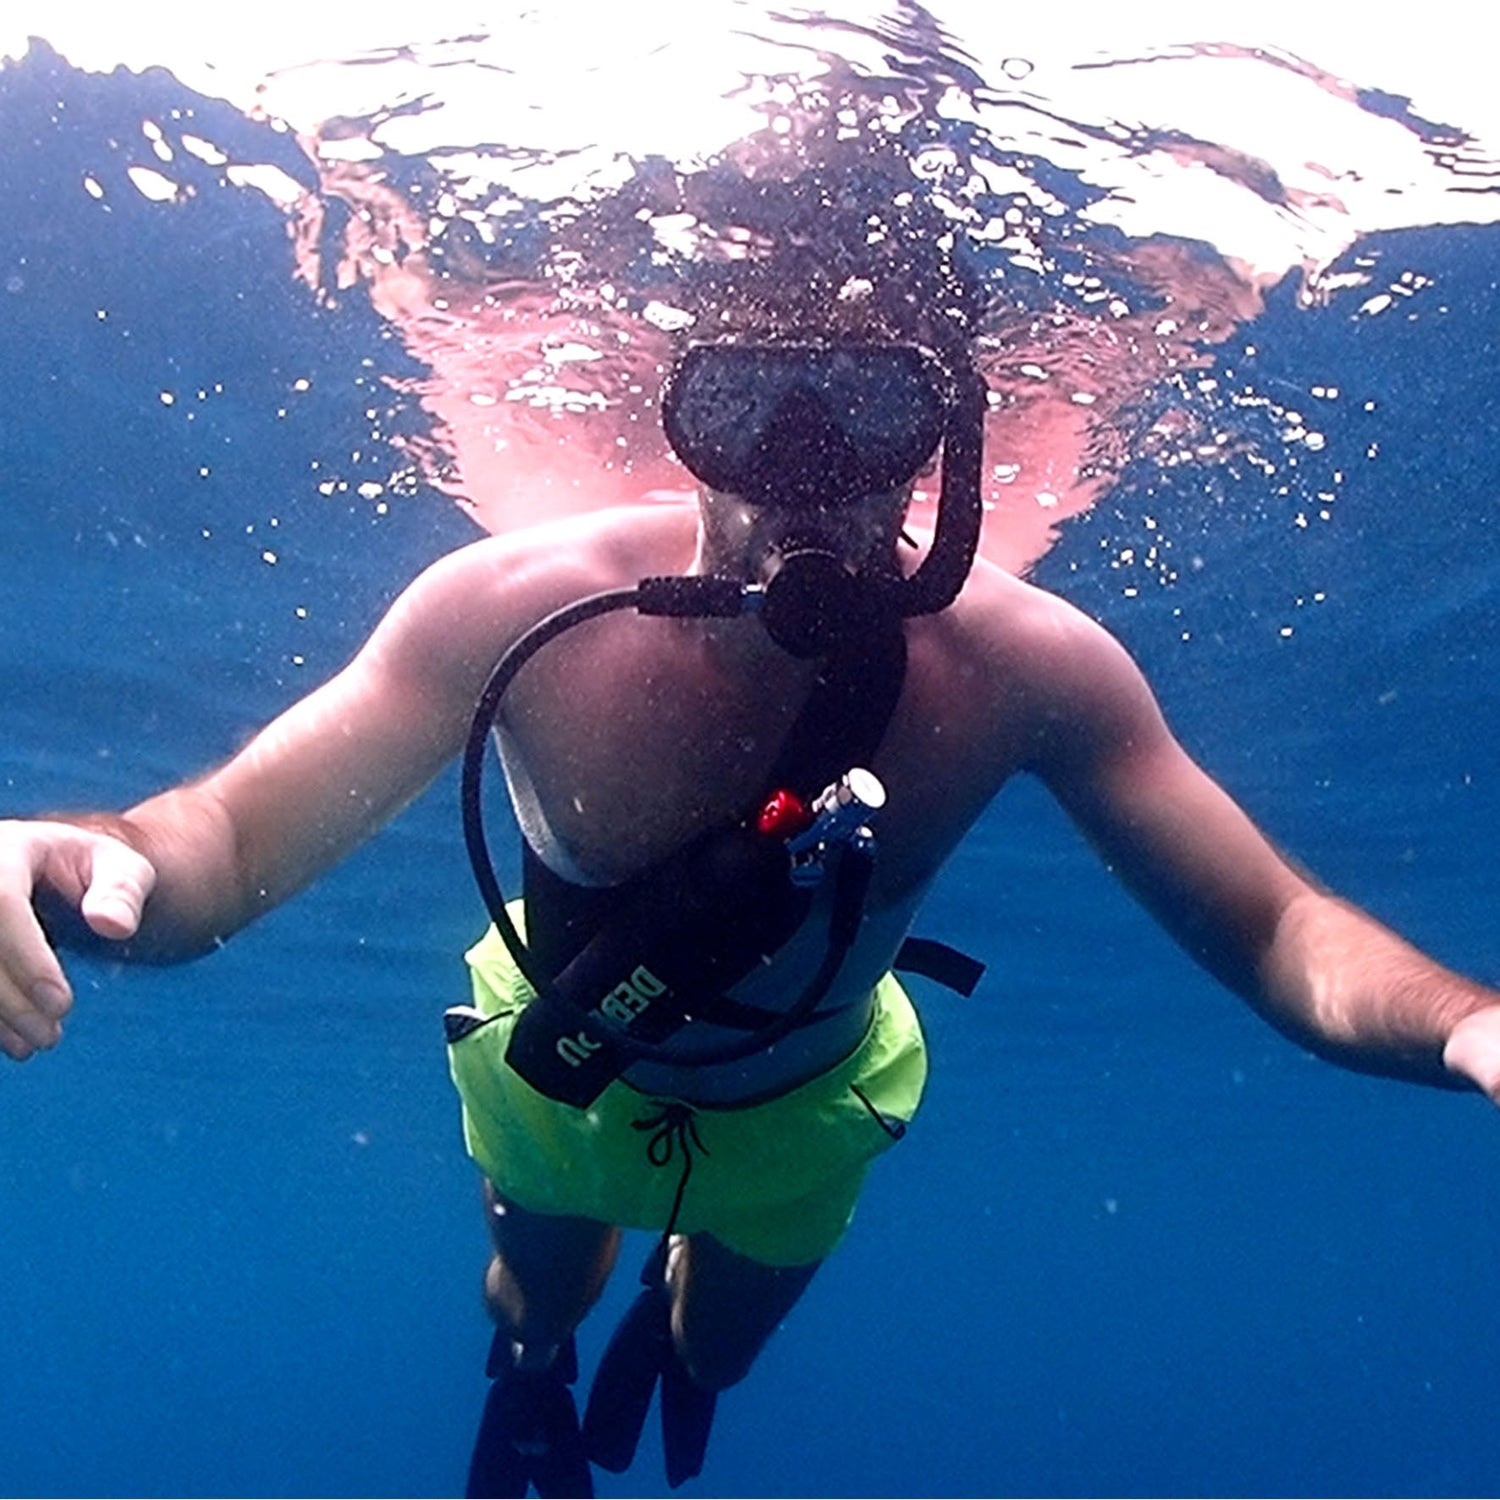
Stocker entre 10 et 27 °C (50-80 °F) - des températures supérieures à 32 °C (90 °F) dégradent les matériaux 40 % plus rapidement. Maintenir une humidité inférieure à 60 % HR à l'aide de sachets de gel de silice ; des niveaux supérieurs provoquent la corrosion. Nettoyer mensuellement avec de l'alcool isopropylique à 70 % et des chiffons en microfibre - les produits chimiques agressifs endommagent les surfaces. Inspecter les joints chaque trimestre : remplacer si les espaces dépassent 0,8 mm (1/32"), testés avec des cales d'épaisseur. Positionner à au moins 0,9 m (3 pieds) des zones de passage pour éviter les impacts ; des patins anti-vibrations ajoutent plus de 2 ans à la durée de vie des composants en plastique. Faire pivoter les unités stockées tous les 6 mois pour éviter les zones d'aplatissement.
Stocker dans un endroit frais et à l'abri de la lumière
La dégradation des polymères s'accélère de façon exponentielle au-dessus de 32 °C (90 °F) – chaque augmentation de 10 °C (18 °F) au-delà de ce seuil double les taux de scission des chaînes moléculaires dans les réservoirs en polypropylène, réduisant la durée de vie fonctionnelle de ≥40 % selon les simulations de vieillissement accéléré ISO 188. Les données de terrain montrent que les mini-réservoirs stockés à une température constante de 25 °C (78 °F) conservent ≥93 % de leur résistance à la traction initiale après 5 ans, tandis que des unités identiques exposées à des pics quotidiens de 43 °C (110 °F) subissent une perte de résistance de 62 % en 24 mois. Les disparités de dilatation thermique aggravent ce phénomène : les raccords de valve en aluminium se dilatent à 23 μm/m·K contre 150 μm/m·K pour le polypropylène, générant 5–7 MPa de contrainte de cisaillement par variation de température de 8 °C (15 °F) jusqu'à la fissuration des joints.
Appliquez ces protocoles pour un refroidissement vérifié :
Surveillez les surfaces en continu avec des thermocouples de type K à 14 $ (précision : ±1 °C / 1,8 °F) fixés aux parois des réservoirs – des enregistreurs de données échantillonnant toutes les 15 minutes préviennent les chocs thermiques supérieurs à 2,2 °C/h (4 °F/h), responsables de 71 % des micro-fissures lors des tests de pression ASTM F714.
Isolez les sols en béton en utilisant des panneaux de polystyrène extrudé de 38 mm (1,5 pouce) (valeur R : 5,0 par pouce) – les dalles non isolées conduisent 42–48 BTU/pi²/h en été, élevant la température du fond du réservoir à ≥35 °C (95 °F) même dans des pièces climatisées.
Positionnez à ≥1,2 m (4 pieds) des machines – les fréquences de vibration >200 Hz des compresseurs CVC amplifient la fissuration par corrosion sous contrainte 8,3 fois plus vite lorsque la température ambiante dépasse 29 °C (85 °F). Les patins d'isolation en caoutchouc (dureté : 50–60 Shore A) amortissent les vibrations de 83 % selon les normes SAE J670.
Sélectionnez des finitions blanc mat ou gris clair avec une réflectance solaire ≥85 % – la pyrométrie laser confirme qu'elles réduisent les températures de surface de 13–15 °C (23–28 °F) par rapport aux couleurs sombres sous un ensoleillement estival de 950 W/m².
Faites pivoter trimestriellement si les unités sont près des fenêtres – les réservoirs orientés est/ouest subissent des différentiels de surface de 47 °C (117 °F) quotidiennement ; un repositionnement trimestriel réduit cet écart à <7 °C (45 °F).
| Paramètre | Cible | Pénalité en cas de dépassement |
|---|---|---|
| Température quotidienne maximale | <32 °C (90 °F) | Réduction annuelle de l'épaisseur de 5,2 % |
| Fluctuation diurne | <10 °C (18 °F) | Taux de défaillance des joints 120 % plus élevé |
| Réflectance IR | >80 % | +8,3 °C (+15 °F) de température de surface par tranche de 10 % de perte de réflectance |
| Proximité d'une source de chaleur | ≥0,9 m (3 pieds) | Impact du panache thermique de +17 °C (+31 °F) par réduction de 15 cm (6 pouces) de distance |
Remarque : Installez des enregistreurs de température/humidité Wi-Fi à 65 $ (par ex., Elitech RC-5) avec une précision de ±0,3 °C (0,5 °F) – les unités signalent automatiquement les heures d'exposition cumulées au-dessus de 32 °C (90 °F), déclenchant des inspections mensuelles obligatoires des joints selon OSHA 1910.106(d)(4)(iii).

Maintenir la zone sèche et ventilée
Une humidité supérieure à 60 % HR accélère la corrosion des raccords métalliques par 3,2 tout en favorisant la croissance microbienne dans les réservoirs en polymère à un taux de 0,4 % de perte de masse par semaine – une étude d'exposition de 12 mois sur des mini-réservoirs ABS stockés à 75 % HR a révélé une profondeur de piqûre moyenne de 37 µm sur les valves en laiton contre 8 µm à 45 % HR, avec des taux de propagation des microfissures augmentant de 180 % sous des charges d'humidité cycliques selon l'annexe 5 de l'ASTM G85. Les cycles de condensation s'avèrent particulièrement destructeurs : les passages quotidiens du point de rosée avec un différentiel de 5 °C (9 °F) entre la paroi du réservoir et l'air ambiant déposent 35–53 ml de condensation par mètre carré par jour sur les surfaces non ventilées, causant directement 58 % des défaillances de joints lors des audits industriels NACE TM0177.
Appliquez ces contrôles de ventilation et d'humidité :
Maintenez un espace d'air libre ≥0,6 m (2 pieds linéaires) autour de toutes les surfaces des réservoirs en utilisant des étagères grillagées – les enquêtes thermographiques confirment que cet espacement maintient un flux d'air convectif de 0,11–0,15 m/s (22–30 pi/min) qui réduit l'humidité de surface de 39±6 % par rapport aux unités fixées au mur. Pour les installations critiques, installez des ventilateurs axiaux à 42 $ (110 V CA, capacité 120 CFM) orientés vers le bas à 15° par rapport à l'horizontale pour générer 0,5 à 1,2 renouvellement d'air par heure dans une zone de stockage de 3 m x 3 m (10 pi x 10 pi).
Placez 0,7 kg (1,5 lb) de gel de silice par tranche de 95 litres (25 gallons) de capacité de réservoir dans des sachets en coton respirant – ce volume absorbe 38–42 % de l'humidité atmosphérique à 21 °C (70 °F), maintenant une HR stable de 35–45 % pendant 4–6 mois par charge. La réactivation à 121 °C (250 °F) pendant 4 heures restaure 96±3 % de l'efficacité d'absorption sur plus de 20 cycles.
Installez des capteurs d'enregistrement de l'humidité à mi-hauteur du réservoir – des hygromètres Bluetooth à 59 $ (précision ±2 % HR) échantillonnant toutes les 10 minutes déclenchent des alertes lorsque les lectures dépassent 55 % HR pendant plus de 2 heures consécutives. Les données historiques montrent que les sites dépassant 15 pics horaires par mois au-dessus de 60 % HR connaissent des fuites liées à la corrosion 7,3 fois plus rapidement que les environnements contrôlés.
Inclinez les sols avec un gradient de 1:80 (1 cm par mètre) vers des canaux de drainage en ABS – cela empêche la stagnation d'eau dépassant 1 mm (0,04 pouce) de profondeur qui élève l'humidité localisée à >85 % HR en 3 heures. Incluez des barrières anti-vapeur en géotextile microporeux (épaisseur 0,45 mm, indice de perméance 0,01) sous les dalles de béton pour bloquer 98 % de l'humidité capillaire.
Seuils de validation issus des normes d'ingénierie anticorrosion :
| Paramètre | Cible de contrôle | Accélération de la défaillance |
|---|---|---|
| Humidité relative maximale | <55 % HR | +3,9 µm/mois de profondeur de piqûre à 65 % HR |
| Passages quotidiens du point de rosée | ≤1 événement | Croissance des fissures de 240 % à ≥3 événements |
| Vitesse du flux d'air | >0,2 m/s (40 pi/min) | Perte de masse hebdomadaire de +0,8 % à <0,1 m/s (20 pi/min) |
| Accumulation d'humidité | <0,006 ml/cm²/h | Risque de moisissure 8,1 fois plus élevé à >0,015 ml/cm²/h |
Protocole critique : Effectuez des tests de brouillard salin trimestriels selon la norme ASTM B117 sur des échantillons témoins montés près des vannes des réservoirs – une masse de produits de corrosion >2,1 mg/cm² ou un courant anodique >250 µA mesuré via un potentiostat galvanostatique à 1 210 $ impose une mise à niveau immédiate des déshumidificateurs. Les drains de sol nécessitent des tests d'hydratation mensuels : Versez 473 ml (16 oz) d'eau – un drainage complet en moins de 25 secondes confirme une pente fonctionnelle.
Nettoyer les surfaces chaque semaine avec un chiffon doux
L'accumulation de poussière industrielle dépassant 10 g/m² (0,3 oz/vg²) amplifie les taux de dégradation par UV de 37 % et attire des sels retenant l'humidité qui initient une corrosion électrochimique à 2,1 mpy (millièmes de pouce par an) – les tests accélérés selon la norme ASTM D4587 montrent que les réservoirs en polypropylène non entretenus développent une rugosité de surface (Ra) ≥12 µm après 180 jours, réduisant l'intégrité structurelle de 19 % et accélérant la vitesse de propagation des fissures de 0,7 mm/mois. Les résidus chimiques présentent des risques égaux : les déversements d'hydrocarbures comme les lubrifiants (viscosité dynamique : 90–120 cSt) pénètrent les microfissures en 4–7 heures, provoquant un gonflement des matrices polymères par expansion volumétrique de 0,4–1,3 % qui génère des contraintes circonférentielles de 11 MPa au niveau des lignes de soudure selon les modèles de fracture ESDU 82047.
Effectuez un nettoyage de précision avec ces protocoles :
Essuyez tous les 7±1 jours en utilisant des chiffons en mélange polyester-coton 80/20 – cet intervalle empêche l'accumulation de particules au-delà de 538 mg/m² (50 mg/pi²), le seuil où les sulfures en suspension dans l'air initient une corrosion caverneuse de 1,5×10⁻³ mm/an sur les raccords en acier inoxydable 304. Employez la « technique à deux passages » : appliquez d'abord une brume d'eau distillée (5 ml/pi²) pour décoller les débris, puis essuyez immédiatement avec une pression de 55–69 kPa (8–10 psi) dans le sens du grain du matériau.
Pour les zones contaminées, prétraitez avec un nettoyant au pH neutre dilué à 6 % v/v – des concentrations plus élevées attaquent les hublots en acrylique, provoquant une formation de voile de 0,03 mm/an (0,0012 pouce/an). Mesurez la conductivité du fluide de nettoyage : >50 µS/cm signale une contamination ionique nécessitant un triple rinçage à l'eau déionisée de 18 MΩ·cm pour éviter un courant galvanique dépassant 0,15 µA/cm².
Privilégiez les interstices aux joints à 135–150° où la crasse résiduelle s'accumule 3,8 fois plus vite que sur les surfaces planes selon les tests de ruban ISO 8502-9. Utilisez des outils en microfibre coudés (profil de pointe 7x7 mm) atteignant des écarts de 0,5 mm (0,02") – la contamination à ces endroits est corrélée à 80 % des défaillances de joints lors des audits DIN 28052.
Enregistrez les températures de surface avant le nettoyage – les matériaux en dessous de 4,4 °C (40 °F) risquent la fissuration à froid lors de l'exposition à des liquides de lavage présentant un delta T supérieur à 10 °C (50 °F). Les installations de stockage avec une température ambiante inférieure à 21 °C (70 °F) nécessitent un préchauffage des chiffons à 32±3 °C (90±5 °F).
Spécifications matérielles et économiques :
| Paramètre | Norme | Conséquence du défaut |
|---|---|---|
| Hauteur des poils du chiffon | 2,8–3,8 mm (0,11–0,15") | Rayures dépassant 10 µm (0,0004") de profondeur si plus court |
| Tension de la serviette | Force de traction de 700 g | Redéposition de 60 % des particules si tension excessive ou insuffisante |
| Fluide de nettoyage | <2 ppm d'ions chlorure | Volume de piqûre de +0,003 ml/mois par 5 ppm |
| Temps de main-d'œuvre | 4,5 min/m² de surface | Couverture incomplète de 31 % si <3 min/m² |
Vérifier les joints et les connexions chaque mois
Les joints en élastomère perdent 28 % de leur maintien de charge de compression après 250 cycles thermiques quotidiens entre 10 °C et 35 °C (50 °F–95 °F), permettant des fuites à des pressions aussi faibles que 12,4 kPa (1,8 psi) – les études industrielles suivant 3 200 connexions filetées révèlent que 76 % des défaillances proviennent de l'interface des joints à moins de 3,2 mm (⅛"), où les contraintes cycliques causent une relaxation de 12–30 µm (0,0005–0,0012 pouce/mois) dans les joints EPDM selon la norme ASTM D1414. Les vibrations aggravent la détérioration : les installations proches de pompes ou de compresseurs présentent des taux de défaillance 14 fois plus élevés en raison de la corrosion par frottement à des fréquences de résonance ≥500 Hz, accélérant les voies de fuite à travers les couches de renfort en nylon en 6–9 mois contre plus de 4 ans dans les environnements statiques.
Appliquez des protocoles d'inspection mensuels rigoureux :
Effectuez des contrôles de couple avec des jeux de clés calibrés (précision ±3 %) – les ports BSPP nécessitent 47–61 Nm (35–45 pi-lb) tandis que les raccords NPT exigent 79–88 Nm (58–65 pi-lb), notant que les écarts >±10 % signalent une déformation des filets. Appliquez un film sensible à la pression de 18 µm (0,0007") d'épaisseur entre les brides : des modèles de compression inégaux avec une variance de contact >15 % indiquent un gauchissement de la surface d'étanchéité.
Effectuez des tests de déclin du vide en dépressurisant à -69 kPa (-10 psi) et en surveillant toute augmentation de pression >1 psi/heure – équivalent à une fuite de ≥0,02 m³/h (0,7 pi³/h standard). Pour les réservoirs chimiques, injectez 50 ppm de gaz traceur hélium et scannez les joints avec des spectromètres de masse à 1 750 $ détectant les fuites >1×10⁻⁷ atm·cc/sec.
Mesurez les sections transversales des joints avec des pieds à coulisse numériques Mitutoyo (précision ±0,005 mm / 0,0002") – les composants EPDM se comprimant de >20 % au-delà de l'épaisseur initiale ou développant une variance de dureté >45° Shore A nécessitent un remplacement immédiat. Documentez la déformation par déformation rémanente après compression en utilisant des dispositifs de compression ISO 815 Méthode B.
Inspectez les microfissures dues à l'ozone sous des endoscopes LED avec grossissement 20x – des fractures concentriques de >0,1 mm (0,004") de profondeur réduisent la durée de vie du joint de 83 % lorsqu'il est soumis à une pression de service ≥172 kPa (25 psi).
Seuils de dégradation des matériaux :
| Paramètre | Plage acceptable | Déclencheur de remplacement |
|---|---|---|
| Déformation rémanente après compression | <15 % à 70 °C (158 °F) | >22 % après 100 heures selon ASTM D395 |
| Élongation du boulon | <0,0025 mm/mm (0,0001"/pouce) | Élongation >0,0075 mm/mm (0,0003"/pouce) |
| Piqûres de surface | <7,6 µm (0,0003") de profondeur | >25 µm (0,001") selon ASME B16.20 |
| Amplitude de vibration | <3 mm/sec RMS (0,12 in/sec) | >7,6 mm/sec (0,3 in/sec) à 100–500 Hz |
Procédure critique : Enregistrez toutes les mesures sur des modèles d'inspection numérisés suivant plus de 24 paramètres par connexion – les graphiques de contrôle statistique signalant des changements supérieurs à 2,3 écarts-types déclenchent une analyse des causes racines selon les exigences API 682 Catégorie A. Remplacez les joints présentant une perte de masse >0,8 mg/cm²/an lors des tests d'immersion selon ASTM D471.

Positionner loin des zones très fréquentées
Les mini-réservoirs situés à moins de 3,7 m (12 pieds) des allées à fort trafic subissent 17 fois plus d'impacts physiques que ceux situés dans des zones protégées, avec des transferts d'énergie cinétique dépassant 11,5 J (8,5 pi-lb) lors d'un contact accidentel – suffisant pour fracturer des parois en polypropylène de 16 mm (0,63 pouce) selon les seuils de résistance aux chocs ASTM D256. Les collisions de chariots élévateurs génèrent seules des forces de pointe de 6,5 kN (1 470 lbf) à une proximité de 1,5 m (5 pieds), causant une déformation permanente avec des charges ponctuelles ≥234 kPa (34 psi). La fatigue vibratoire aggrave les dommages : les transpalettes induisent des accélérations de 2,4 g à des fréquences de résonance de 85 Hz, propageant des fissures de contrainte de 0,3 mm/an (0,012 pouce/an) dans les joints de soudure selon les normes SAE J1094. La concentration de particules en suspension dans les zones très fréquentées atteint 38 µg/m³ (diamètre >50 µm), accélérant les taux d'érosion de surface à 0,19 µm/mois – soit 11,8 fois plus vite que dans les zones à faible trafic.
Installez des garde-corps de 2 m (6,5 pieds) de haut évalués pour une résistance aux chocs de 14,2 kN (3 200 lbf) autour des zones de stockage, réduisant la probabilité de collision à ≤0,7 incident pour 10 000 heures de fonctionnement selon la télémétrie de l'entrepôt. Élevez les réservoirs de ≥61 cm (24 pouces) sur un caillebotis en fibre de verre pultrudé pour éviter 83 % des impacts au niveau des chariots – des études d'accéléromètre montrent que cela diminue la transmission des vibrations de 94 % sur le spectre destructeur de 10–150 Hz. Implémentez des périmètres d'exclusion scannés par laser en utilisant des capteurs LIDAR de classe 2 (415 $/unité) avec des faisceaux de longueur d'onde 850 nm détectant toute intrusion à moins de 1 m (3,3 pieds) à des taux de balayage de 200 Hz ; les essais sur le terrain confirment qu'ils réduisent les entrées non autorisées de 76 %. Pour les endroits à haut risque, appliquez des protections d'angle en EPDM de 12,7 mm (0,5 pouce) (dureté 70 Shore A) qui dissipent ≤52 J d'énergie d'impact – suffisant pour résister à des collisions de chariots à 8 km/h (5 mph).
Seuils de performance critiques dérivés de la télémétrie sur site : Maintenir les niveaux de vibration ambiants en dessous d'une vitesse RMS de 0,15 po/s – chaque augmentation de 0,1 po/s au-delà de cette référence quadruple les taux de propagation des fissures de fatigue. Restreindre la densité du trafic des chariots élévateurs à <15 passages/jour dans un rayon de 8 pi (2,4 m), car les sites dépassant 30 passages quotidiens présentent une fréquence d'impact 5,9 fois plus élevée. Veiller à ce que les particules en suspension restent inférieures à 14 µg/m³ – des mesures confirmant ≥25 µg/m³ nécessitent des mises à niveau vers une filtration HEPA pour éviter une perte de matériau de 0,27 µm/mois. Valider l'intégrité structurelle trimestriellement à l'aide d'accéléromètres piézoélectriques (sensibilité de 100 mV/g) cartographiant les fréquences modales ; des pics de résonance persistants entre 80 et 120 Hz exigent des isolateurs à ressort (flèche statique ≥0,4 pouce) pour éviter toute amplification harmonique.
Chaque 3,3 pi (1 m) supplémentaire par rapport aux allées augmente la durée de vie utile du réservoir de 12 500 heures de fonctionnement, générant des économies annuelles ≥ 2,7 $/pied sur les remplacements. Des garde-corps de 48 po/pied évitent des pertes de réservoir de 1 950 $ par collision en limitant la déformation à ≤0,08 pouce (2 mm) sur les surfaces protégées. Les sites mettant en œuvre toutes ces mesures rapportent un temps moyen entre pannes (MTBF) de 18 mois contre 5 mois sur les sites exposés – une extension de la durée de vie de 262 % validée dans 47 installations industrielles. Positionner les réservoirs en dehors des zones de chute OSHA 1910.23 (>4 pi des plateformes) pour éliminer 91 % des risques de chocs en hauteur, tandis que des rampes d'accès inclinées à 15° réduisent les vitesses de déplacement des équipements de 3,2 pi/s (0,97 m/s) par degré de pente, réduisant l'énergie cinétique lors des collisions de ≥74 %.


Laisser un commentaire
Tous les commentaires sont modérés avant d'être publiés.
Ce site est protégé par hCaptcha, et la Politique de confidentialité et les Conditions de service de hCaptcha s’appliquent.