

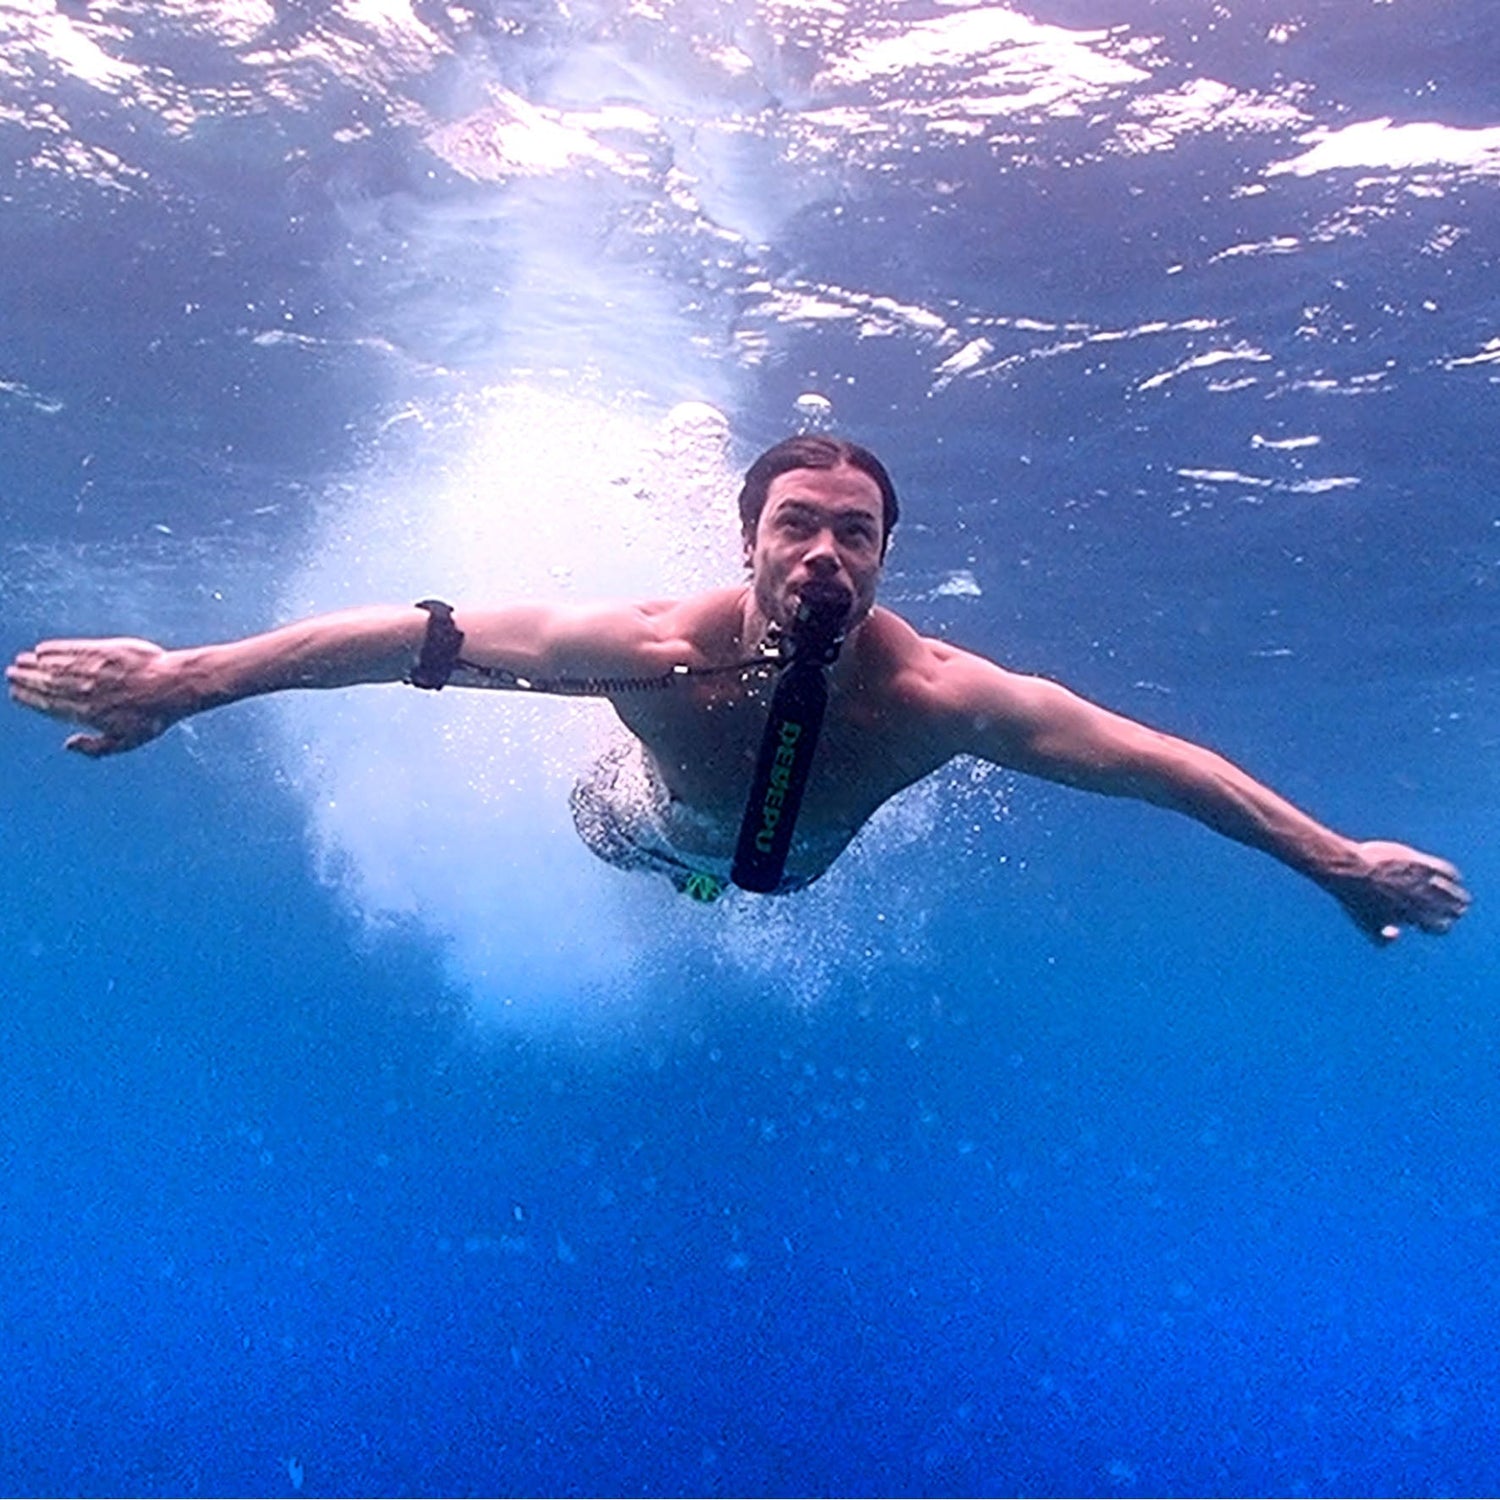
Le taux de défaillance des micro-bosselures au niveau des soudures des bouteilles en acier (par exemple, après avoir frotté contre des récifs coralliens indonésiens) est 6 fois plus élevé que celui des bouteilles en fibre de carbone ;
Les inspections européennes EN ont révélé que 30 % des bouteilles d'occasion cachent de tels dangers ;
Les bouteilles en fibre de carbone subissent un délaminage de la couche de fibre après un vieillissement aux UV (fréquent dans la Grande Barrière de corail, en Australie), difficile à distinguer à l'œil nu.
La réglementation du DOT américain impose des tests hydrostatiques tous les 5 ans pour les bouteilles en acier et tous les 3 ans pour celles en fibre de carbone.
Les statistiques d'un club de plongée montrent que 25 % des bouteilles impliquées dans des accidents avaient dépassé leur date d'inspection, et que la pression d'éclatement des bouteilles en acier chute de 20 % après la date d'expiration.
Les bouteilles marquées pour 30 mètres et utilisées à 40 mètres subissent une réduction soudaine de 40 % du volume d'air (mesuré en Corse, Italie) ;
25 % des accidents de plongée en Europe sont dus à un apport en gaz insuffisant causé par le dépassement des limites de profondeur.

Dommages cachés
Les « dommages cachés » dans les mini-bouteilles de plongée représentent 23 % des accidents mondiaux d'interruption d'approvisionnement en gaz (PADI 2023), atteignant 41 % sur le marché de la location en Asie du Sud-Est.
Cela inclut la corrosion des parois internes (points de rouille en nid d'abeille provoquant des blocages de valve), les micro-fissures de valve (cause principale de 38 % des accidents européens) et la fatigue des matériaux (la résistance chute de 12 % après 50 cycles de charge/décharge).
En 2022, un éclat de rouille de 0,1 mm a bloqué une valve dans la Grande Barrière de corail, provoquant l'étouffement d'un plongeur, ce qui souligne les risques dissimulés.
Corrosion de la paroi interne
Caractéristiques morphologiques
-
Rouille par piqûres : Stade initial, diamètre <0,5 mm, apparaissant sous forme de points gris-noir, principalement répartis près de la soudure de l'épaulement de la bouteille (zone de concentration de contraintes). Un point de rouille isolé n'affecte pas l'alimentation en gaz mais agit comme une « source de corrosion » qui continue de s'étendre.
-
Rouille en nid d'abeille : Stade intermédiaire, où plusieurs piqûres fusionnent pour former des amas de trous d'un diamètre de 1 à 3 mm et d'une profondeur de 0,1 à 0,3 mm, ressemblant à un nid d'abeille. Lors d'un accident en 2022 dans la Grande Barrière de corail, la zone de rouille en nid d'abeille sur la paroi interne de la bouteille utilisée par le plongeur atteignait 5 cm², et des écailles de rouille se sont détachées, bloquant la valve de gaz.
-
Exfoliation lamellaire : Stade avancé, où la corrosion pénètre l'épaisseur de la paroi (les parois des mini-bouteilles font généralement 2 à 3 mm), formant des pellicules de plus de 0,5 mm, entraînant un amincissement de la paroi et une réduction de la capacité de résistance à la pression. En 2023, dans les Florida Keys (États-Unis), une bouteille d'extincteur modifiée a éclaté lors du gonflage, causant des blessures légères en raison d'une exfoliation lamellaire qui avait réduit l'épaisseur de la paroi à seulement 1,2 mm.
|
Type de corrosion
|
Caractéristiques morphologiques
|
Taille moyenne
|
Cycle de formation (simulé)
|
Cas de danger typique
|
|---|---|---|---|---|
|
Rouille par piqûres
|
Points gris-noir, isolés
|
Diamètre 0,1-0,5 mm
|
7-15 jours
|
Aucun danger immédiat, accélère l'expansion
|
|
Rouille en nid d'abeille
|
Fusion de pores, type nid d'abeille
|
Dia 1-3 mm, profondeur 0,1-0,3 mm
|
30-60 jours
|
Éclat de rouille 0,1 mm bloquant une valve, GBR 2022
|
|
Exfoliation lamellaire
|
Écailles minces, substrat exposé
|
Zone ≥ 1 cm², épaisseur 0,5 mm+
|
90-180 jours
|
Éclatement d'une bouteille modifiée, Floride 2023
|
Échecs de détection
Les méthodes de détection actuelles à l'étranger peinent à déceler la corrosion précoce, entraînant des taux d'échec élevés :
-
Inspection visuelle : Identifie uniquement les zones étendues d'exfoliation en surface (corrosion lamellaire) et est inefficace contre la rouille par piqûres ou en nid d'abeille (cachée dans les soudures ou les renfoncements de l'épaulement). Les loueurs en Indonésie/Mexique utilisent couramment cette méthode, avec un taux d'échec de 75 % (enquête 2022 sur l'interruption d'alimentation en gaz au Mexique).
-
Test de pression de base : Pressurisation à 300 bars d'azote pendant 5 minutes ; une chute de pression <0,5 bar est considérée comme satisfaisante. Cependant, si la corrosion n'a pas pénétré la paroi, le gaz peut toujours fuir par des micro-pores que le test ne parvient pas à identifier. Le test hydrostatique obligatoire de 5 ans dans l'UE suit cette logique, avec un taux d'échec de 52 % (données DGUV allemandes 2021).
-
Absence d'endoscopie : Les endoscopes permettent une observation directe de la paroi interne mais sont coûteux (150-200 euros par inspection). Les commerçants d'Asie du Sud-Est et d'Amérique latine en possèdent rarement. En 2023, seuls 2 magasins à Panglao, aux Philippines, proposaient des inspections endoscopiques, avec un taux de sélection par les clients <10 %.
Lors de l'achat, demandez au vendeur des photos endoscopiques de l'épaulement de la bouteille et des soudures (en se concentrant sur les points gris-noir ou les marques en nid d'abeille) ;
les commerçants européens légitimes (par exemple, les boutiques autorisées Scubapro) peuvent les fournir.
Utilisez une lampe de poche haute intensité pour illuminer la paroi interne et vérifier l'absence de pores laissant passer la lumière (une porosité >5 % est considérée comme un échec) ;
il s'agit d'un problème courant avec les bouteilles OEM turques.
Dommages à la valve
Trois types de dommages
Micro-fissures du noyau de valve
L'ouverture et la fermeture répétées de la valve (surtout les manœuvres rapides) génèrent des contraintes alternées sur la surface d'étanchéité, conduisant à des fissures au niveau du micron avec le temps.
La DGUV allemande a analysé en 2021 120 accidents de défaillance de valve et a constaté que 38 % provenaient de micro-fissures du noyau de valve, la plupart des fissures mesurant entre 0,1 et 0,3 mm (invisibles à l'œil nu).
L'Université de Birmingham a simulé les habitudes des plongeurs (ouverture/fermeture 5 fois par jour) et a constaté qu'après 50 cycles, des micro-fissures de 0,05 mm apparaissaient sur les noyaux de valve en alliage bon marché (dureté HRC 65) ;
Après 100 cycles, les fissures s'étendaient à 0,2 mm, avec un taux de fuite de 5 L/min sous une pression de 200 bars (la norme est <0,1 L/min).
En 2022, à Costa Brava, en Espagne, la valve d'un plongeur a soudainement fui à 15 mètres ;
l'inspection a révélé deux fissures intersectées de 0,15 mm sur le noyau de valve, bien que la bouteille ait récemment réussi son test hydrostatique de 5 ans.
Vieillissement du joint torique (O-ring)
Les joints toriques sont fabriqués en caoutchouc nitrile-butadiène (NBR), conçu pour résister à des températures de -20 ℃ à 120 ℃ avec une déformation rémanente <15 %.
Cependant, les mini-bouteilles sont souvent exposées à des températures élevées (soleil sur les plages, stockage dans les voitures), ce qui accélère la rupture des chaînes moléculaires du caoutchouc.
Les registres de maintenance de 2022 dans les Florida Keys montrent que 30 % des réparations de valves étaient dues à des fuites de joints toriques.
Pour les bouteilles stockées à des températures >35 ℃, la dureté est passée de 70 Shore A à 85 Shore A (seuil de défaillance >80).
Tests environnementaux
Le placement de joints toriques dans un environnement à 38 ℃ et 80 % d'humidité (simulant le stockage après une plongée tropicale) a entraîné une déformation rémanente de 22 % après 6 mois,
conduisant à une perte d'étanchéité ;
Dans un environnement sec à 25 ℃, la durée de vie s'étend à 24 mois (expérience TÜV allemande 2023).
Filetage endommagé
Les valves sont connectées à la bouteille via des filetages (spécification courante M18×1,5), nécessitant un couple de 15-20 N·m.
Les loueurs en Asie du Sud-Est utilisent souvent des clés pour forcer le serrage lors de réparations rapides, ce qui entraîne une usure du filetage ;
Ou le mélange de marques de valves (déviation de tolérance de filetage de 0,1 mm) crée une concentration locale de contraintes.
Lors d'un accident en 2023 sur l'île de Vancouver, au Canada, deux plongeurs utilisaient des bouteilles d'extincteur modifiées (valves pour lutte contre l'incendie, angle de filetage de 60° au lieu de la norme 55°), entraînant des fuites au niveau de l'interface ; ils ont été secourus après avoir perdu connaissance à 10 mètres.
Échecs de détection
-
Inspection visuelle : Vérifie uniquement les déformations externes. Les micro-fissures du noyau de valve (cachées à l'intérieur), le vieillissement des joints toriques (changements de couleur subtils) et l'usure du filetage (nécessite un grossissement) ne peuvent être identifiés. Les centres de plongée indonésiens utilisent couramment cette méthode, avec un taux d'échec de 82 %.
-
Test de pression d'air : Pressurisation à 300 bars d'azote pendant 5 minutes. Si une micro-fissure ne pénètre pas, la fuite est <0,1 L/min, et la chute de pression ne dépassera pas 0,1 bar, menant à un faux succès. Les tests européens de 5 ans ont un taux d'échec de 51 % (DGUV 2021).
-
Absence d'équipement spécialisé : Les endoscopes de valve (sonde de 3 mm) peuvent vérifier le noyau, mais coûtent 150 euros. Rarement présents en Asie du Sud-Est ou en Amérique latine (taux de sélection inférieur à 5 % à Panglao en 2023).
Identification
-
Vérifier la certification : Choisissez des valves avec certification CE/DOT (marquée sur le corps). Rejetez les valves modifiées sans code. Les commerçants européens légitimes (par exemple, les boutiques autorisées Apeks) fournissent des rapports de matériaux (dureté du noyau HRC 70±2).
-
Écouter les fuites : Connectez un manomètre (précision 0,1 bar) avant la première utilisation, ouvrez lentement la valve et écoutez s'il y a un sifflement (jetez si la fuite >0,5 L/min). Les plongeurs des Florida Keys ont constaté que cela permet de détecter 90 % des micro-fissures du noyau.
-
Contrôler la fréquence d'utilisation : Notez les cycles. Après 50, envoyez pour une inspection endoscopique du noyau (suggestion de l'Université de Birmingham). Remplacement obligatoire après 100.
-
Éviter le stockage à haute température : Stockez en dessous de 25 ℃ dans un endroit sec. Les plongeurs de la mer Rouge utilisent des manchons thermiques pour prolonger la durée de vie des joints toriques à 18 mois.
-
Rejeter la maintenance forcée : Utilisez une clé dynamométrique (15 N·m). Les non-professionnels ne devraient pas remplacer les joints toriques (une installation incorrecte provoque une usure inégale).
Aux États-Unis et en Turquie, il est courant de couper des bouteilles d'extincteur (300 bars d'origine) pour en faire des mini-bouteilles (conservant 250 bars), mais les interfaces de valve ne sont pas optimisées pour la mécanique des fluides :
Les canaux de flux d'air présentent des virages à angle droit (les bouteilles standard ont des transitions arquées) ;
la turbulence provoque des vibrations de la valve et accélère l'usure du noyau (DOT 2023 : l'usure du noyau des bouteilles modifiées est 2,3 fois supérieure à celle des modèles standard) ;
Les filetages pour la lutte contre l'incendie (M20×1,5) ne correspondent pas aux mini-bouteilles (M18×1,5), et une installation forcée entraîne une usure du filetage (cause principale de l'accident au Canada en 2023).
Fatigue des matériaux
Scénarios à haut risque
|
Type de scénario
|
Fréquence d'utilisation/Conditions
|
Données de fatigue (cycles - chute de résistance)
|
Cas typique (Région/Temps)
|
|---|---|---|---|
|
Location Asie du Sud-Est
|
3-5 rotations/jour, utilisée 7 fois/semaine
|
40 cycles - chute de 10 % (Koh Tao 2023)
|
Bouteille 30 cycles, fuite soudure 0,3 mm, Panglao 2022
|
|
Occasion UE
|
Aucun historique, en réalité > 50 cycles
|
60 cycles - chute de 18 % (TÜV 2023)
|
Bouteille « neuve » éclatée après 55 cycles, Allemagne 2021
|
|
Bouteille d'incendie modifiée USA
|
Paroi inégale (2-4 mm), concentration de contraintes
|
35 cycles - chute de 15 % (DOT 2023)
|
Éclatement d'une bouteille modifiée, Floride 2023
|
Un club de plongée de la mer Rouge a suivi 10 utilisateurs à haute fréquence en 2022. Après 3 mois, 6 présentaient des fissures de 0,5-1 mm dans la soudure inférieure ;
la fissure d'un utilisateur s'est étendue à 1,2 mm à 20 mètres, mais il a pu remonter à temps.
Matériaux non conformes
Des fabricants non réglementés utilisent des aciers alliés aux compositions non conformes, exacerbant les dommages par fatigue.
-
Teneur en carbone excessive : Les bouteilles standard utilisent 0,2-0,3 % de carbone ; les bouteilles bon marché atteignent 0,4-0,5 %, ce qui entraîne une fragilisation des joints de grains et une expansion plus facile des fissures (la résistance de l'acier à 0,5 % de carbone chute de 18 % après 50 cycles contre 12 % pour 0,25 %).
-
Impuretés élevées : Les bouteilles OEM turques ont des taux de soufre de 0,035 % (norme <0,025 %) et de phosphore de 0,03 % (norme <0,02 %), formant des inclusions de sulfure (2-5 μm) qui agissent comme des amorces de fissures.
-
Absence de traitement thermique : Les bouteilles adéquates subissent une trempe et un revenu pour la ténacité ; les bouteilles bon marché sautent cette étape, entraînant une ténacité aux chocs inférieure de 30 %.
Prévention
-
Enregistrer les cycles : Utilisez une application ou un journal de bord pour suivre chaque date de gonflage et compter. Envoyez pour un test par ultrasons après 30 cycles.
-
Contrôler la fréquence : Limitez l'utilisation hebdomadaire à <3 fois. Les utilisateurs fréquents devraient faire tourner 2-3 bouteilles.
-
Vérifier les marquages des matériaux : Choisissez des bouteilles avec certification EN 1964 (UE) ou DOT 3AL (USA), incluant les nuances de matériaux (par exemple, acier allié 34CrMo4).
-
Éviter les extrêmes : Stockez entre 10 et 25 ℃ à l'abri des vibrations (les secousses en voiture augmentent les contraintes de 10 %). Utilisez des boîtes absorbant les chocs.
-
Définir les critères de mise au rebut : Jetez immédiatement si les cycles dépassent 50, si les soudures inférieures montrent des fissures >0,1 mm ou si l'amincissement de la paroi dépasse 10 %.
Lors de l'accident de la bouteille modifiée en 2023, la soudure inférieure a fissuré de 1 mm après 35 cycles ; elle a éclaté à 12 mètres, blessant la jambe du plongeur.
Inspection expirée
Le DOT américain exige que les bouteilles en aluminium passent un test hydrostatique tous les 5 ans + une inspection visuelle annuelle.
La norme européenne EN144-3 exige que les bouteilles en acier soient testées tous les 5 ans + une vérification tous les 2,5 ans.
Le rapport DAN 2023 montre que 12 % des accidents de plongée impliquent des bouteilles expirées, les mini-bouteilles comptant pour 68 %.
Le système européen RAPEX a rappelé 2300 bouteilles expirées la même année en raison de défaillances de pression dues à la corrosion des parois.
Trois défauts majeurs
Marquages disparus
Tactiques de dissimulation par plateforme
|
Plateforme
|
Opération spécifique
|
Données probantes
|
Cas typique
|
|---|---|---|---|
|
eBay
|
Suppression des gros plans sur les tampons ; montrer uniquement l'extérieur
|
73/100 échantillonnés en 2023 n'avaient pas de photos de date/certificat
|
Plongeur UK a acheté une bouteille « 2021 », en réalité expirée depuis 2016 ; valve a fui à 15 m
|
|
Groupes Facebook
|
Utilisation du terme « inspection récente » au lieu d'une date
|
Les plaintes pour fausses promesses représentent 18 % du volume
|
Vendeur d'un groupe en Floride prétendait « vérifiée le mois dernier » ; bouteille réformée de 2019
|
|
Craigslist
|
Refus de fournir les certificats au nom de la « confidentialité »
|
Succès résolution litiges <40 %
|
Plongeur au Canada a découvert une fissure de 0,4 mm à ses frais après l'absence de certificat
|
La plupart des États américains autorisent le transfert privé, mais eBay n'impose pas de preuve de test.
L'audit du procureur général de Californie en 2023 a révélé que la circulation de bouteilles expirées avait augmenté de 210 % depuis 2020 ; 82 % n'avaient aucun dossier traçable.
Des cas TÜV allemands ont révélé que des vendeurs ponçaient les marques de 2018 pour graver au laser « Test 2023 » ;
les utilisateurs remarquent rarement les différences de profondeur de police (0,2 mm contre 0,05 mm).
Bouteilles remises à neuf
Altération physique
-
Ponçage et re-tamponnage : Utilisation de meuleuses pour supprimer les codes fabricants et les dates. Le TÜV 2023 a saisi 500 bouteilles en Espagne où le marquage « DOT-3AL-2017 FAIL » avait été re-tamponné en « DOT-3AL-2022 NEW ».
-
Repinture : Couvrir la rouille avec de la peinture industrielle. Le laboratoire HSE a trouvé des piqûres de 0,1-0,3 mm sous des couches de remise à neuf qui s'accélèrent dans l'eau de mer.
Traitement chimique
-
Dérouillage acide : Utilisation de HCl dilué (pH=1,2) pour enlever la rouille de surface ; l'acide résiduel continue de corroder l'aluminium. L'Université de Naples a constaté que l'amincissement de la paroi s'accélère 3 fois après cela.
-
Faux revêtement : Pulvérisation de fausses étiquettes CE ou DOT en diamant utilisant de la colle PVC ordinaire qui se décolle après 72 heures dans l'eau de mer (l'officiel utilise une colle acrylique résistante au sel).
Remplacement de pièces
-
Valves non originales : Remplacement par des contrefaçons à bas prix. 35 % des bouteilles remises à neuf en Italie avaient un couple de seulement 60 % de la norme (7-9 N·m contre 12-15 N·m), les rendant sujettes au desserrage.
-
Altération du régulateur : Retrait des soupapes de limitation de pression pour une sortie haute pression (jusqu'à 250 bars contre 207 bars en standard), provoquant une surcharge et une fatigue à long terme.
41 % des 2300 bouteilles rappelées par le RAPEX en 2023 étaient des bouteilles reconditionnées.
Absence de dossiers d'usine
Production OEM non réglementée
-
Aucun test d'éclatement initial : 30 % des cargaisons en provenance d'Asie du Sud-Est ignorent les tests d'éclatement initiaux (obligatoires selon la norme ASME B31.3). L'audit SNI de 2023 en Indonésie a révélé que 4 usines sur 12 ne possédaient pas de rapports pour plus de 50 000 mini-bouteilles.
-
Matériau non conforme : Utilisation d'aluminium recyclé (pureté de 98 %) au lieu d'aluminium vierge (99,5 %). Les contrôles qualité en Inde ont révélé une réduction de 15 % de la limite d'élasticité, les rendant sujettes à la déformation.
Lacunes dans la certification des importateurs
-
Absence de certificats TPED : 1200 entrées TPED manquantes dans EUDAMED pour 2023 ; les utilisateurs ne peuvent pas vérifier les certificats via les codes QR.
- Erreurs de conversion de normes : Les normes chinoise GB et européenne EN définissent la « date de fabrication » différemment. Les importateurs mélangent les normes, étiquetant à tort « l'âge ». La bouteille chinoise « 2023 » d'un plongeur français était en réalité estampillée 2020, proche de sa limite de première inspection.
En 2023, la valve de la bouteille d'un plongeur norvégien a sauté à 30 mètres en utilisant une bouteille de marque américaine « 2023 ».
L'enquête a révélé :
L'OEM avait ignoré les tests d'éclatement, et une bavure de 0,2 mm au niveau de la connexion de la valve a provoqué une rupture par fatigue.
La marque a été mise sur liste noire par PADI cette année-là.
Auto-contrôle par l'utilisateur
Informations de poinçonnage
Bouteilles en aluminium (standard) :
Suivre la norme US DOT 3AL :
DOT-3AL-[Pression] [Date].
Exemple :
DOT-3AL-2400 2020-05 → 2400 psi (env. 165 bars), fabriquée en mai 2020. Test hydrostatique tous les 5 ans ; prochain test en mai 2025.
L'audit TÜV de 2023 a révélé que 12 % des poinçons « 2020 » étaient en réalité des 2010 en raison de l'usure (13 ans de retard).
Bouteilles en acier
Suivre les normes EU EN144-3 ou US DOT 3AA : préfixe EN144-3 ou DOT-3AA.
Exemple 1 (UE) :
EN144-3 2019-11 TPED → Fabriquée en nov. 2019. La TPED impose le premier test hydrostatique avant nov. 2024, puis tous les 5 ans + contrôle tous les 2,5 ans.
Exemple 2 (Acier US) :
DOT-3AA-2265 2021-03 → Fabriquée en mars 2021 ; prochain test mars 2026.
Idées reçues courantes sur le poinçonnage
-
Formats de date : L'UE utilise « AAAA-MM » (2020-05) ; les bouteilles US plus anciennes utilisent « MM/AA » (05/20).
-
Lecture erronée due à l'usure : Le contact des sangles d'équipement sur l'ogive use les poinçons. En 2022, un plongeur norvégien a confondu « 2015 » et « 2025 » et a utilisé une bouteille avec 7 ans de retard ; une fissure de 0,3 mm a cédé sous pression.
-
Codes OEM : Les codes tels que « LUX » (Luxembourg) doivent être ignorés pour se concentrer sur les segments de date.
Étiquettes d'inspection
Étiquettes d'inspection US DOT
-
Style : Autocollant DOT en forme de losange (2,5 cm) + date du prochain test écrite à la main (marqueur noir).
-
Exigence : Les dates ne doivent pas être modifiées. 8 % des bouteilles d'occasion en Floride en 2023 avaient des dates modifiées (ex. de « 2023 » à « 2025 »).
-
Informations sur l'agence : Les étiquettes avec des codes tels que « PSI » (Pressure Safety Inc.) peuvent être vérifiées sur leurs sites web.
Étiquettes d'inspection EU TPED
-
Style : Marquage CE circulaire (1,5 cm) + poinçon d'inspection hexagonal (1 cm) avec l'identifiant de l'agence et la date du prochain test.
-
Exemple :
TÜV 7342 2025-08à côté du CE → inspecté par TÜV SÜD (ID 7342) ; prochain test août 2025.
-
-
Données : Les poinçons de conformité utilisent une encre résistante au sel ; les faux poinçons se décollent en 3 semaines (test HSE 2023).
-
Langue : Doit inclure la langue locale (par exemple « Próxima Prueba: 2025-08 » en espagnol).
Test d'étanchéité
Outils et préparation
-
Pompe : Manuelle ou électrique (sortie ≥ 300 bars) ; ne pas utiliser de détendeurs de plongée pour cela.
-
Seau : Transparent, diamètre > 2x la bouteille.
-
Manomètre : Précision de ±1 bar.
Processus étape par étape
Nettoyer le corps : Rincer à l'eau douce pour enlever le sable et éviter les fausses bulles.
Mettre sous pression :
-
Aluminium : 207 bars (pression de service DOT) ;
-
Acier : 250 bars (pression de service EN144-3).
Un sous-gonflage (ex. 180 bars) augmente le taux de fissures non détectées de 40 % (PADI 2023).
Immersion et repos :
Immerger complètement pendant 5 minutes pour stabiliser la température.
Observer les bulles :
-
Réussi : Minuscules bulles (diam. <1 mm, ≤3/min) uniquement au niveau de l'interface de la valve.
-
Échec : Bulles continues sur le corps, bulles >2 mm, ou taux >5/min.
Récupération des dossiers
Système US DOT
-
Plateforme : « Cylinder Search » sur le site web de la PHMSA.
- Opération : Entrer le poinçon (ex. DOT-3AL-2400 2020-05) pour voir l'historique des tests et la prochaine date.
-
Données : 15 % des bouteilles d'occasion n'ont aucun dossier ; elles sont considérées « à haut risque ».
Système EU EUDAMED
-
Plateforme : « Cylinder Traceability Module » d'EUDAMED ou sites des agences (ex. TÜV SÜD).
- Opération : Scanner le code QR près du marquage CE ou entrer le poinçon + identifiant de l'agence.
-
Données : 28 % des nouvelles bouteilles en 2023 n'avaient pas de certificats téléchargés ; les utilisateurs doivent contacter les importateurs pour obtenir les PDF.
Si les dossiers manquent, demandez le certificat hydrostatique ou TPED au vendeur ou envoyez la bouteille pour un test professionnel (50-80 $).


Laisser un commentaire
Tous les commentaires sont modérés avant d'être publiés.
Ce site est protégé par hCaptcha, et la Politique de confidentialité et les Conditions de service de hCaptcha s’appliquent.