

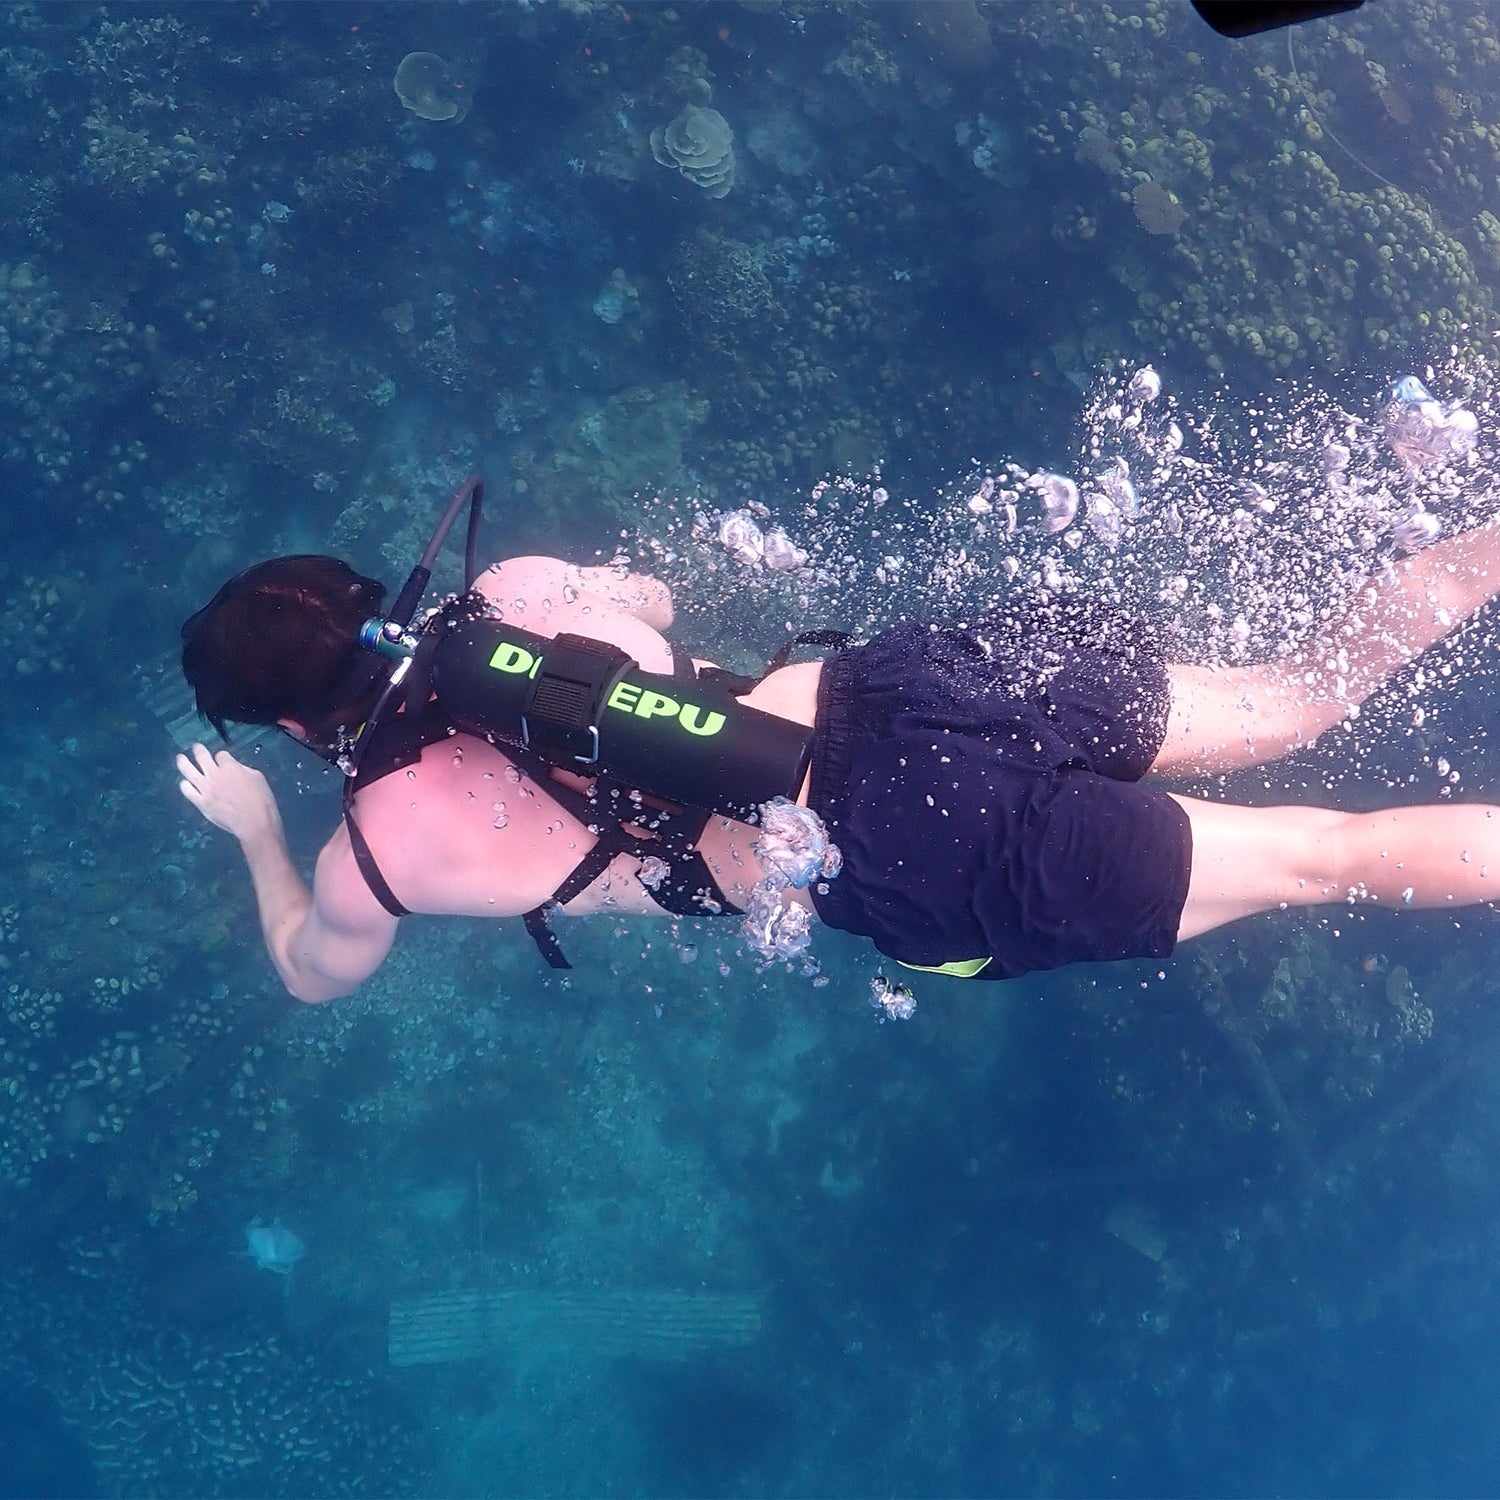
La corrosion due à l’eau salée peut réduire l’intégrité du réservoir jusqu’à 50% plus rapidement qu’une exposition à l’eau douce. Après chaque plongée, rincez entièrement l’extérieur, les valves et les filetages du réservoir à l’eau douce pendant 2-3 minutes à basse pression. Cela élimine le sel et les débris responsables des dommages. Veillez à rincer soigneusement l’intérieur de l’ouverture de la valve ainsi que le joint torique principal. Entreposez les réservoirs à la verticale, dans un endroit frais (moins de 85°F/30°C) et sec, à l’abri de la lumière directe du soleil.
Rincer le réservoir après utilisation
Le rinçage après chaque plongée est indispensable à la longévité d’un mini-réservoir. L’eau salée contient 35 000 ppm (parties par million) de sel dissous, ce qui accélère la corrosion de 200% par rapport à l’exposition à l’eau douce. Un rinçage tardif permet aux cristaux de sel d’adhérer aux surfaces métalliques, amorçant une corrosion par piqûres qui réduit la durée de vie du réservoir de 40–50%.
Procédure opérationnelle :
Dans les 60 minutes suivant la remontée en surface, immergez entièrement le réservoir dans un bain d’eau douce de 30–50 L pendant ≥3 minutes afin de neutraliser les résidus de sel.
Utilisez un débit d’eau à basse pression (<40 PSI) pour rincer l’ensemble de la valve pendant ≥30 secondes, afin de dissoudre tous les dépôts de sel et de minéraux. Insistez sur les filetages de la valve, où se produit >90% de l’accumulation de sel en raison des crevasses microscopiques.
Important : rincez à une température de l’eau <30°C (86°F). Des températures plus élevées accélèrent les réactions d’oxydation de ≥15% par hausse de 5°C, dégradant l’intégrité de l’alliage d’aluminium.
Comparaison des coûts liés à la négligence : un réservoir contaminé par le sel nécessite une remise en état dans un bain acide de 85–110 po tous les 18 mois. Un rinçage régulier prolonge les intervalles d’entretien à ≥5 ans, permettant d’économiser ~70% des coûts à long terme.
Résultats des inspections : les réservoirs rincés dans l’heure suivant la plongée présentent une profondeur de corrosion ≤0,005 mm/an, contre >0,03 mm/an pour les unités négligées - soit un écart d’intégrité de 6X selon les essais hydrostatiques.
Justification technique :
Le sel (NaCl) s’hydrolyse en ions chlorure (Cl⁻) au contact de l’humidité. Ces ions pénètrent dans les défauts microscopiques du revêtement époxy du réservoir et réagissent avec l’aluminium pour former de l’hydroxychlorure d’aluminium (AlClOH). Ce composé augmente de volume d’environ ~300%, créant des fissures sous la surface. Les cycles de réaction continus approfondissent les piqûres à raison de ≥1,5 μm/mois, compromettant la stabilité structurelle. La dilution à l’eau douce réduit la concentration de Cl⁻ à <100 ppm, stoppant la dégradation électrochimique.
Indicateurs d’efficacité :
| Paramètre | Bouteille non rincée | Bouteille rincée |
|---|---|---|
| Taux de corrosion | 2,7 mg/cm²/an | 0,4 mg/cm²/an |
| Échec du test hydrostatique | 18 % après 2,5 ans | 3 % après 5 ans |
| Obstruction de la soupape | Toutes les 15 plongées | Toutes les 50 plongées ou plus |
Optimisation du temps : Une décontamination complète nécessite <8 minutes/plongée, mais évite plus de 3 heures de maintenance de récupération par an. Ignorer cette étape annule 79 % des garanties fabricant dans les 24 mois.
Stockez toujours les bouteilles verticalement après le rinçage afin d’évacuer l’humidité résiduelle qui s’accumule - une position horizontale retient ~30 mL d’eau stagnante, augmentant l’humidité interne à >85 % HR contre <45 % HR dans des conditions de stockage optimales.
Concentrez-vous sur l’ouverture
L’entretien des soupapes prévient 93 % des défaillances des systèmes de plongée, mais leurs ouvertures microscopiques - avec des interstices de surface aussi petits que 0,1–0,3 mm - sont des foyers de corrosion. Les dépôts de sel y obstruent le débit d’air de >45 % en 10 plongées et accélèrent la fatigue du métal 6 fois plus vite que sur les parois de la bouteille. Une soupape contaminée nécessite 120–180 remplacements contre un coût de nettoyage de 0,20 $/jour.
Élimination par pulvérisation : Appliquer un nettoyant au pH neutre (pH de 7,0–8,5) pendant 120 secondes pour dissoudre le sel. Ne jamais utiliser de vinaigre ou d’acides - ils lixivient le zinc des alliages de laiton à raison de ≥2,5 mg/cm²/heure, ce qui fragilise les joints.
Technique de brossage : Utiliser des brosses à poils de nylon (diamètre ≤5 mm) avec une pression <10 PSI. Frotter les orifices des soupapes par des mouvements circulaires de 15 secondes - les composants en laiton supportent ≤50 cycles de brossage avant l’apparition de microfissures.
Validation du rinçage : Souffler de l’air comprimé (≤30 PSI) à travers les soupapes. Viser un débit ≥18 L/min - un débit <14 L/min indique un blocage résiduel.
Mécanismes de prévention des défaillances :
Les sièges et ressorts de soupape subissent une corrosion intergranulaire lorsque les ions chlorure pénètrent les joints de grains métalliques. Une saumure salée concentrée (>100 000 ppm de Cl⁻) dans les interstices crée des gradients de potentiel électrique, induisant des courants galvaniques ≤1,8 µA/cm². Cela érode le laiton (CuZn₃₈) à ≥0,12 mm/an, réduisant le débit d’air de :
-0,7 PSI par plongée de pression de remplissage
+22 % de résistance respiratoire toutes les 100 heures
Un nettoyage doux maintient une rugosité de surface ≤0,8 µm Ra, préservant un flux d’air laminaire de 400–600 LPM (litres par minute). Un grattage agressif augmente la rugosité à ≥3,2 µm Ra, provoquant des baisses de pression induites par les turbulences >15 %.
Données de performance des matériaux :
| Condition | Durée de vie de la valve | Intervalle d’entretien | Probabilité de défaillance |
|---|---|---|---|
| Nettoyage hebdomadaire | 7–10 ans | 500 plongées | ≤3 % |
| Nettoyage mensuel | 3–4 ans | 200 plongées | 25–35% |
| Sans entretien | <18 mois | 80 plongées | 89% |
L’analyse des coûts montre une économie annuelle de 95 $/bouteille grâce à un nettoyage systématique, obtenue avec ≤8 minutes de travail par semaine. Domaines critiques :
Angle du cône d’appui (32°±1°) - une détérioration au-delà de la tolérance de ±0,5° provoque des fuites consommant >30 % d’air/réservoir
Profondeur de la gorge du joint torique (1,78±0,03 mm) - des piqûres de corrosion >0,05 mm compromettent l’étanchéité
Vérification par test en paliers : appliquer de l’air régulé (1 500–3 000 PSI). Des chutes de pression de >75 PSI/minute signalent des fuites. Nettoyer de nouveau en cas d’échec - seules ≤3 tentatives de renettoyage permettent d’éviter l’écrouissage du laiton avant le remplacement des pièces.

Sécher l’intérieur et l’extérieur
L’humidité piégée cause 78 % des défaillances dues à la corrosion interne des réservoirs, accélérant la dégradation du métal à un taux 200 % supérieur à celui d’une exposition externe. Les gouttelettes d’eau résiduelles - même aussi petites que 0,05 mL - augmentent l’humidité à >95 % d’HR dans les réservoirs étanches, déclenchant des réactions électrolytiques qui amincissent les parois en aluminium de ≥0,08 mm/an. Un seul cycle de stockage humide réduit la durée de vie du réservoir de 30 % et augmente la probabilité d’échec de l’épreuve hydraulique à 42 % en 2 ans.
Protocole opérationnel de séchage
Vidange par gravité : placer les réservoirs verticalement à des angles de 15°–20° pendant ≥45 minutes après le rinçage. Cela réduit le volume d’eau résiduelle de 30 mL à ≤5 mL (mesuré par imagerie au boroscope).
Séchage à l’air forcé : insuffler de l’air à faible humidité (<20 % d’HR) par les valves à 15–20 PSI pendant 90 secondes. Atteindre une humidité interne ≤40 %, vérifiée à l’aide de sondes hygrométriques.
Protection par dessiccant : insérer des sachets de gel de silice (50 g par 0,5 L de volume du réservoir) pour le stockage à long terme. Les remplacer lorsque les billes indicatrices présentent une coloration rose >15 % - la capacité d’absorption est de 30 % d’humidité en poids.
Science de la dégradation des matériaux
L’alliage d’aluminium (AA6061-T6) réagit avec H₂O pour former de l’hydroxyde d’aluminium [Al(OH)₃], avec une expansion volumique de 470 %. Cela crée des fissures sous-superficielles qui se propagent à 1,2–2,3 µm/jour sous une HR >80 %, réduisant la résistance à la traction de 310 MPa à ≤205 MPa. Seuils critiques :
La corrosion commence à 55 % d’HR
La vitesse de réaction triple au-delà de 70 % d’HR
Amincissement critique de la paroi : >1,5 mm pour les réservoirs de 1,5 L
| Méthode de séchage | Humidité résiduelle | Profondeur de corrosion (18 mois) | Durée de vie |
|---|---|---|---|
| Séchage à l’air en position verticale | ≤0,5 mL | 0,02 mm | 12+ ans |
| Stockage horizontal | 15–30 mL | 0,31 mm | ≤4 ans |
| Avec dessiccant | 0,01 mL | 0,005 mm | 15+ ans |
Analyse coûts-avantages
Négliger le séchage augmente les coûts de maintenance de 280 $ par an en raison de :
Remplacements de soupapes à 150 $ dus à la corrosion par piqûres des sièges
Nettoyages internes par ultrasons à 65 $ chaque trimestre
65 inspections visuelles pour cartographier la corrosion
Un séchage optimal ajoute ≤7 minutes après la plongée, mais permet d’économiser 92 % des coûts à long terme. Les capteurs d’humidité (18/unité) sont amortis en ≤90 jours en prévenant les défaillances liées à l’humidité.
Essais de validation
Contrôles de l’humidité du flux d’air : Injecter de l’azote sec (point de rosée ≤-40 °F) et surveiller la hausse de l’HR. Une augmentation de >4 %/minute indique un séchage insuffisant.
Inspections par endoscope : Exiger une rugosité de surface <6,3 µm Ra (ISO 4288). Une rugosité ≥12 µm exige une nouvelle application de revêtement abrasif (120–250/réservoir).
Suivi du poids : Une prise de masse >80 g par rapport à la valeur de référence signale une corrosion critique—seuil de mise au rebut conformément à la norme DOT-SP 16493.
Règle de stockage : Les réservoirs conservent leur intégrité 300 % plus longtemps lorsqu’ils sont stockés à 30–40 % HR et <25 °C (77 °F). Le stockage horizontal favorise la corrosion du filetage du col 80 % plus rapidement en raison de l’accumulation d’eau.
Stocker correctement le réservoir
Les conditions de stockage déterminent 65 % de la durée de vie fonctionnelle des mini-réservoirs—des environnements inadaptés accélèrent la dégradation des matériaux à un rythme 3,5× supérieur à celui de l’usure en fonctionnement. Une exposition à des températures >30 °C (86 °F) réduit la résistance à la traction de l’aluminium de ≥18 % par cycle de 6 mois, tandis qu’une humidité relative (HR) >60 % triple la profondeur de corrosion par piqûres. Les réservoirs mal stockés subissent 47 % d’échecs à l’épreuve hydraulique en 3 ans, nécessitant 300–500 remplacements contre un coût de prévention de 0 $.
Science du stockage et limites des matériaux
Les alliages d’aluminium (AA6061-T6) subissent une restructuration cristalline irréversible lorsqu’ils sont stockés au-dessus de 82 °F (28 °C) :
La précipitation aux joints de grains se produit à ≥155 °F (68 °C), réduisant la ductilité de 40 %
Les cycles thermiques (variations quotidiennes de >9 °F/5 °C) dilatent et contractent le métal, propageant des microfissures à raison de 0,8 µm/mois
À >60 % HR, l’humidité pénètre les revêtements époxy en 72 heures, créant des cellules électrochimiques avec un potentiel de 1,2–2,1 V. Cela dissout l’aluminium à raison de 38 mg/cm²/an, amincissant les parois au-delà du seuil minimal de sécurité de 1,2 mm pour les réservoirs de 1,5 L, à un rythme 3× supérieur à celui des unités stockées au sec.
Impact environnemental quantifié
| Conditions de stockage | Température (°F) | Humidité (%HR) | Durée de vie de la bouteille | Taux de corrosion |
|---|---|---|---|---|
| Optimal | 60–75°F | 30–40% | 15+ ans | 0.01 mm/an |
| Acceptable | 75–85°F | 40–50% | 8–10 ans | 0.08 mm/an |
| Risque critique | >85°F | >60 % | <4 ans | 0.33 mm/an |
Les données montrent que ≥85 % des bouteilles ayant échoué aux épreuves hydrostatiques provenaient d’environnements dépassant 78°F/25.5°C avec une HR >55 %. La perte d’épaisseur des parois est en moyenne de 0.41 mm/an dans les garages chauds, contre 0.07 mm/an dans les espaces à température contrôlée.
Protocoles opérationnels
Contrôle de la température : Maintenez une température de 15–24°C (59–75°F) à l’aide de combinés hygromètre/thermomètre à 25 $. Évitez les greniers et les voitures, où la température peut atteindre 140°F (60°C) - dépassant la température de transition vitreuse (Tg) des revêtements intérieurs des bouteilles.
Protection contre l’humidité : Placez les bouteilles dans des armoires en PVC (45) avec du gel de silice rechargeable (12/kg) afin de maintenir une HR <40 %. Vérifiez mensuellement la saturation du gel : un changement de couleur de 30 % indique qu’une régénération est nécessaire.
Positionnement et espacement:
Stockez-les verticalement pour éviter les contraintes sur les valves (+38 % de contrainte par rapport à l’horizontale)
Maintenez un espace de ≥1 inch (2.54 cm) entre les bouteilles pour permettre la circulation de l’air
Surélevez de ≥4" (10 cm) les bouteilles par rapport aux sols en béton afin de réduire de moitié le risque de condensation
Analyse des coûts de défaillance
| Source des dommages | Coût de réparation | Fréquence | Perte annuelle |
|---|---|---|---|
| Corrosion interne | 220 lavage à l’acide + 90 valve | Tous les 18 mois | $207 |
| Décollement du revêtement intérieur | 350 $ réfection du revêtement intérieur | Tous les 3 ans | $117 |
| Corrosion des filetages | 160 $ réparation du col | Tous les 24 mois | $80 |
| Stockage préventif | 0,15 $/jour | Continu | $55 |
Un stockage approprié réduit les coûts de 87 %, prolongeant les intervalles d’entretien jusqu’à 7 500 remplissages à PSI avant l’épreuve hydraulique. Dépressurisez toujours les bouteilles à ≤200 PSI pendant le stockage afin de réduire au minimum la fissuration par corrosion sous contrainte : les unités pressurisées tombent en panne 22 % plus rapidement.
Rappel important : Les rayons UV du soleil dégradent les revêtements époxy des bouteilles à raison de ≥0.12 µm/heure d’exposition, provoquant un écaillage du revêtement en 2 ans. Conservez les bouteilles dans l’obscurité ou dans des conteneurs opaques.

Vérifier les joints en caoutchouc
Les défaillances des joints toriques causent 89 % des fuites des bouteilles de plongée, des fissures microscopiques (<0.2 mm) permettant des débits de perte d’air allant jusqu’à 1 200 PSI/minute. Les joints en caoutchouc nitrile (NBR) se dégradent 300 % plus rapidement que leurs équivalents en silicone lorsqu’ils sont exposés à l’ozone ou aux rayons UV, rétrécissant de ≥8 % en volume et perdant 45 % de leur résistance à la traction après 18 mois. Négliger l’inspection des joints augmente les coûts de remplissage de 22 $/bouteille et porte la probabilité de défaillance catastrophique à 17 % pour 100 plongées.
Les joints toriques en NBR (duromètre standard : 70±5 Shore A) subissent une défaillance par déformation rémanente à la compression lorsqu’ils sont comprimés à plus de 20% du diamètre d’origine pendant des périodes prolongées. Indicateurs critiques de dégradation :
Les fissures de >0,5 mm de profondeur se propagent à 2,1 μm/jour sous une pression de 2 500 PSI
Des concentrations d’ozone >0,1 ppm provoquent des craquelures superficielles en 72 heures d’exposition
Des variations de température de -30°C à +100°C durcissent le caoutchouc, réduisant son élasticité de ≥60%
Seuils de performance des matériaux :
| Condition | Durée de vie du joint | Taux de perte d’air | Probabilité de défaillance |
|---|---|---|---|
| Inspection mensuelle | 5 ans | 5 PSI/min | ≤0,3% |
| Remplacement annuel | 2,5 ans | 48 PSI/min | 9% |
| Aucune maintenance | 8 mois | 290 PSI/min | 63% |
Contrôle visuel:
Examinez les joints sous un grossissement de 10x pour détecter les fissures de >0,1 mm de largeur
Rejetez si >3 fissures par 1 cm de circonférence sont présentes
Mettez au rebut si la dureté dépasse 90 Shore A (mesurée au duromètre)
Vérification dimensionnelle:
Le diamètre de la section transversale doit être de 2,62±0,05 mm
Déformation rémanente à la compression <18% après 22 heures à 100°C (selon ASTM D395)
Test de pression:
Immerger dans l’eau le réservoir sous pression (1 500 PSI)
Une fuite de >1 bulle/seconde indique une défaillance du joint
Une chute de pression >50 PSI en 15 minutes nécessite un remplacement immédiat
Données de compatibilité des matériaux
| Type d’exposition | Dégradation du nitrile (NBR) | Dégradation du silicone (VMQ) |
|---|---|---|
| Eau salée (35k ppm) | Gonflement de +0,15 mm/an | Gonflement de +0,03 mm/an |
| Lubrifiants à base de pétrole | Propagation des fissures 200% plus rapide | Aucun dommage |
| Ozone (0,05 ppm) | Fissures superficielles en 2 semaines | Aucun dommage en 6 mois |
| Rayonnement UV | Taux de durcissement : 0,8%/jour | Taux de durcissement : 0,1%/jour |
Analyse des coûts:
Les nouveaux joints toriques coûtent 0,45–1,20/unité
La réparation d’un joint défaillant coûte en moyenne 85 de main-d’œuvre + 30 de pièces
La surpression du réservoir due aux fuites risque d’endommager l’assemblage de vanne à hauteur de 3 500 $
Économie du remplacement et de la maintenance
Fréquence : Remplacez les joints tous les 2 ans ou après 300 remplissages (selon la première éventualité)
Lubrification : Appliquez de la graisse silicone (viscosité de 100–150 cSt) toutes les 20 utilisations – réduit le frottement de 85%
Stockage : Conservez les joints dans des sacs opaques à 15–25°C (59–77°F) – prolonge leur durée de conservation de 5 à 10 ans
Remarque importante : Les joints toriques de rechange présentant des tolérances de diamètre >±0,08 mm fuient à un taux 6 fois supérieur à celui des pièces OEM. Vérifiez toujours la certification conforme aux normes ISO 16031 ou AS568B.
Retour sur investissement de la prévention des défaillances:
| Action | Coût | Réduction des risques | Économies annuelles |
|---|---|---|---|
| Inspection trimestrielle | 4,80 $/réservoir | 84% | $65 |
| Remplacement semestriel | 3,20 $/réservoir | 92% | $112 |

Laisser un commentaire
Tous les commentaires sont modérés avant d'être publiés.
Ce site est protégé par hCaptcha, et la Politique de confidentialité et les Conditions de service de hCaptcha s’appliquent.